সহযোগিতা
কলা
সৌন্দর্য এবং সুস্থতা
ক্রাফট
সংস্কৃতি ও ইতিহাস
বিনোদন
পরিবেশ
খাদ্য ও পানীয়
রিভার্স ইঞ্জিনিয়ারিং
বিজ্ঞান
খেলাধুলা
টেকনোলজি
পরিধানযোগ্য
English

বল বা রড: মাধ্যমই পণ্য নির্ধারণ করে, শুধু সূক্ষ্মতা নয়
দুটি গ্রাইন্ডিং মিল একই ড্রাম হতে পারে, একই গতিতে ঘোরে, একই ওজনের ইস্পাত ধারণ করে, তবু উৎপাদিত পণ্য একেবারেই এক রকম হয় না।
কারণ হলো স্পর্শ জ্যামিতি। একটি বল তার প্রতিবেশীকে একটি বিন্দুতে স্পর্শ করে, এবং সেই বিন্দুতে যা থাকে তা ভেঙে যায়, তা মোটা, সূক্ষ্ম, বা ইতিমধ্যেই যথেষ্ট সূক্ষ্ম যাই হোক না কেন। একটি রড মিলের পুরো দৈর্ঘ্য জুড়ে একটি রেখা বরাবর স্পর্শ করে, এবং একটি রেখা তার নিচের সবচেয়ে বড় টুকরোর নিচে পৌঁছাতে পারে না। তাই রড চার্জ মোটা অংশ ভাঙে এবং সূক্ষ্ম অংশ এড়িয়ে যায়।
এটি একটি নির্বাচন নিয়ম, এবং এটি শুধু গড় নয়, পণ্য বণ্টনের আকৃতিও নির্ধারণ করে। এই ধাপে নির্ধারণ করা হয় কোন আকারের মাধ্যম কোন আকারের কণা ধরতে পারে—দেখা যায় এটি জ somehow জsomehow জsomehow
উন্নত
প্রায় ৩ ঘণ্টা
নির্দেশাবলি
1
1
একটি রড কীভাবে বড়টিকে বেছে নেয় তা দেখুন
একটি রড কীভাবে বড়টিকে বেছে নেয় তা দেখুন
একটি সমতল প্লেটের উপর মিশ্র পাথরের একটি একক স্তর ছড়িয়ে দিন — আকারের একটি ভালো বৈচিত্র্য, কোনো বাছাই ছাড়া। এর উপর ইস্পাতের একটি দণ্ড রাখুন এবং দু'হাত দিয়ে সমানভাবে চাপ দিন।
দেখুন কোন পাথরগুলো ফাটে। সেগুলো হবে বড়গুলো, এবং শুধু বড়গুলোই, কারণ দণ্ডটি সেগুলোর উপর বিশ্রাম নিচ্ছে এবং অন্য কিছুতে পৌঁছাতে পারে না।
এখন একটি বল বিয়ারিং বা একটি গোল নুড়ি দিয়ে আবার একই কাজ করুন, একটি বিন্দুতে চাপ দিয়ে। সেই বিন্দুর নিচে যা থাকে তা ভাঙে, এবং সেটি বড় পাথর নাকি ছোট পাথর তা সম্পূর্ণভাবে নির্ভর করে আপনি হাত কোথায় রাখেন তার উপর।
এটাই পুরো ধাপ, একটি দণ্ড ও একটি বল দিয়ে দুই মিনিটে সম্পন্ন। এরপর যা আসে তা হলো এর উপর সংখ্যা বসানো।
দণ্ড পদ্ধতিটি দু'বার করুন: একবার একক স্তরে এবং একবার দুই বা তিন স্তর গভীর একটি স্তূপে। স্তূপে বাছাইটি দুর্বল হয়ে যায়, কারণ দণ্ডটি এখন আলাদা পাথরের উপর নয়, বরং অসমতল পৃষ্ঠের উপর বিশ্রাম নিচ্ছে। ঠিক এই কারণেই রড মিলগুলো পাতলা চার্জ দিয়ে চালানো হয়।
এই ধাপের উপকরণ:
 খোয়ার পাথর1 মুঠো
 ইস্পাতের কাঁচা দণ্ড1 টুকরা
 বল বিয়ারিং1 টুকরা
প্রয়োজনীয় সরঞ্জাম:
 নরম ইস্পাতের প্লেট
 ডিজিটাল ক্যালিপার ৬ ইঞ্চি
 চামড়ার কাজের দস্তানা
 সুরক্ষা চশমা
2
2
নিপ শর্ত, আবার
নিপ শর্ত, আবার
Jupyter নোটবুক লোড হচ্ছে…
3
3
মিল চার্জ সঠিকভাবে সাজানো: পূরণ, গ্রেডিং এবং টপ-আপ
মিল চার্জ সঠিকভাবে সাজানো: পূরণ, গ্রেডিং এবং টপ-আপ
তিনটি সংখ্যা একটি মিডিয়া চার্জ বর্ণনা করে এবং তিনটিই গুরুত্বপূর্ণ।
**পূরণ।** মিলের আয়তনের যে ভগ্নাংশ চার্জ দখল করে, সাধারণত এক-তৃতীয়াংশ বা তার সামান্য বেশি। খুব কম হলে চার্জের টো-এর চেয়ে বেশি নিচে পড়ার জায়গা থাকে, যা উপাদানের বদলে লাইনারকে আঘাত করে। খুব বেশি হলে ক্যাসকেড করার জন্য মুক্ত জায়গা থাকে না, ফলে চার্জ গড়িয়ে চলে, এবং মিলটি নিঃশব্দে একটি ক্যাসকেডিং মেশিনে পরিণত হয় যা ধীরে গ্রাইন্ড করে এবং সূক্ষ্ম কণা (ফাইনস) তৈরি করে।
**গ্রেডিং।** একটি নতুন চার্জ কখনো একই আকারের হয় না। এটি একটি বন্টন, কারণ মিলের ফিডের জন্য বড় মিডিয়া এবং পৃষ্ঠতলের জন্য ছোট মিডিয়া প্রয়োজন — টিউব মিলের কম্পার্টমেন্টের একই যুক্তি, তবে ভিন্নভাবে সমাধান করা।
**টপ-আপ।** মিডিয়া ক্ষয় হয়, এবং ক্ষয়ের সঙ্গে সঙ্গে ছোট হয়ে যায়, তাই শুধু সবচেয়ে বড় আকারের মিডিয়া দিয়ে টপ-আপ করা মিল মাসের পর মাস একটি মোটা চার্জের দিকে সরে যায়। একটি গ্রেডেড মিশ্রণ দিয়ে টপ-আপ করুন এবং যা যোগ করা হচ্ছে তা ওজন করুন। গ্রাইন্ডিং সার্কিটে সবচেয়ে সাধারণ ধীর ব্যর্থতা হলো এমন একটি চার্জ যা চোখের আন্দাজে রক্ষণাবেক্ষণ করা হয়েছে।
মিলটি বন্ধ থাকা অবস্থায় পূরণ পরিমাপ করুন: শেলের সঙ্গে চার্জের কর্ড, একটি ফিতা দিয়ে নেওয়া, সরাসরি পূরণের ভগ্নাংশে রূপান্তরিত হয়। প্রতিবার রেকর্ড করুন। একটি সরে যাওয়া পূরণ লগে দৃশ্যমান হয়, কিন্তু একবার তাকিয়ে দেখলে অদৃশ্য থাকে।
এই ধাপের উপকরণ:
 পেষণ-উপকরণ (ইস্পাতের বল)1 charge
 পেষণ-উপকরণ (ইস্পাতের দণ্ড)1 charge
প্রয়োজনীয় সরঞ্জাম:
 সূক্ষ্ম ডিজিটাল দাঁড়িপাল্লা
 ফিতা-মাপডিজিটাল ক্যালিপার ৬ ইঞ্চি
 বালতিচামড়ার কাজের দস্তানাসুরক্ষা চশমা
4
4
পয়েন্ট কন্টাক্ট বনাম লাইন কন্টাক্ট, উৎপন্ন
পয়েন্ট কন্টাক্ট বনাম লাইন কন্টাক্ট, উৎপন্ন
Jupyter নোটবুক লোড হচ্ছে…
5
5
বন্ধ সার্কিট চালু করুন, অথবা যা ইতিমধ্যে তৈরি হয়ে গেছে তা আবার পিষুন
বন্ধ সার্কিট চালু করুন, অথবা যা ইতিমধ্যে তৈরি হয়ে গেছে তা আবার পিষুন
একটি ওপেন-সার্কিট মিলকে সবচেয়ে *খারাপ* কণাটি যথেষ্ট সূক্ষ্ম না হওয়া পর্যন্ত সবকিছু ধরে রাখতে হয়, যার অর্থ গড় কণাটিকে উপযোগিতার সীমা অতিক্রম করে অনেক বেশি পেষা হয়। এই অতিরিক্ত পেষণ অপচয়ী শক্তি এবং অনাকাঙ্ক্ষিত সূক্ষ্ম কণা তৈরি করে, এবং এটি সম্পূর্ণরূপে এড়ানো যেতে পারত।
**বন্ধ সার্কিট**-এ মিলের নিষ্কাশন অংশে একটি স্ক্রিন বা একটি ক্লাসিফায়ার বসানো হয় এবং মোটা অংশটি আবার ফিডে ফিরিয়ে দেওয়া হয়। ফলে প্রতিটি কণা যখনই যথেষ্ট ছোট হয় তখনই বেরিয়ে যায়। যে মোটা অংশ ফিরে আসে সেটিকে **সার্কুলেটিং লোড** বলা হয়, এবং একটি সুপরিচালিত সার্কিটে এটি প্রায়ই নতুন ফিডের চেয়ে বড় হয়, দুই বা তিন গুণ, কখনও কখনও আরও বেশি, যা প্রথমবার এই সংখ্যাটি দেখলে অনেককে অবাক করে।
এই সংখ্যাটি কোনো সমস্যার লক্ষণ নয়। উচ্চ সার্কুলেটিং লোড মানে উপাদানটি দ্রুত অপসারিত হচ্ছে, আর ঠিক এটাই লক্ষ্য। এর খরচ হলো একটি বড় মিল ফিড কনভেয়র, একটি বড় ক্লাসিফায়ার এবং আরও বেশি পাম্পিং, তাই এখানে সর্বোচ্চ নয়, বরং একটি সর্বোত্তম মান থাকে।
স্ক্রিনিং ধাপটি ক্লাসিফায়ারের কাজ, এবং এর পার্টিশন কার্ভই ব্যাখ্যা করে কেন সার্কুলেটিং লোড কখনও নিখুঁতভাবে নির্দিষ্ট হতে পারে না: প্রতিটি পাসে কিছু উপাদান ফেরত আসে যা ইতিমধ্যে যথেষ্ট সূক্ষ্ম ছিল, এবং কিছু উপাদান এগিয়ে যায় যা তখনও যথেষ্ট সূক্ষ্ম ছিল না।
এই ধাপের উপকরণ:
 বোনা তারের চালনি-জাল1 টুকরা
প্রয়োজনীয় সরঞ্জাম:
সূক্ষ্ম ডিজিটাল দাঁড়িপাল্লা মোটা চালনি
 মিহি জালের চালুনি
 ৬০ মেশের চালুনি
 ১২০ জালের চালুনিবালতি
 ধুলো-মুখোশসুরক্ষা চশমা
 শ্রেণিবিভাগের চালুনি
6
6
ইতিহাস ও প্রেক্ষাপট
ইতিহাস ও প্রেক্ষাপট
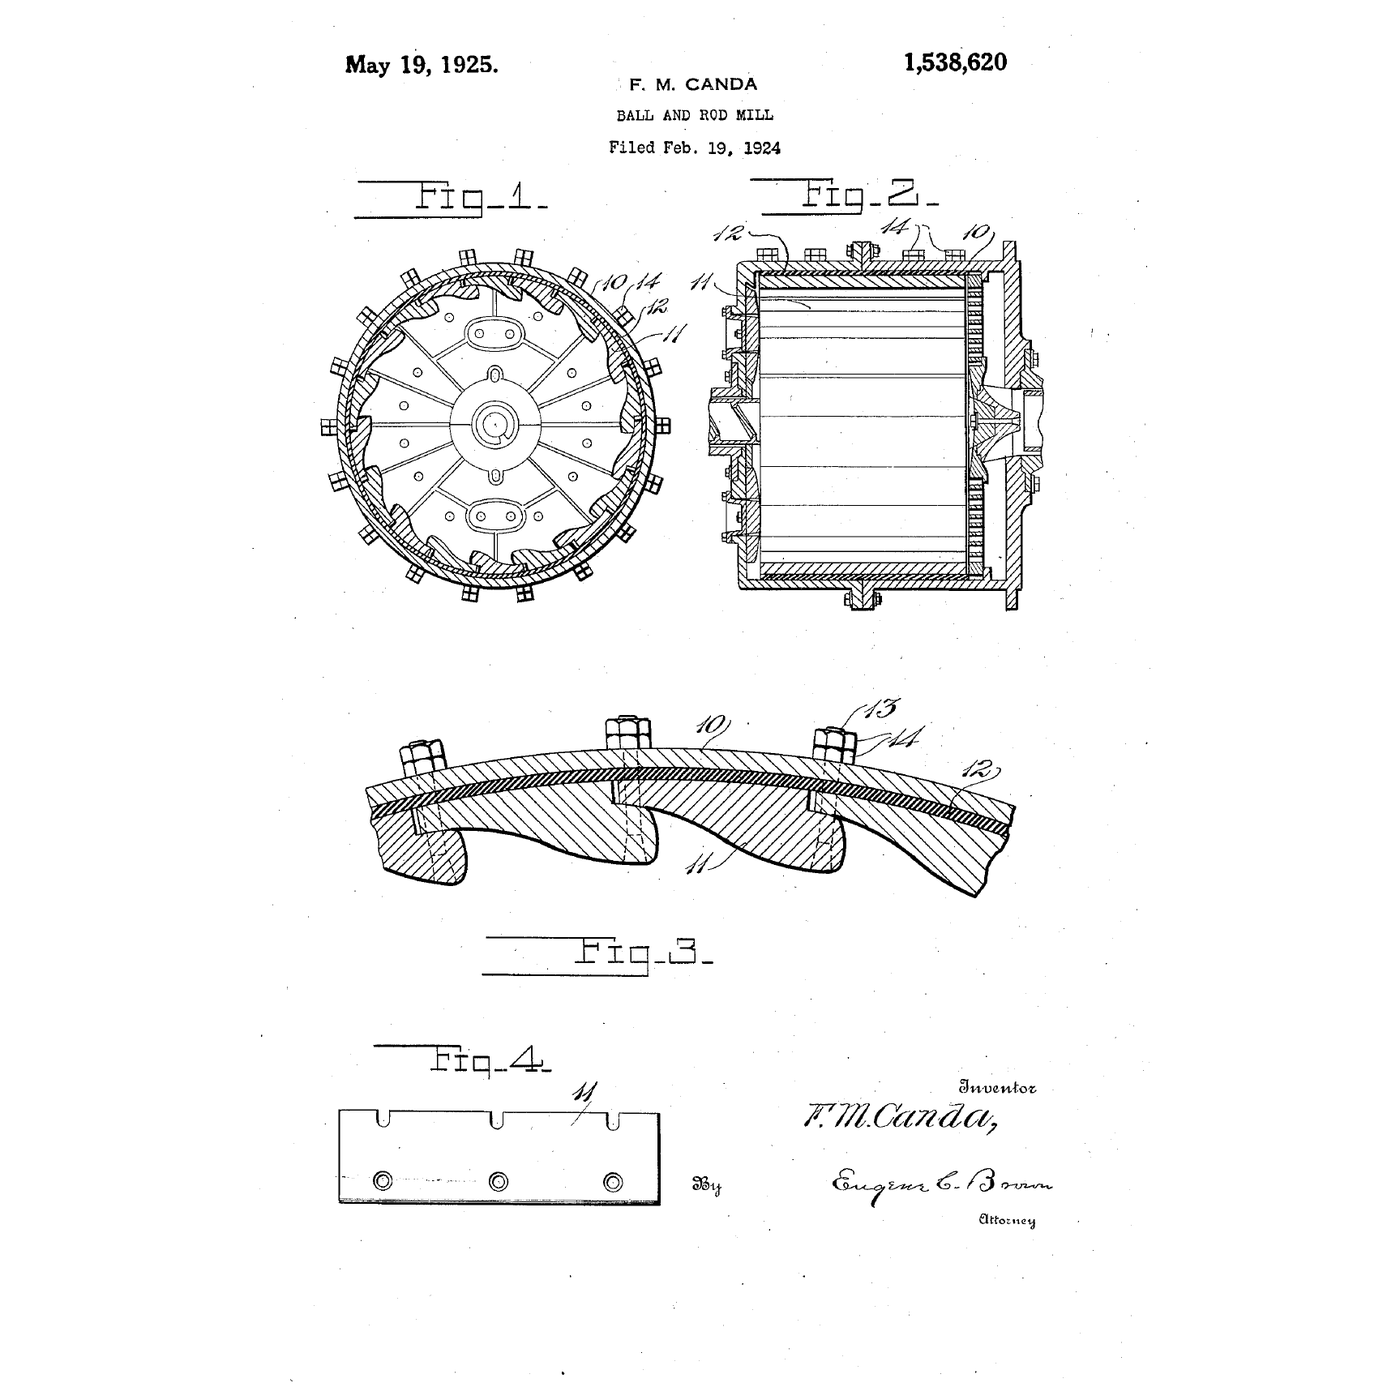
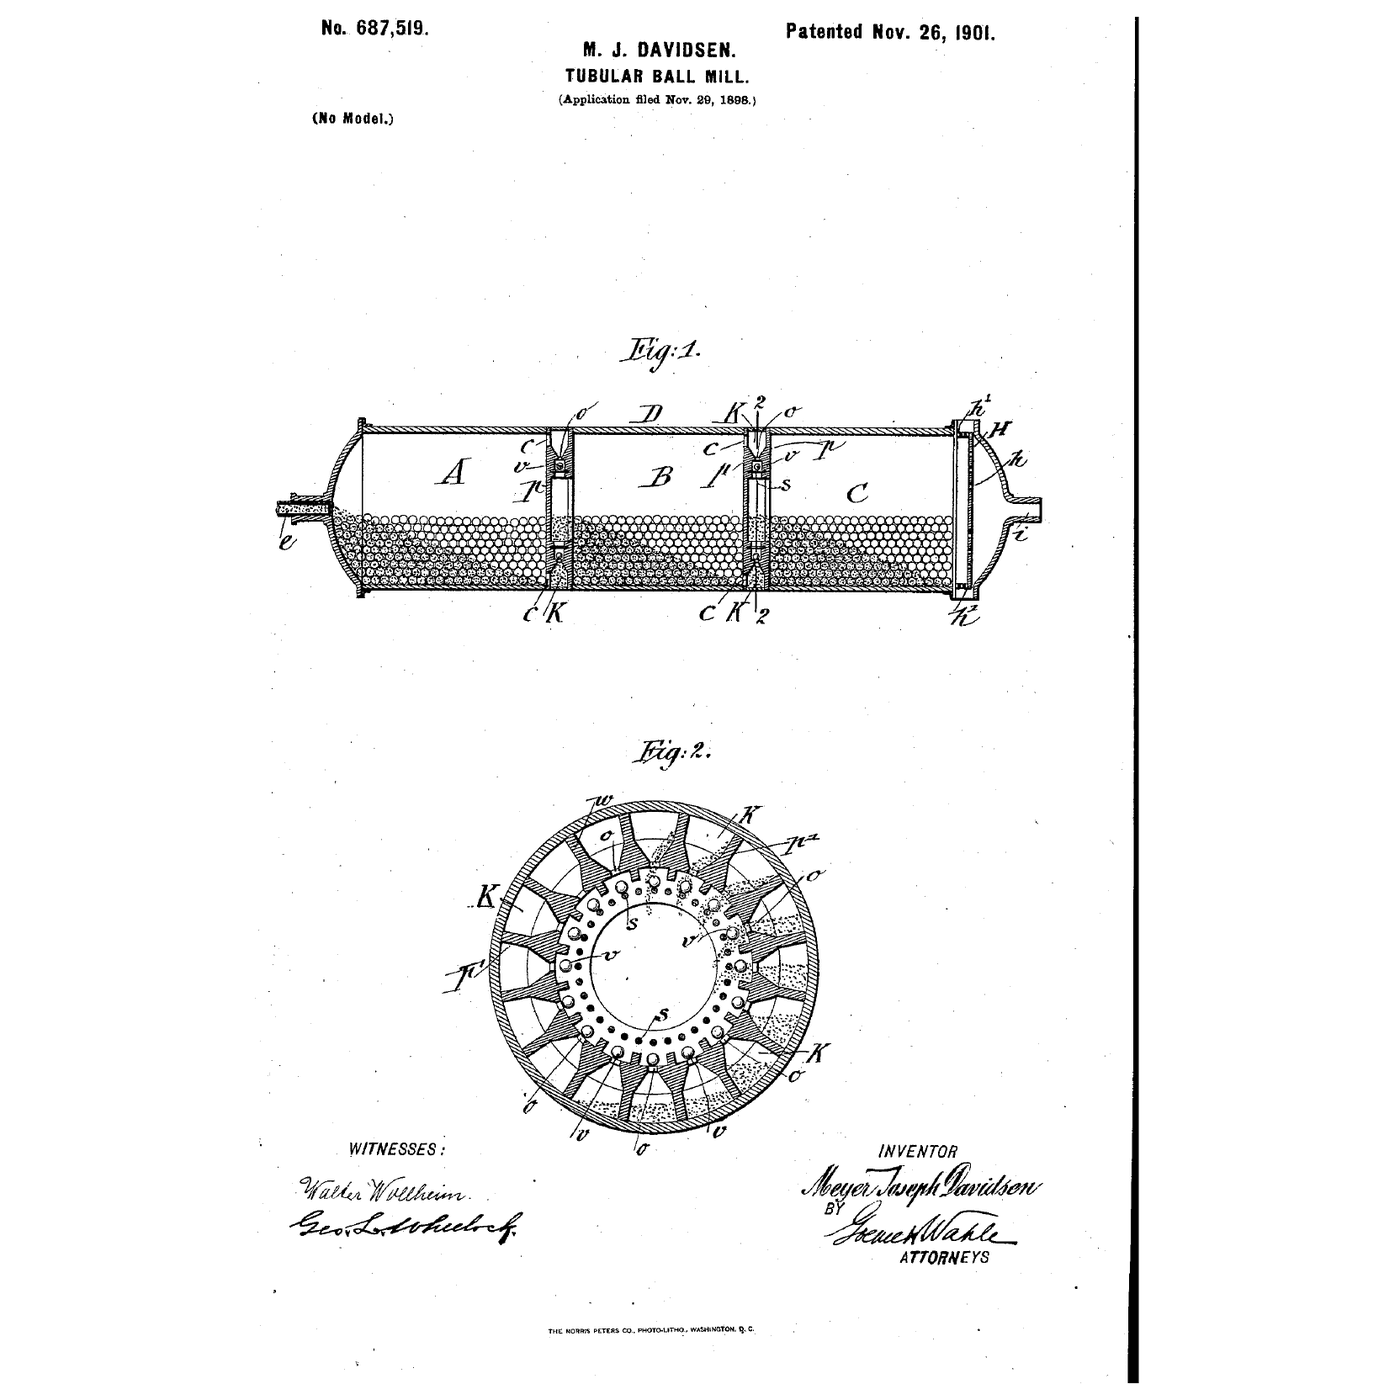
**US 1,538,620, 'Ball and Rod Mill', ক্রোম, নিউ জার্সির ফার্ডিনান্ড মোরা ক্যান্ডা কর্তৃক, আবেদন দাখিল ১৯ ফেব্রুয়ারি ১৯২৪, অনুমোদন ১৯ মে ১৯২৫।** দাবিগুলো মিলের আস্তরণ সম্পর্কিত — 'একটি ধাতব খোল বা আবরণ, খোলের সঙ্গে বোল্ট দিয়ে আটকানো ভঙ্গুর কঠিন ইস্পাত প্লেটের একটি বৃত্তাকার সারি, এবং প্লেট ও খোলের মাঝখানে স্থাপিত একটি স্থিতিস্থাপক আঘাত-শোষক মাধ্যম' — এবং শিরোনামটি এক নিঃশ্বাসে দুটি মাধ্যমকেই অন্তর্ভুক্ত করে, কারণ যন্ত্রের দেহ জানে না তার ভেতরে কী আছে।
দাবির এই বিবরণটি লক্ষ্য করার মতো। ১৯২৪ সালে মিলটি নিজে আর আবিষ্কার ছিল না; যা নিয়ে লড়াই চলছিল তা ছিল কীভাবে এটিকে এমনভাবে আস্তরণ দেওয়া যায় যাতে আস্তরণগুলো টিকে থাকে — যা একটি পরিণত যন্ত্রের চিহ্ন।
অর্ধ শতাব্দী ধরে রড মিল ধাতব-আকরিক কারখানায় দানা ভাঙার মানক প্রথম ধাপ হয়ে ওঠে, ঠিক ধাপ ৪-এর নির্বাচন নিয়মের কারণে: মাধ্যাকর্ষণ পৃথকীকরণ ও ফ্লোটেশন দুটোই স্লাইমের উপর খারাপ কাজ করে, আর রড মিল সেগুলো ছাড়াই একটি সংকীর্ণ উৎপাদন দিত। স্বয়ংক্রিয় ও আধা-স্বয়ংক্রিয় মিল স্থূল পেষণের দায়িত্ব নেওয়ায় এগুলো ক্রমে কমে যায়, পদার্থবিজ্ঞান বদলে যাওয়ার কারণে নয়।
**সৎ সীমাবদ্ধতা।** রড মিলকে তার ব্যাসের তুলনায় লম্বা করা যায় না — প্রায় ছয় থেকে এক অনুপাতের বেশি হলে রডগুলো জট পাকিয়ে যায়, আর জট পাকানো চার্জ মানে ক্রেন নিয়ে একদিনের কাজ এবং প্রচুর গালাগাল। রড অসমভাবে ক্ষয় হয় এবং শুধু উপরে নতুন যোগ করলেই চলে না, পুরনোগুলো বাদও দিতে হয়। রড মিল সূক্ষ্মভাবে পেষণ করতে পারে না: যে নির্বাচন নিয়ম সূক্ষ্ম কণাগুলোকে অতিরিক্ত পেষণ থেকে রক্ষা করে, সেই একই নিয়ম আপনাকে আদৌ সূক্ষ্ম উৎপাদনে পৌঁছাতে দেয় না, তাই ইতিহাসের প্রায় প্রতিটি রড মিলের পরে একটি বল মিল ছিল। আর দুটোই মাধ্যম-মিল, তাই দুটোই ক্রমাগত ইস্পাত খরচ করে — একটি বড় কারখানায় মাধ্যমের খরচ বিদ্যুৎ বিলকেও ছাড়িয়ে যেতে পারে।
উপকরণ
6- 1 মুঠোপ্লেসহোল্ডার
- 1 টুকরাপ্লেসহোল্ডার
- 1 টুকরাপ্লেসহোল্ডার
- 1 chargeপ্লেসহোল্ডার
- 1 chargeপ্লেসহোল্ডার
- 1 টুকরাপ্লেসহোল্ডার
প্রয়োজনীয় সরঞ্জাম
13- প্লেসহোল্ডার
- প্লেসহোল্ডার
- প্লেসহোল্ডার
- প্লেসহোল্ডার
- প্লেসহোল্ডার
- 1 vendor sell this, none ship to you yetপ্লেসহোল্ডার
- প্লেসহোল্ডার
- প্লেসহোল্ডার
- প্লেসহোল্ডার
- প্লেসহোল্ডার
- প্লেসহোল্ডার
- প্লেসহোল্ডার
- প্লেসহোল্ডার
সম্পর্কিত ব্লুপ্রিন্ট
এই ব্লুপ্রিন্টগুলি জ্ঞান ভাগ করে — কৌশল, উপকরণ বা নীতি
Grinding in a Tumbling Mill: Critical Speed, and Why the Media Are Graded
Emma দ্বারা
মেকানিক্স
৪২
০
০
০
০
০

Sorting by Size: Why a Screen Never Makes a Clean Cut
Emma দ্বারা
মেকানিক্স
৪৪
০
০
০
০
০
Breaking Stone by Compression: The Nip Angle Decides Everything
Martin দ্বারা
মেটালওয়ার্কিং
৪৭
০
০
০
০
০
Ore Dressing
Mary দ্বারা
মেটালওয়ার্কিং
৫১
০
০
০
০
০
Panning for Alluvial Gold — Gravity Separation in Stream Sediment
Mary দ্বারা
মেটালওয়ার্কিং
৮৯
০
০
০
০
০
CC0 পাবলিক ডোমেন
এই ব্লুপ্রিন্ট CC0-এর অধীনে প্রকাশিত। আপনি অনুমতি ছাড়াই যেকোনো উদ্দেশ্যে এটি অনুলিপি, পরিবর্তন, বিতরণ ও ব্যবহার করতে পারেন।
মেকারের ব্লুপ্রিন্টের মাধ্যমে পণ্য কিনে তাঁকে সমর্থন করুন, যেখানে তিনি আয় করেন মেকার কমিশন বিক্রেতাদের নির্ধারিত, অথবা এই ব্লুপ্রিন্টের একটি নতুন সংস্করণ তৈরি করে নিজের ব্লুপ্রিন্টে সংযোগ হিসেবে যুক্ত করে আয় ভাগ করুন।