কলা
সৌন্দর্য এবং সুস্থতা
ক্রাফট
সংস্কৃতি ও ইতিহাস
বিনোদন
পরিবেশ
খাদ্য ও পানীয়
রিভার্স ইঞ্জিনিয়ারিং
বিজ্ঞান
খেলাধুলা
টেকনোলজি
পরিধানযোগ্য
English


বাইরের প্রোফাইল তৈরি এবং ফিল্ম ফোলানো
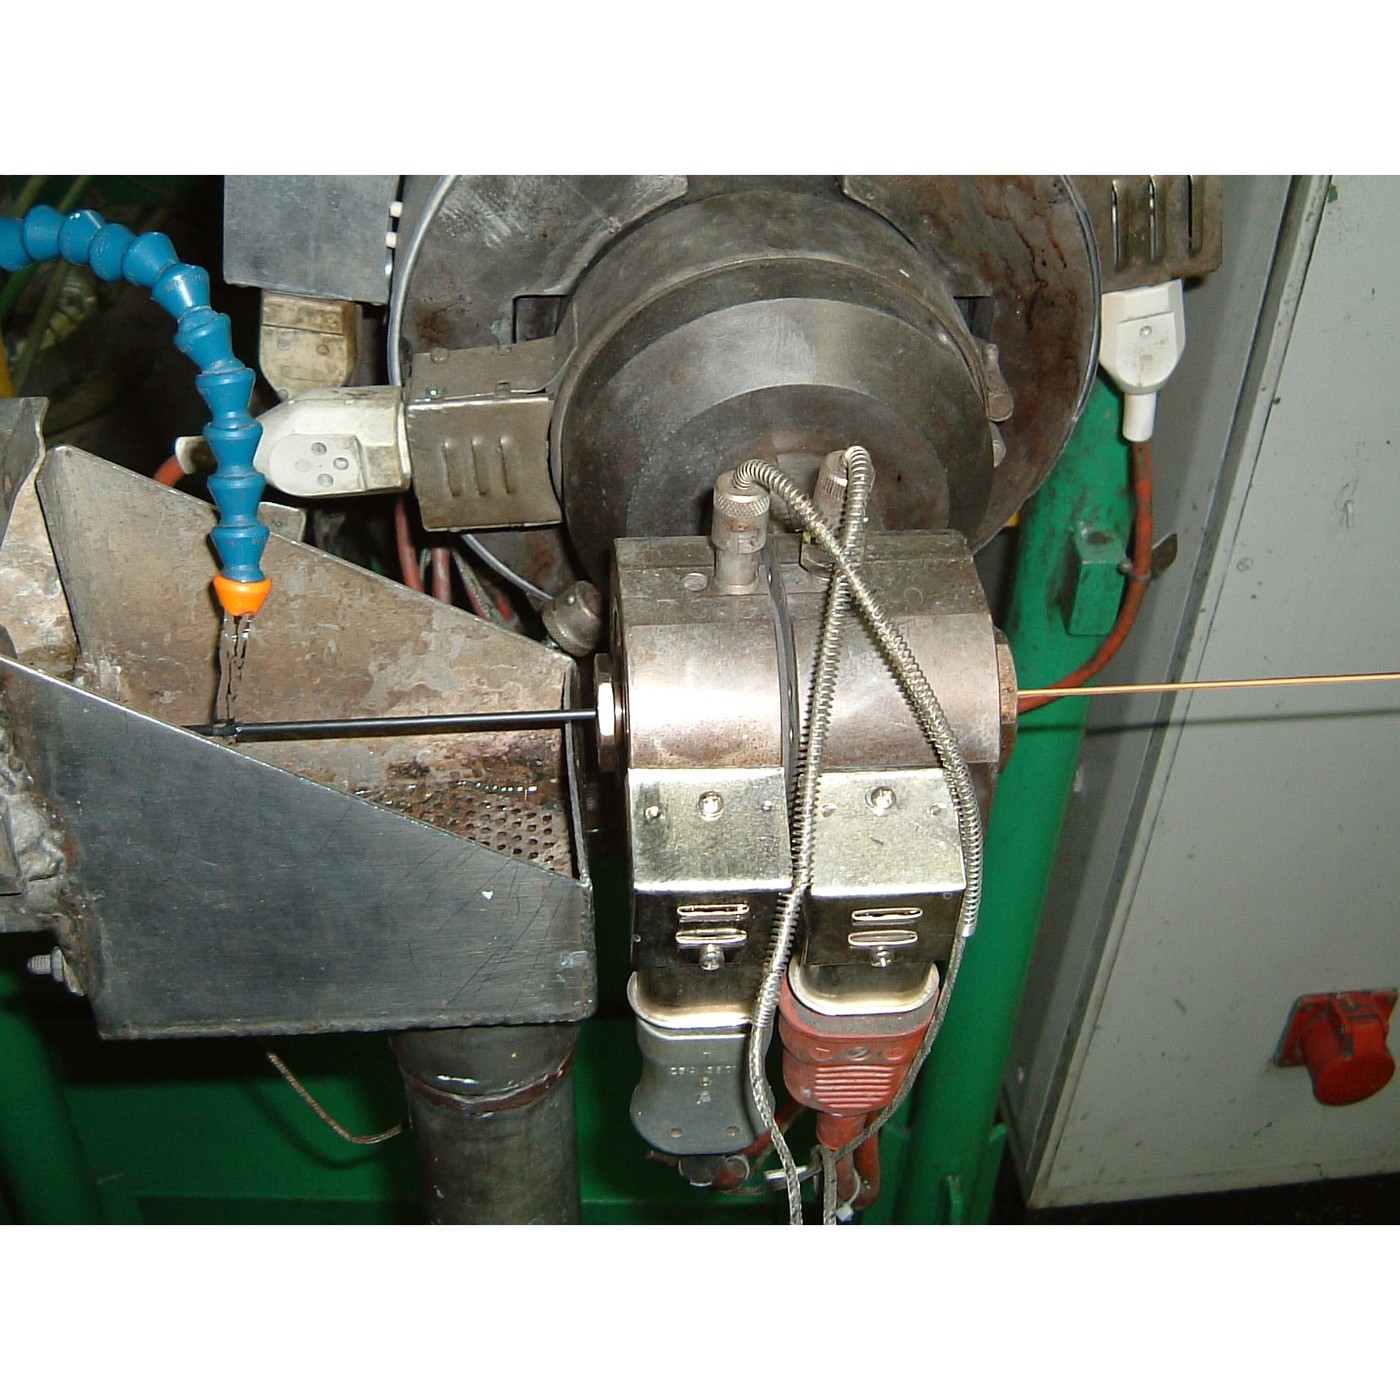
ছাঁচনির্মাণে একবারে একটি অংশ তৈরি হয় এবং প্রতিটি অংশের জন্য একটি করে টুল লাগে। এক্সট্রুশন ঠিক এর উল্টো: একটি ডাই, যতক্ষণ আপনি খাওয়াবেন ততক্ষণ, একটানা একই প্রস্থচ্ছেদের দৈর্ঘ্য তৈরি করে, এবং টুলের খরচ প্রতিটি অংশের বদলে কিলোমিটার জুড়ে ছড়িয়ে পড়ে।
পাইপ, জানালার ফ্রেম, তারের অন্তরক, ফিলামেন্ট, বাগানের পাইপ, ওয়েদারস্ট্রিপ, র্যাং ২-এর ভ্যাকুয়াম ফর্মিং যে শিট দিয়ে শুরু হয়, এবং আরও কিছু দূর এগোলে বিশ্বের সবচেয়ে পাতলা প্যাকেজিং ফিল্ম—এ সবই একটি এক্সট্রুডার থেকে বেরিয়ে আসে।
ধরা পড়ার বিষয় হলো **ডাই আকৃতি নির্ধারণ করে না**। পলিমার বের হওয়ার সময় সংকুচিত হয়ে ফিরে আসে—ডাই সোয়েল—আর হল-অফ সেটিকে আবার টেনে নিচে নামিয়ে আনে। সঠিক প্রস্থচ্ছেদ পেতে হলে ডাইটিকে ঠিক সেভাবেই ভুলভাবে কাটতে হয় যাতে দুটোই একে অপরকে বাতিল করে।
মধ্যবর্তী
প্রায় ৩ ঘণ্টা
নির্দেশাবলি
1
1
আপনার ইতিমধ্যে থাকা একটি মেশিনেই ফুলে ওঠা (swell) ঘটতে দেখুন
আপনার ইতিমধ্যে থাকা একটি মেশিনেই ফুলে ওঠা (swell) ঘটতে দেখুন
একটি 3D প্রিন্টারের নজল একটি এক্সট্রুশন ডাই, এবং এটি ডাইয়ের মতোই ফুলে ওঠে। বেঞ্চে এটি দেখানোর সবচেয়ে পরিষ্কার উপায়।
নজল বেডের উপর থেকে সরিয়ে রেখে হট এন্ডকে প্রিন্টিং তাপমাত্রায় গরম করুন, এবং ধীরে ধীরে বাতাসে এক্সট্রুড করুন। স্ট্র্যান্ডটি ধরুন, ঠান্ডা হতে দিন, এবং মাইক্রোমিটার দিয়ে এটি পরিমাপ করুন।
এটি **নজলের চেয়ে বড়**। একটি 0.4 mm নজল সাধারণত পলিমার ও তাপমাত্রার উপর নির্ভর করে 0.45 থেকে 0.55 mm এর একটি মুক্ত স্ট্র্যান্ড দেয়। PLA, PETG এবং ABS এর জন্য এটি করুন এবং প্রতিটির জন্য swell ratio সারণিবদ্ধ করুন।
তারপর শর্তগুলি পরিবর্তন করুন এবং ratio কীভাবে বদলায় দেখুন:
- **আরও দ্রুত এক্সট্রুড করুন।** Swell বাড়ে, কারণ ডাইয়ের ভিতরে চেইনগুলি আরও জোরে প্রসারিত হয় এবং বেশি করে ফিরে আসে।
- **আরও গরম এক্সট্রুড করুন।** Swell কমে, কারণ জমাট বাঁধার আগে চেইনগুলির শিথিল হওয়ার সময় থাকে।
এখন এটি বাতিল করুন। বাতাসে এক্সট্রুড করুন এবং টুইজার দিয়ে স্ট্র্যান্ডটিকে যে গতিতে বের হচ্ছে তার চেয়ে দ্রুত টেনে সরান। আবার পরিমাপ করুন: স্ট্র্যান্ডটি নজলের চেয়ে পাতলা। এটিই **draw-down**, এবং একটি প্রকৃত লাইনে নিয়ন্ত্রিত হারে এই কাজটিই haul-off করে।
এই দুটি বিপরীতমুখী প্রভাবই প্রোফাইল এক্সট্রুশন নিয়ন্ত্রণের মূল কথা। ধাপ 4 এই সমন্বয়ের জন্য সংখ্যা নির্ধারণ করে।
এই ধাপের উপকরণ:
 PLA ফিলামেন্ট1 টুকরা
 PETG ফিলামেন্ট1 টুকরা
 ABS ফিলামেন্ট1 টুকরা
প্রয়োজনীয় সরঞ্জাম:
 থ্রিডি প্রিন্টার
 মাইক্রোমিটার
 ডিজিটাল ক্যালিপার ৬ ইঞ্চি
 অবলোহিত থার্মোমিটার
 স্টপওয়াচ
 সূচালো ডগার চিমটা
 সুরক্ষা চশমা
 পরীক্ষাগারের খাতা (অনুলিপিসহ)
2
2
প্রোফাইল টানুন, এবং ভূমি খুঁজে বের করুন
প্রোফাইল টানুন, এবং ভূমি খুঁজে বের করুন
এখন একটি গোলাকার নয়, বরং আকৃতিযুক্ত অংশ তৈরি করুন। আপনার একটি ছোট ডাই দরকার: একটি প্লেট যার মধ্যে একটি স্লট বা ক্রস কাট রয়েছে, যা যেখানে স্ট্র্যান্ড বের হয় সেখানে বসানো থাকে।
সবচেয়ে সস্তা কার্যকর সংস্করণ হলো **একটি প্রিন্টার নজলের জন্য ডাই প্লেট**: একটি পাতলা ব্রাস বা অ্যালুমিনিয়ামের প্লেট, যাতে ২ mm স্লট ড্রিল ও ফাইল করা হয়েছে, নজলের এক মিলিমিটার নিচে একটি ক্ল্যাম্পে ধরে রাখা হয় যাতে এক্সট্রুডেটটি এর মধ্য দিয়ে জোর করে যায়। এটি অমার্জিত, গরম এবং জটিল, তবে এটি দুটি গুরুত্বপূর্ণ বিষয় প্রদর্শন করে।
**দি ল্যান্ড।** টেপারের পরে ডাইয়ের সমান্তরাল অংশ। একটি ছোট ল্যান্ড বেশি ফোলা ভাব এবং একটি রুক্ষ পৃষ্ঠ দেয়; একটি দীর্ঘ ল্যান্ড চেইনগুলোকে ডাইয়ের ভেতরে শিথিল হতে দেয় এবং একটি স্থিতিশীল, আরও নির্ভুল অংশ দেয়। দুটি প্লেট তৈরি করুন, একটির ১ mm ল্যান্ড এবং অন্যটির ৪ mm, এবং এক্সট্রুডেট তুলনা করুন।
**অসম প্রবাহ।** একপ্রান্তে চওড়া একটি স্লটের মধ্য দিয়ে এক্সট্রুড করুন। যেখানে ডাই বেশি খোলা থাকে সেখানে গলিত পদার্থ দ্রুত বের হয়, তাই প্রোফাইলটি বের হওয়ার সময় ধীর দিকের দিকে বেঁকে যায়। প্রতিটি অপ্রতিসম প্রোফাইল এমনটি করে, এবং একটি আসল ডাই প্রবাহ ভারসাম্য রাখতে ইচ্ছাকৃতভাবে অসম ল্যান্ড দৈর্ঘ্যসহ কাটা হয় — এ কারণেই একটি এক্সট্রুশন ডাই মেশিনে হাতে-সূক্ষ্মভাবে সমন্বয় করা হয়, এবং CAD পর্যায়ে শেষ করা হয় না।
একটি আসল লাইনের মতো এক্সট্রুডেটকে ঠান্ডা করুন: ডাই থেকে কয়েক সেন্টিমিটার দূরে একটি অগভীর জলের ট্রে দিয়ে এটি চালান। লক্ষ করুন যে খুব দ্রুত ঠান্ডা করলে বাইরেটা জমে যায় যখন ভেতরটি এখনও সংকুচিত হচ্ছে, এবং অংশটি বেঁকে যায়।
২০০–২৬০ °C তাপমাত্রার গলিত পলিমার, একটি গরম ব্রাস প্লেট এবং কাছাকাছি জল। ফেস শিল্ড, গ্লাভস, একটি স্থিতিশীল ক্ল্যাম্প, এবং পড়ে যাওয়া গরম স্ট্র্যান্ডকে কখনও হাত দিয়ে ধরার চেষ্টা করবেন না।
এই ধাপের উপকরণ:
PLA ফিলামেন্ট1 টুকরা অ্যালুমিনিয়ামের পাত1 টুকরা
প্রয়োজনীয় সরঞ্জাম:
থ্রিডি প্রিন্টার রেতি (হাতের রেতি)
 উকো-সেট
 স্তম্ভযুক্ত তুরপুন যন্ত্র
 বেঞ্চ ভাইসডিজিটাল ক্যালিপার ৬ ইঞ্চিমাইক্রোমিটারঅবলোহিত থার্মোমিটার
 মুখঢালসুরক্ষা চশমা
 চামড়ার কাজের দস্তানা
 ধোঁয়ার আলমারি (নল সহ)পরীক্ষাগারের খাতা (অনুলিপিসহ)
3
3
ফুঁ দিয়ে ফিল্ম বানান, এবং অভিমুখনির্ধারণ কতটা পার্থক্য আনে তা অনুভব করুন
ফুঁ দিয়ে ফিল্ম বানান, এবং অভিমুখনির্ধারণ কতটা পার্থক্য আনে তা অনুভব করুন
ব্লোন ফিল্ম হলো এমন এক্সট্রুশন যেখানে স্ট্রেচ বাড়ানো হয়: গলিত পদার্থ একটি বলয়াকার ডাই থেকে পাতলা নলের আকারে বেরিয়ে আসে, বাতাস সেটিকে তার ব্যাসের কয়েক গুণ ফুলিয়ে দেয়, আর একটি নিপ সেটিকে বেরিয়ে আসার গতির বহুগুণ দ্রুততায় উপরের দিকে টানে। এটি শূন্যে জমাট বাঁধে, একই সঙ্গে দুই দিকেই প্রসারিত অবস্থায়।
আপনি বেঞ্চে ব্লোন ফিল্ম তৈরি করতে পারবেন না, তবে এর যে *বৈশিষ্ট্য* রয়েছে তা উৎপন্ন করে দেখাতে পারেন এবং প্রমাণ করতে পারেন যে এটি গুরুত্বপূর্ণ, আর সেটাই জানার মতো অংশ।
একটি ক্যারিয়ার ব্যাগ বা একটুকরো প্যাকেজিং ফিল্ম নিন। দুটি ফালি কাটুন, একটি রোলের দিক বরাবর এবং অন্যটি তার আড়াআড়িভাবে — রোলের দিকটি সাধারণত ভাঁজের দাগ বা যেকোনো ছাপ থেকে সহজেই বোঝা যায়।
দুটিই হাতে ছিঁড়ুন। একটি সহজে ও পরিষ্কারভাবে সরল রেখায় ছেঁড়ে; অন্যটি বাধা দেয় এবং এলোমেলোভাবে যায়। তারপর স্প্রিং স্কেল দিয়ে দুটিকেই ছিঁড়ে যাওয়া পর্যন্ত টানুন এবং বলের মান লিখে রাখুন।
এই পার্থক্যটাই **অভিমুখনির্ধারণ** (orientation): শিকলগুলো একদিকে অন্যদিকের তুলনায় বেশি সারিবদ্ধ, তাই ফিল্মটি সেই বরাবর শক্ত এবং তাদের মাঝ বরাবর সহজে বিদীর্ণ হয়। যে ব্যাগ দৈর্ঘ্য বরাবর সুন্দরভাবে ছেঁড়ে কিন্তু আড়াআড়িতে ছেঁড়ে না, সেটির ব্লো-আপ রেশিও ও ড্র-ডাউন সমানুপাতিক ছিল না।
এখন একটি **ক্যাস্ট** ফিল্মের উপর একই পরীক্ষা করুন — ক্লিং ফিল্ম, অথবা ভ্যাকুয়াম-ফর্মিং ধাপের স্টক থেকে কাটা একটি শীট। এটি দুই দিকেই অনেক বেশি সমানভাবে আচরণ করে, এবং এটি দুর্বলও। এটাই আপোস: অভিমুখনির্ধারণ যে দিকে তাকে অভিমুখী করা হয় সেদিকে শক্তি দেয়, আর অন্য দিক থেকে তা কেড়ে নেয়।
এই ফলাফলটি মনে রাখুন। পরের ধাপে এটিকে আরও অনেক দূর নিয়ে যাওয়া হয় এবং এর থেকে একটি বোতল তৈরি করা হয়।
প্রয়োজনীয় সরঞ্জাম:
 বলমাপক (স্প্রিং দাঁড়িপাল্লা)ডিজিটাল ক্যালিপার ৬ ইঞ্চিমাইক্রোমিটার
 রুলার
 কারুকাজের ছুরি
 অঙ্কের অণুবীক্ষণ
 গ্রাফ কাগজসুরক্ষা চশমাপরীক্ষাগারের খাতা (অনুলিপিসহ)
 পলিপ্রোপিলিনের পাত (A4)
 পলিইথিলিন পাতলা পর্দা
4
4
স্বেল, ড্র-ডাউন এবং ফিল্ম গেজ
স্বেল, ড্র-ডাউন এবং ফিল্ম গেজ
Jupyter নোটবুক লোড হচ্ছে…
প্রয়োজনীয় সরঞ্জাম:
গ্রাফ কাগজ5
5
ইতিহাস ও প্রেক্ষাপট
ইতিহাস ও প্রেক্ষাপট
**অবদান, সততার সাথে বলা।** এই ধাপের জন্য কোনো একক পেটেন্ট দাবি করা হয়নি। প্লাস্টিকের স্ক্রু এক্সট্রুশন উনবিংশ শতাব্দী জুড়ে রাবার শিল্প থেকে বিকশিত হয় এবং ১৯৩০-এর দশকের মধ্যে এটি পুরোপুরি প্রতিষ্ঠিত হয়ে যায়; ক্যাটালগে ইতোমধ্যে সীসার পাইপ এক্সট্রুশন ধাপটি এর ধাতব-কাজের পূর্বসূরি হিসেবে রয়েছে। নির্দিষ্ট ডাই, স্ক্রু এবং ডাই-সোয়েল ক্ষতিপূরণ নিয়ে ডজন ডজন দাখিলা রয়েছে; এর কোনোটিই *সেই* এক্সট্রুশন পেটেন্ট নয়, এবং একটিকে এমনভাবে দাবি করা ইতিহাসে নেই এমন একটি সুশৃঙ্খলতা আরোপ করা হবে।
**অর্থনীতিতে এর ভূমিকা।** এক্সট্রুশন পলিমারকে কার্যকর জ্যামিতিতে রূপান্তরের সবচেয়ে সস্তা উপায়, কারণ টুলটি অবিরাম চলে এবং এর খরচ যন্ত্রাংশের উপর নয়, দৈর্ঘ্যের উপর ছড়িয়ে পড়ে। এ কারণেই বিশ্বের সবচেয়ে সস্তা প্লাস্টিক বস্তু—ফিল্ম, ব্যাগ, পাইপ, প্রোফাইল—এক্সট্রুড করা হয়, এবং কেন একটি ছোট মোল্ডেড যন্ত্রাংশের দাম দশগুণ ওজনের এক মিটার এক্সট্রুডেড সেকশনের চেয়ে বেশি হতে পারে।
**ওরিয়েন্টেশন হলো সামনে বহন করার ধারণা।** ফিল্ম বা ফাইবার লাইনে ডাইয়ের পরবর্তী সবকিছুই পলিমার জমাট বাঁধার সময় তাকে প্রসারিত করার জন্য থাকে, কারণ প্রসারণ চেইনগুলোকে সারিবদ্ধ করে এবং সারিবদ্ধ চেইন অনেক বেশি শক্তিশালী হয়। পরবর্তী ধাপটি একই নীতি, যা ইচ্ছাকৃতভাবে দুই দিকে প্রয়োগ করা হয়, যাতে পাঁচ বার চাপ ধারণ করতে পারে এমন একটি বোতল তৈরি করা যায়।
**সৎ সীমাবদ্ধতা।** এক্সট্রুশন কেবল ধ্রুবক প্রস্থচ্ছেদ তৈরি করে, অন্য কিছু নয়—দৈর্ঘ্য বরাবর যেকোনো পরিবর্তন পরে যোগ করতে হয়। সহনশীলতা মোল্ডিংয়ের চেয়ে অনেক শিথিল, এবং এগুলো লাইনের গতি, গলিত তাপমাত্রা ও শীতলীকরণের সাথে ওঠানামা করে। একটি বাস্তব কম্পাউন্ডের জন্য ডাই-সোয়েল কার্যকর নির্ভুলতায় গণনা করা যায় না, তাই ডাই কেটে, চালিয়ে, পরিমাপ করে আবার কাটা হয়; ধাপ ২-এর বেঞ্চের কাজ ঠিক এই চক্রের একটি ছোট সৎ সংস্করণ। আর এই প্রক্রিয়া ভেজা ফিডস্টকের প্রতি ক্ষমাহীন: হাইগ্রোস্কোপিক পলিমার অবশ্যই শুকাতে হবে, নইলে পানি ডাইয়ের ভিতরে বাষ্প হয়ে ফুটে ওঠে এবং এক্সট্রুডেট ফেনাযুক্ত ও দাগযুক্ত হয়ে বের হয়।
উপকরণ
4- 1 টুকরাপ্লেসহোল্ডার
- 1 টুকরাপ্লেসহোল্ডার
- 1 টুকরাপ্লেসহোল্ডার
- 1 টুকরাপ্লেসহোল্ডার
প্রয়োজনীয় সরঞ্জাম
22- প্লেসহোল্ডার
- প্লেসহোল্ডার
- প্লেসহোল্ডার
- প্লেসহোল্ডার
- প্লেসহোল্ডার
- প্লেসহোল্ডার
- প্লেসহোল্ডার
- প্লেসহোল্ডার
- প্লেসহোল্ডার
- প্লেসহোল্ডার
- প্লেসহোল্ডার
- প্লেসহোল্ডার
- প্লেসহোল্ডার
- প্লেসহোল্ডার
- প্লেসহোল্ডার
- প্লেসহোল্ডার
- প্লেসহোল্ডার
- প্লেসহোল্ডার
- প্লেসহোল্ডার
- প্লেসহোল্ডার
- প্লেসহোল্ডার
- প্লেসহোল্ডার
সম্পর্কিত ব্লুপ্রিন্ট
এই ব্লুপ্রিন্টগুলি জ্ঞান ভাগ করে — কৌশল, উপকরণ বা নীতি


CC0 পাবলিক ডোমেন
এই ব্লুপ্রিন্ট CC0-এর অধীনে প্রকাশিত। আপনি অনুমতি ছাড়াই যেকোনো উদ্দেশ্যে এটি অনুলিপি, পরিবর্তন, বিতরণ ও ব্যবহার করতে পারেন।
মেকারের ব্লুপ্রিন্টের মাধ্যমে পণ্য কিনে তাঁকে সমর্থন করুন, যেখানে তিনি আয় করেন মেকার কমিশন বিক্রেতাদের নির্ধারিত, অথবা এই ব্লুপ্রিন্টের একটি নতুন সংস্করণ তৈরি করে নিজের ব্লুপ্রিন্টে সংযোগ হিসেবে যুক্ত করে আয় ভাগ করুন।