艺术
美容与健康
工艺
文化与历史
娱乐
环境
食品与饮料
逆向工程
科学
体育
技术
可穿戴设备
已翻译

铝挤压:棒材、管材与型材
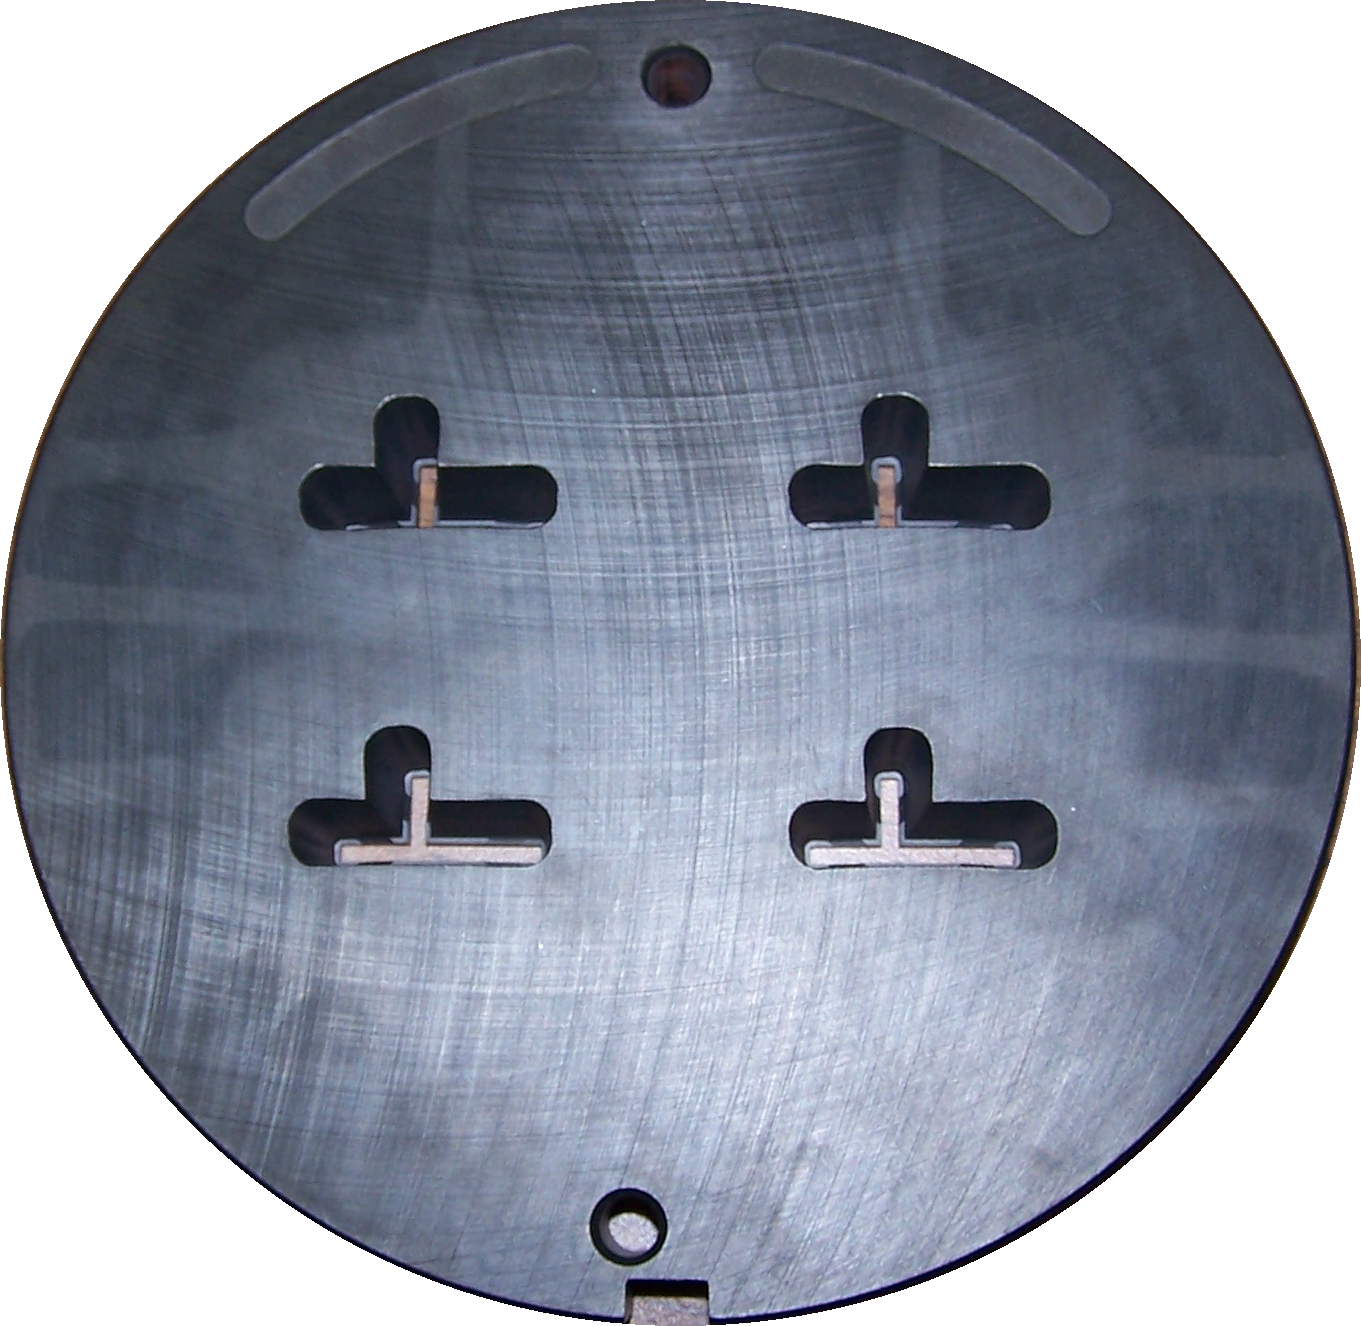
几乎所有铝棒、铝管、角材和T型槽型材都是通过挤压成型的:将铝圆柱体(即坯料)加热至约350–500 °C,放入厚壁容器中,再由推杆将其通过一个钢制模具推出,模具开口即产品的截面形状,类似于从管中挤出牙膏。压机吨位从约230吨到11,000吨不等。管材等中空型材则需借助芯轴,或通过一个可将金属分流再焊合的模具成型。长条形挤压件随后需冷却、拉伸矫直、切割至定长,对于强度较高的合金,还需进行热处理。
这是一个工业工艺;它解释了创客所购原材料的生产方式。
高级
每个坯料耗时(工业级)
说明
1
1
铸造和切割坯料
铸造和切割坯料
铝锭与合金添加剂一同重熔,并铸造成长圆锭,然后锯切成坯料。
此步骤所需材料:
 铝锭100 公斤
2
2
加热坯料
加热坯料
每个坯料被加热到约350–500 °C,此温度下材料足够柔软可以流动,但远低于熔点。
所需工具:
 退火炉
3
3
装料与推压
装料与推压
坯料放入模具前方的压力容器中;压杆以几十到几百兆帕的压力将其推挤通过模具。模具的开口决定型材的截面形状。
所需工具:
 液压挤压机
 挤压模
4
4
冷却与拉伸
冷却与拉伸
型材在台面上挤出成型,经空气或水冷却后,两端被夹持并拉直。
5
5
切割与处理
切割与处理
将其锯切至所需长度;可热处理合金随后进行时效处理以达到完全强度。
所需工具:
退火炉6
6
查看配置文件
查看配置文件
截面根据图纸的尺寸和公差进行测量。
所需工具:
 6 英寸数显卡尺
此蓝图制作



相关蓝图
这些蓝图共享知识——技术、材料或原理

CC0 公共领域
此蓝图以 CC0 协议发布。你可以自由复制、修改、分发和使用此作品,无需征得许可。
通过购买蓝图中的产品支持创客,他们将获得 创客佣金 (由供应商设定),或创建此蓝图的新版本并将其作为连接包含在你自己的蓝图中以分享收入。