艺术
美容与健康
工艺
文化与历史
娱乐
环境
食品与饮料
逆向工程
科学
体育
技术
可穿戴设备
已翻译

3D打印机耗材由颗粒挤出制成
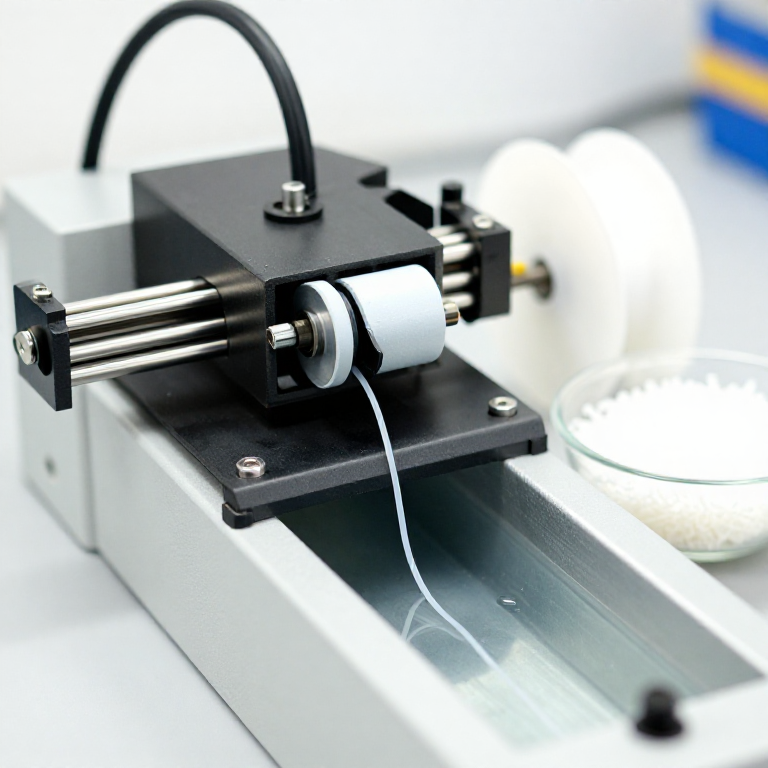
耗材的制造方式与3D打印机打印的原理相同,只是连续进行:干燥的塑料颗粒从料斗落到加热料筒内旋转的螺杆上,在向前输送的过程中熔化,然后通过圆形喷嘴挤出。挤出的丝条通过空气或水浴冷却,由牵引装置以稳定速度拉伸,以保持其直径,最后缠绕到线轴上。商用1.75 mm耗材的直径公差通常控制在约±0.02 mm;小批量生产时应进行测量。
PETG及许多其他塑料会吸收水分,从而导致气泡和打印件强度下降:制作者需根据树脂种类,在约55–70 °C下干燥PETG 5–8小时。熔融温度应遵循树脂的数据手册;PETG通常在约230–260 °C下打印。
中级
每几公斤需一天
说明
1
1
干燥颗粒料
干燥颗粒料
按树脂供应商的规定在干燥机中干燥颗粒料;例如 PETG 约 55–70 °C,干燥 5–8 小时。
此步骤所需材料:
 PETG颗粒2 公斤
 可生物降解塑料颗粒(PLA)2 公斤
 ABS颗粒2 公斤
所需工具:
 颗粒干燥机
 数字厨房秤
2
2
加热料筒
加热料筒
将料筒的加热区设置为在树脂数据手册范围内从料斗端到喷嘴逐段升温,并使温度稳定。
所需工具:
 单螺杆挤出机料筒
 颗粒进料斗
3
3
挤出
挤出
向料斗中加料,然后缓慢启动螺杆。持续排料,直到挤出的料条中不再有旧料和气泡,变得清澈。
所需工具:
单螺杆挤出机料筒颗粒进料斗 耐热手套
 安全眼镜
4
4
冷却并牵引
冷却并牵引
将丝束穿过水浴或经过风扇送至牵引机。调节牵引机速度:速度越快,丝束越细;速度越慢,丝束越粗。
此步骤所需材料:
 水50 升
所需工具:
 100 升大塑料盆
 箱式风扇(可调速)
 线材牵引收卷机
5
5
测量并卷绕
测量并卷绕
每隔几米测量一次直径,并将长丝卷绕在线轴上。保持密封干燥。
所需工具:
 6 英寸数显卡尺线材牵引收卷机数字厨房秤
6
6
故障排除
故障排除
灯丝挤出故障排除。
Flow
Loading...



CC0 公共领域
此蓝图以 CC0 协议发布。你可以自由复制、修改、分发和使用此作品,无需征得许可。
通过购买蓝图中的产品支持创客,他们将获得 创客佣金 (由供应商设定),或创建此蓝图的新版本并将其作为连接包含在你自己的蓝图中以分享收入。