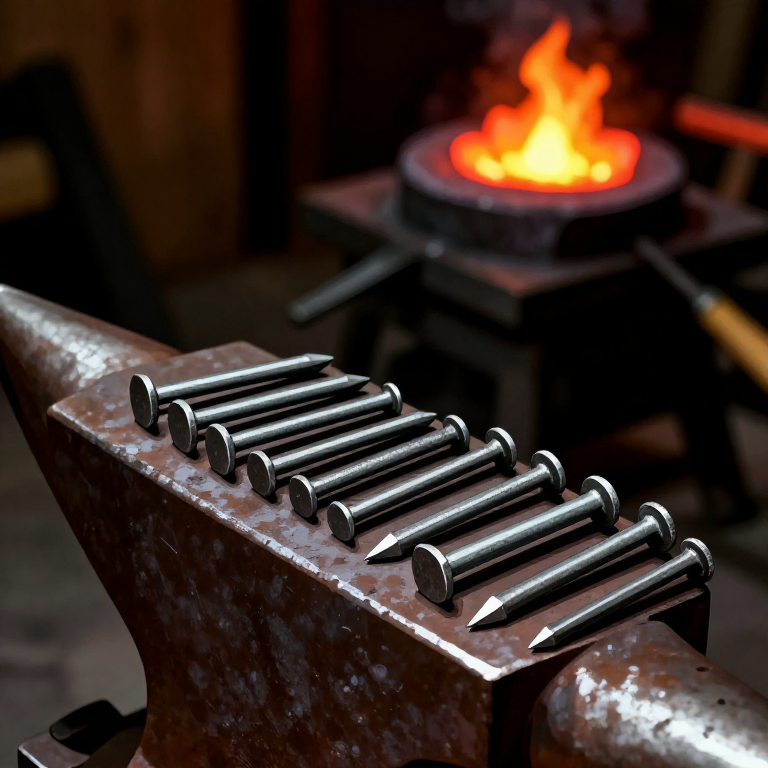

希腊铁钉——锻造熟铁钉
说明
在锻炉中加热铁棒
在锻炉中加热铁棒
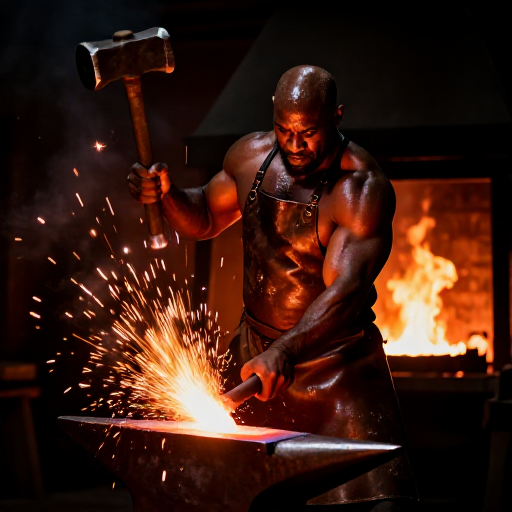
将熟铁或低碳钢棒的一端放入锻炉中,加热至明亮的黄橙色,约900-1050摄氏度。在此温度下,铁具有高度可塑性,可以用相对轻的锤击成形。铁必须热加工——与可以冷锤并退火的青铜不同,室温下的铁过于坚硬且脆,难以高效成形。希腊人对铁器技术的采用(始于约公元前1050-900年BCE)代表了一次重大的技术转变,因为铁矿石远比铜和锡丰富,但需要更高的炉温和更复杂的冶炼技术。早期希腊铁是在小型块炼炉中生产的,产出的是混有炉渣的海绵状熟铁块。
此步骤所需材料:
 低碳钢板50-60 cm 厘米
 木炭(破碎)3-5 kg 公斤
所需工具:
 锻炉
 铁砧
 锻打锤
 锻造钳
 钉头模板
 哈迪-温伯格群体遗传学实验
拔长并收尖钉身
拔长并收尖钉身
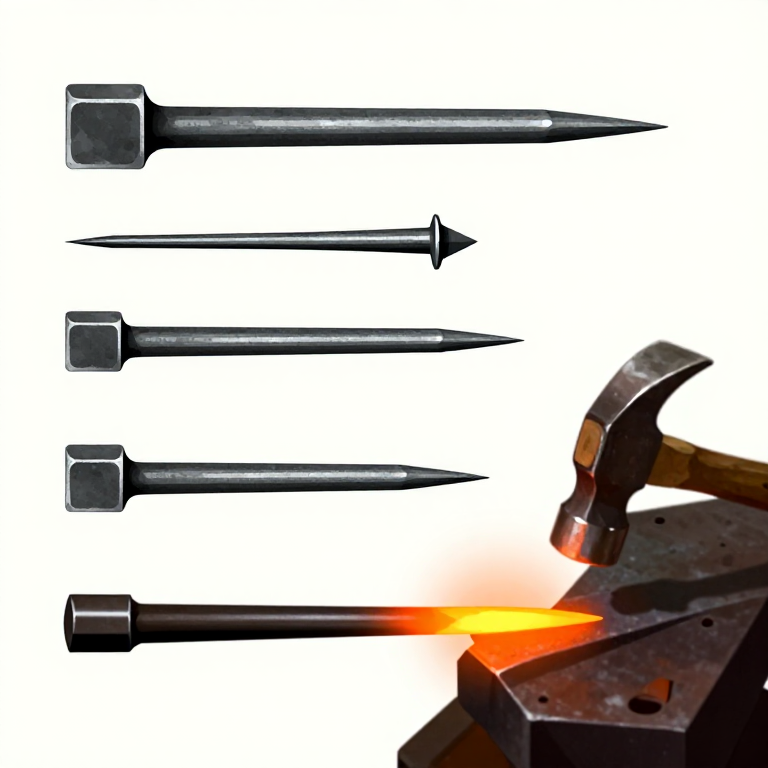
用钳子从锻炉中取出发光的钢条,放在铁砧上。锤击加热的部分使其拉长(延长),同时将其收尖成点。先加工两个相对的面,然后旋转90度加工另外两个面,形成方截面的锥度。成品钉身应从头端约6毫米见方逐渐均匀收细至尖点,锥长为4-8厘米,具体取决于所需钉子的尺寸。趁铁件still热时快速操作——在金属冷却至锻造温度以下而必须重新加热之前,大约有30-60秒的工作时间。根据需要将钢条送回锻炉。
从棒料上切下钉子
从棒料上切下钉子
重新加热铁件,将棒料放在硬切刀(一种安装在铁砧硬孔中的切割工具)上方,位置选在您希望将钉子与原棒料分开的地方——在切口上方保留大约5-8 mm的额外材料,用于锻造钉头。将棒料敲击在硬切刃上切割至大约四分之三深度,然后通过弯折将钉子折断分离。另外,也可以在助手敲击时,将热切凿抵在棒料上进行切割。切口应整齐,且位于钉杆上方的残留短柱应足以镦粗(展开)成钉头。
打出钉头
打出钉头
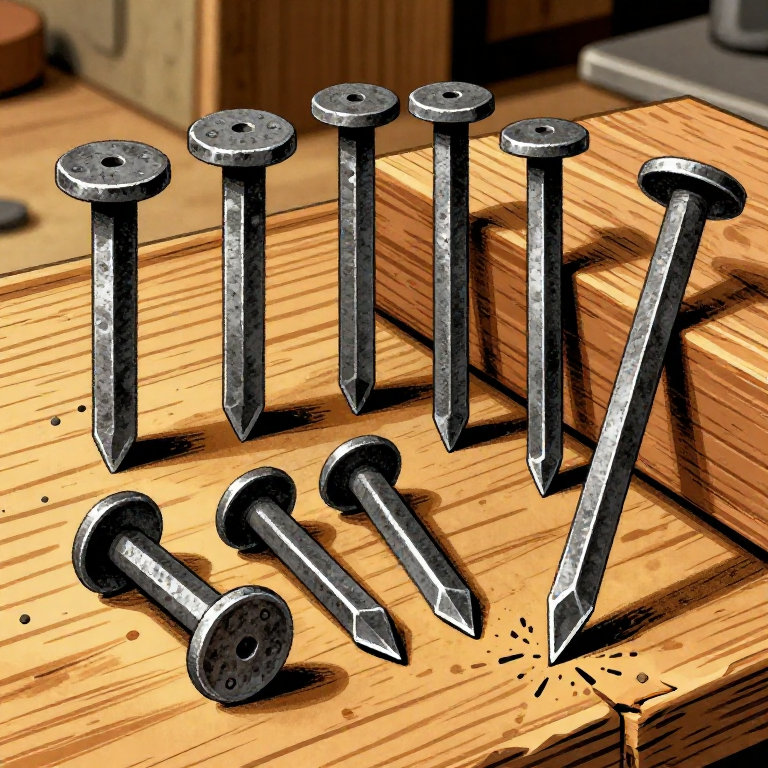
仅将钉子头端重新加热至黄热状态。将钉子尖端朝下穿过钉头模具(一块厚金属板,上面有沉头孔,用于在成形钉头时支撑钉子)中的锥形孔。钉杆应穿出孔洞,只有钉头材料露在上方。用锤子的平面用力敲击伸出的短柱,使其向外镦粗(展开),形成扁平的圆形或方形钉头。这称为打头。可能需要两到三次加热才能形成形状良好的钉头。钉头在各个方向上应比钉杆宽至少3-4毫米,以便钉入木材时提供足够的握持力。玫瑰头钉(钉头略呈圆顶并带有切面)是历史上最常见的形式。
淬火并测试成品钉子
淬火并测试成品钉子
钉头成型后,将钉子放入水中淬冷。熟铁钉无需像钢制工具那样进行热处理——熟铁含碳量低,淬火时不会明显硬化。成品钉子应具有笔直、均匀渐细的钉身、尖锐的钉尖以及平整、成型良好的钉头。测试时将其钉入一块软木中——钉子应笔直进入而不弯曲,钉头应与木材表面齐平或略低于表面。熟练的铁匠每天可以制作200-400颗钉子。手工锻造的钉子在古代世界是关键商品——仅造船就消耗了大量钉子。雅典三列桨战舰(战船)需要数千枚青铜和铁钉及螺栓来固定船壳板,而海军兵工厂则储备了大量钉子作为战略物资。
CC0 公共领域
此蓝图以 CC0 协议发布。你可以自由复制、修改、分发和使用此作品,无需征得许可。
通过购买蓝图中的产品支持创客,他们将获得 创客佣金 (由供应商设定),或创建此蓝图的新版本并将其作为连接包含在你自己的蓝图中以分享收入。