
铸造黄铜烛台——中世纪铸造工艺
说明
在蜡上塑造烛台
在蜡上塑造烛台
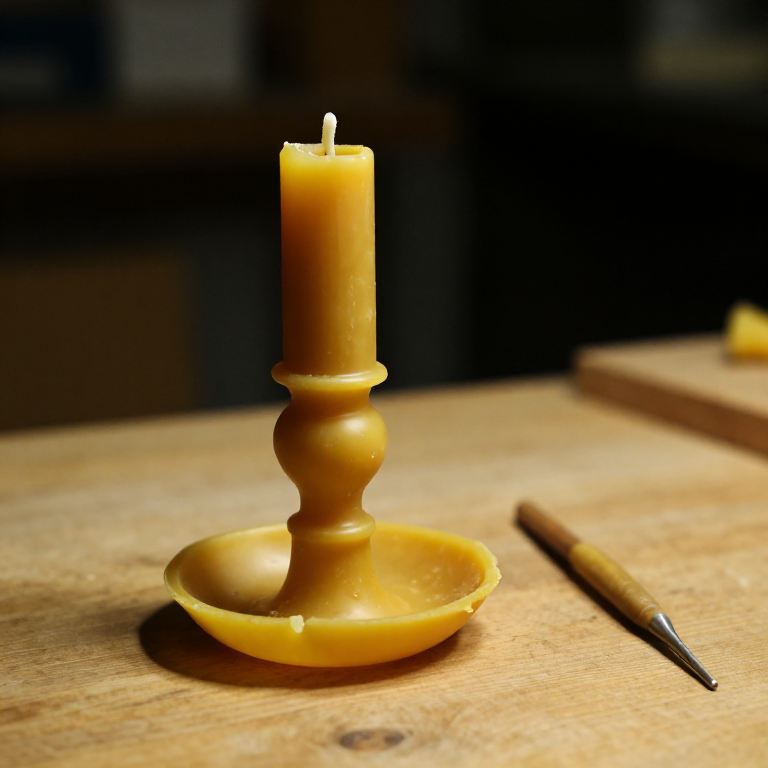
用蜂蜡塑造烛台造型。从底座开始:将蜡揉成直径约10至12厘米、厚5毫米的扁平圆盘,边缘略微隆起以承接蜡滴。从底座中心向上塑造烛柱,高约15至20厘米,直径2至3厘米。在烛柱中段,通过在柱身上缠绕额外的蜡并将其塑形平滑,添加一个装饰性的节突(圆润的凸起)。在顶部,制作一个宽阔的接蜡盘(直径约6至8厘米的浅圆盘),并从其中心伸出一根尖锐的烛钎尖刺,高约3至4厘米,蜡烛将插在其上。使用温热的工具将所有表面抹光,并确保烛柱壁厚在各处至少为3毫米——较薄的区域在铸造时可能无法填充。连接蜡浇道(直径3至4毫米的蜡棒),用于浇注通道和排气孔。
此步骤所需材料:
 蜂蜡颗粒200-300 grams 个
 黏土2 kg 公斤
 木炭(破碎)5 kg 公斤
所需工具:
 蜡塑工具
 坩埚
 锻炉
 坩埚钳
 锉刀(手用锉)
 木工车床
熔模铸造脱蜡焙烧
熔模铸造脱蜡焙烧
在蜡模上依次涂覆多层细粘土-砂质耐火材料,形成厚度约为15至20毫米的铸型。每层干燥后再涂下一层。铸型完成并彻底干燥(至少48小时)后,将其倒置放入窑炉中,缓慢加热至300-400摄氏度,使蜡熔化并流出,然后升温至600-700摄氏度,烧尽所有蜡残留物,并将粘土烧结为坚硬的陶瓷。此时铸型内部即形成烛台的精确负形印模。浇注时应保持铸型高温(至少400摄氏度)——若将黄铜浇入冷铸型,会导致过早凝固,薄壁部位无法充分填充。
熔化并浇注黄铜
熔化并浇注黄铜
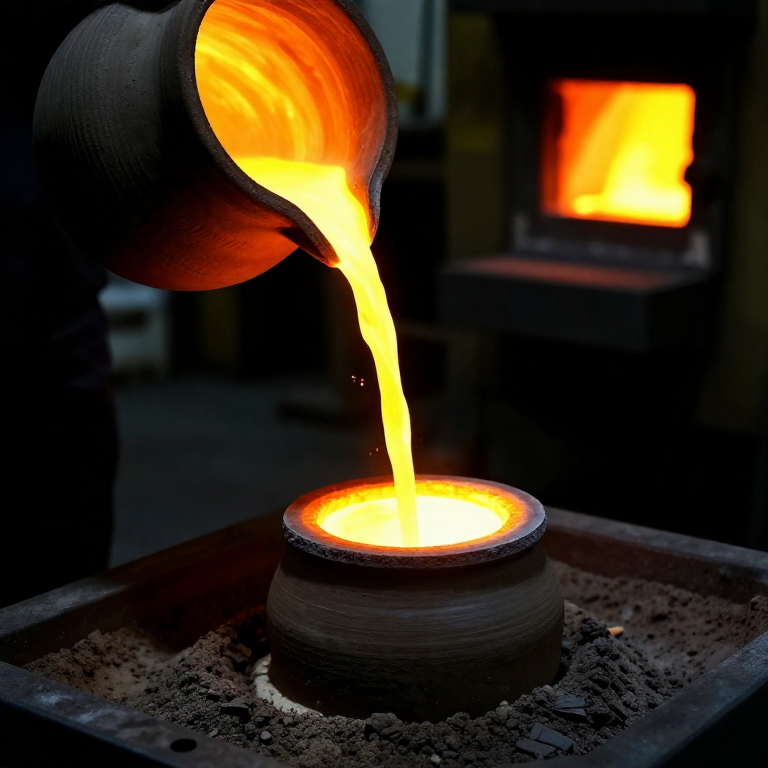
将黄铜锭放入坩埚中,用风箱加热炭炉直至完全熔化——根据锌含量不同,黄铜约在900至940摄氏度熔化,呈现明亮的黄橙色液体。黄铜比青铜更难铸造,因为锌成分在907摄氏度以上可能沸腾并汽化,从而产生气孔。加热至略高于熔点即可,并迅速浇注。撇去熔体表面的浮渣。将熔融黄铜以平稳连续的细流倒入铸型的浇道中。黄铜应充满整个型腔,并略微上升至排气道中,以确认充型完整。让其在铸型中自然冷却至少一小时——不要对黄铜铸件进行淬火,因为这可能导致应力开裂。
脱模并清理铸件
脱模并清理铸件
待完全冷却后,用锤子敲碎粘土包覆模,露出粗糙的黄铜铸件。用手锯切除浇道和排气残段。用锉刀将所有切割面锉平,并用锉刀去除铸件飞边(渗入模具裂缝的细薄金属翅片)。检查铸件是否有缺陷——表面小坑可通过锤击(敲打周围黄铜覆盖孔洞)或钎焊进行填补。铸件表面会呈现出包覆模的纹理。若要获得更精细的表面,可使用小凿和冲子对装饰细节进行錾刻(刻划并修饰)。中世纪黄铜烛台的底座和节部常带有刻划的几何图案、动物纹样或铭文。
抛光与收尾
抛光与收尾
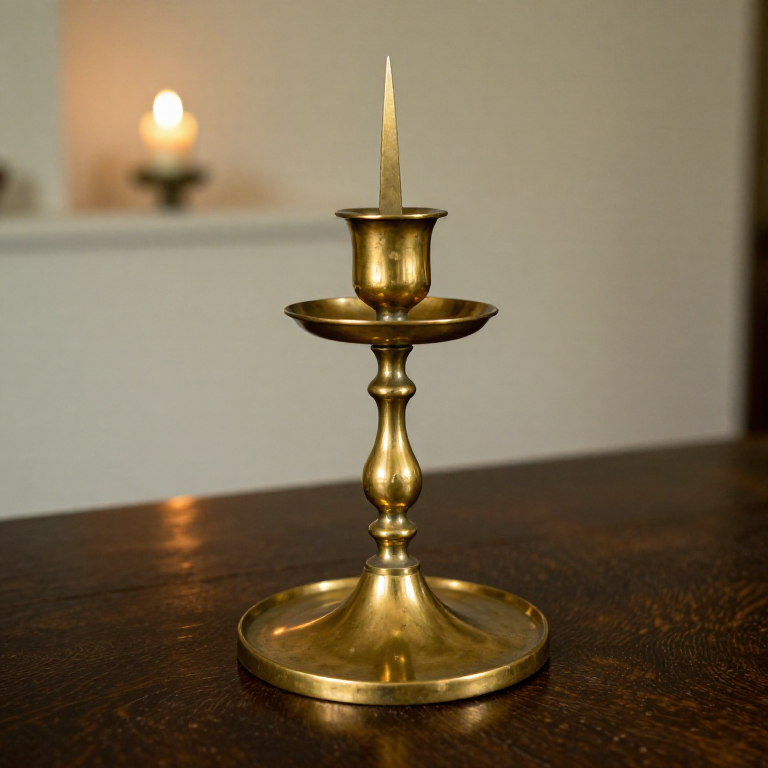
用逐级变细的锉刀锉削整个表面——先用粗锉(bastard-cut)去除主要粗糙面,再用细锉打磨平滑,然后用120至600目的砂布逐级打磨。若要获得最高光洁度,最后用蘸有珠宝红粉(氧化铁抛光剂)的皮质抛光轮进行抛光。成品烛台应呈现黄铜特有的明亮、温暖的金黄色。若烛台采用空心烛柱铸造(使用包覆在泥芯上的蜡模),应将芯料打碎,并通过底座开口将其取出。中世纪的烛台通常不做涂层,随时间自然形成光泽氧化层(patina),或涂一层薄薄的虫胶漆以保持光亮。使用时,将动物脂或蜂蜡蜡烛牢牢插在尖刺钉(pricket spike)上。宽大的底座提供稳定性,滴盘则用于承接融化的蜡液。
材料
6- 200-300 grams 个占位符
- 2 kg 公斤占位符
- Brass ingots (70% copper, 30% zinc)500-800 grams 个
- 5 kg 公斤占位符
- 200-300 grams 个占位符
- 500-800 grams 个占位符


此蓝图制作
CC0 公共领域
此蓝图以 CC0 协议发布。你可以自由复制、修改、分发和使用此作品,无需征得许可。
通过购买蓝图中的产品支持创客,他们将获得 创客佣金 (由供应商设定),或创建此蓝图的新版本并将其作为连接包含在你自己的蓝图中以分享收入。