
CNC-木质标牌雕刻——计算机控制雕刻
说明
设计标牌 CAD/CAM 软件
设计标牌 CAD/CAM 软件
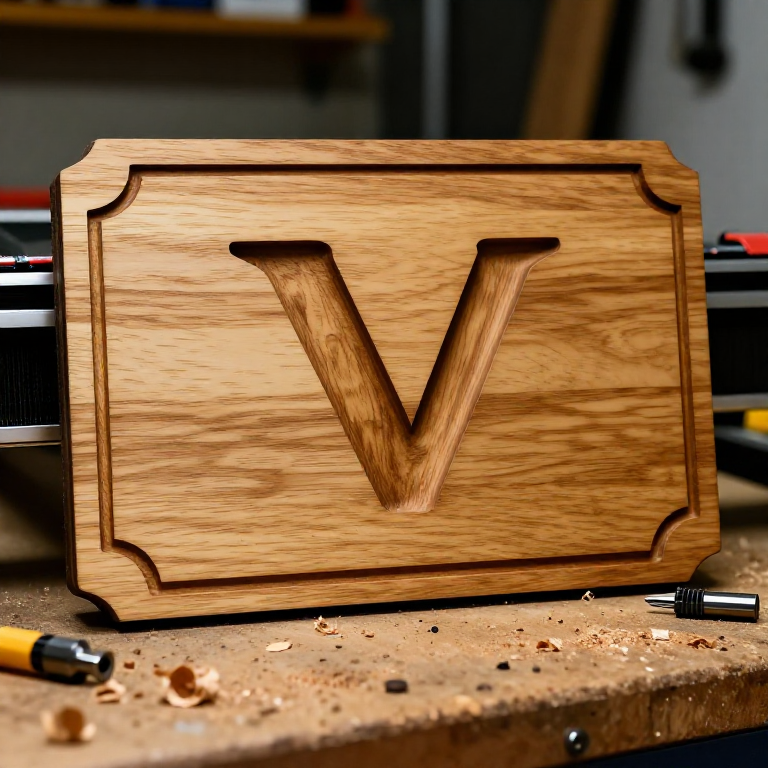
打开您的 CAM 软件,设置材料尺寸(板材尺寸和厚度)。使用合适的字体输入文字——衬线字体和粗体无衬线字体能产生最清晰的V形雕刻效果,而过细的字体可能过窄,刀具难以切入。添加任何装饰元素:边框、图形或装饰性分隔线。对于V形雕刻文字,选择V形雕刻刀路径——软件会根据字母宽度和V形刀具角度自动计算切削深度,使细笔画处较浅、粗笔画处较深,模拟手工雕刻标牌字体的效果。对于凸起文字(高于凹陷背景的文字),使用挖槽刀路径去除文字周围的背景。
此步骤所需材料:
 硬木板1 board, sized for your sign 个
所需工具:
 数控雕铣机
 铣刀
 FreeCAD 插件合集
 双面胶带
生成刀具路径并预览
生成刀具路径并预览
为每道工序选择合适的刀具:V 字刀(60 度或 90 度)用于 V 形雕刻文字(60 度刀具切割更精细、更深;90 度刀具切割更宽、更浅),平底立铣刀(3-6mm)用于清除凸起元素周围的材料或切割标牌轮廓。根据您的CNC机床和材料设置进给速度与主轴转速——对于硬木,V 形刀通常以 15,000-20,000 RPM 运行,进给速度为 1000-2000mm/min。切割前请在软件中预览刀具路径模拟,以验证结果:检查所有文字是否正确,没有元素超出板材边缘,并且估计的切削深度不超过材料厚度。将刀具路径导出为 G 代码(即CNC机床读取的数控语言)。
固定工件并设置原点
固定工件并设置原点
使用夹具、双面胶带或两者结合,将板材固定在CNC铣床工作台上。切割过程中板材不得移动——即使移动0.5mm也会破坏多次切割的对齐,并可能损坏刀具。将合适的铣刀安装到夹头中并牢固拧紧。将机床的XY原点(零点)设置为与CAM软件中设定的原点一致(通常为设计的左下角或中心)。通过小心地降低刀具,使其刚好接触木材表面,来设置Z原点(零高度)。该零位可确保机器以正确的深度切割。进行空切(将刀具抬高至表面上方10mm并运行程序),以验证刀路保持在板材边界之内。
运行 CNC 程序
运行 CNC 程序
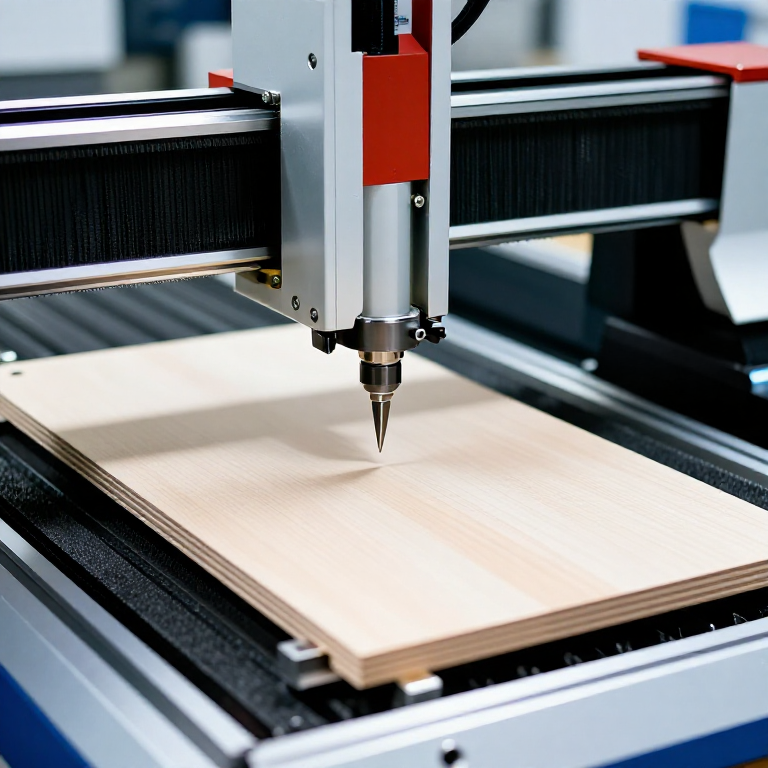
启动主轴并开始切削程序。CNC 机器会精确地沿着生成的刀具路径运行,以编程设定的进给速度和深度带动旋转刀头穿过木材。V形雕刻文字时,每个字母都从木材中呈现出锐利、干净的边缘,过程令人满足。请留在附近监控可能出现的问题:注意听是否有异常声音(颤振表示进给速度过快或刀具已钝),留意刀具是否断裂,并确认切削深度是否正确。如果要运行多个刀具路径操作(先V形雕刻,再清除凹槽),机器可能会在操作之间暂停以更换刀具——换上正确的刀具,将Z轴重新对零至新刀尖,然后继续。
完成标牌
完成标牌
加工完成后,从CNC床上取下标牌,并使用硬毛刷或压缩空气清除雕刻区域的木屑。用220目砂纸轻轻打磨平整表面,以去除铣刀造成的毛刺或凸起木纹。不要打磨V形雕刻字母的内部——清晰的边缘是重要的视觉特征,打磨会使其变圆。为了呈现双色效果,用对比色(例如胡桃木上的黑色油漆)涂刷雕刻区域,然后打磨平整表面以去除凸起处的油漆,使颜色仅保留在雕刻凹槽中。涂覆透明涂层(户外标牌使用聚氨酯,室内标牌使用丹麦油或蜡)以保护木材并突出木纹。CNC雕刻的标牌结合了手工雕刻木工的温暖与自然之美,以及数字化加工的精准与可重复性。
此蓝图制作
CC0 公共领域
此蓝图以 CC0 协议发布。你可以自由复制、修改、分发和使用此作品,无需征得许可。
通过购买蓝图中的产品支持创客,他们将获得 创客佣金 (由供应商设定),或创建此蓝图的新版本并将其作为连接包含在你自己的蓝图中以分享收入。