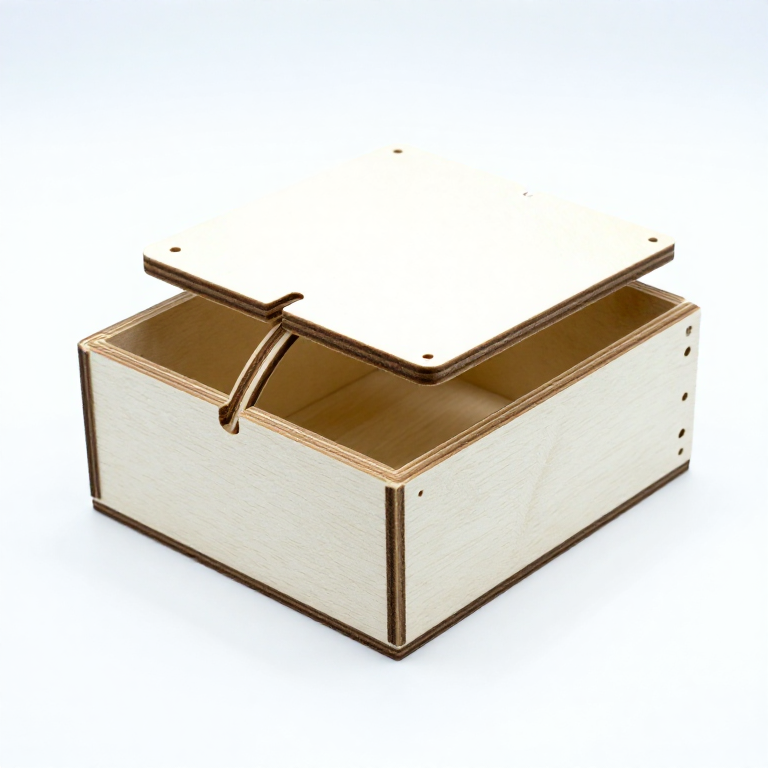

激光切割活页木盒——柔性切缝图案
说明
在矢量软件中设计盒子布局
在矢量软件中设计盒子布局
将盒子设计为从三维形状展开的平面图样。布局包括:一个矩形底面,四个侧壁通过指接(相互咬合的榫舌与榫槽边缘)与底面相连,以及一个通过活动铰链区域与其中一面墙相连的盖板。指接是在一条边上切出的矩形榫舌,与相邻边上对应的榫槽配合,胶合后形成牢固的机械咬合。榫舌宽度应与材料厚度相同(3mm 胶合板对应 3mm)。关键部分是活动铰链:盖板与墙面之间的矩形区域,填充有一组紧密排列的平行切口图案。所有切割线应设置为红色矢量路径(这是大多数激光系统通用的切割颜色代码),而任何雕刻内容应使用单独的颜色。
设计活动铰链图案
设计活动铰链图案
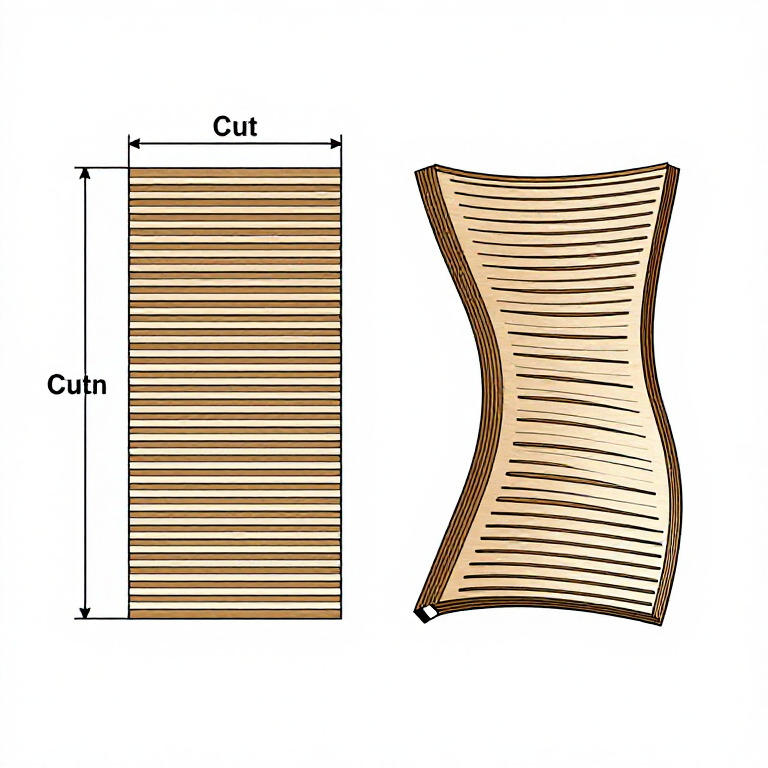
活动铰链是由交替排列的平行切口(kerf)组成的网格,这些切口形成一系列可单独弯曲的薄木条连接桥,从而使刚性面板能够弯曲。最常见的图案采用交错排列的直线平行切口——A行中的每条切口位于B行两条切口之间,形如砖墙图案。切口长度、切口间距和行间距决定柔韧性:切口更长、间隙更小,铰链会更柔韧。对于3mm桦木胶合板,切口长度为15-20mm,切口端部之间间隙为1mm,行间距为3-4mm,可使铰链平滑弯曲至90度而不断裂。应先用小样件进行测试——切口过密会使木材断裂,切口过疏则会过于僵硬而无法弯曲。
激光切割零件
激光切割零件
将胶合板放在激光床上,将激光聚焦到材料表面,然后发送切割文件。设置功率和速度,以便干净地切透3mm胶合板——这取决于激光功率(40W CO2 激光器通常在满功率下以10-15mm/s的速度切割)。先执行所有雕刻操作(它们仅作用于表面,不会移动材料),然后进行内部切割(指接槽和活动铰链),最后切割外轮廓(一旦外轮廓切断,零件即被释放,可能会移位,导致后续切割错位)。活动铰链区域会产生大量切缝碎屑——请确保有足够的排风通风,以防起火。切割完成后,取出板材,并将所有零件和废料片推出。
此步骤所需材料:
 胶合板1 sheet, approximately 30x60cm 个
 木工胶small amount 个
所需工具:
 激光切割机
 FreeCAD 插件合集
弯曲铰链并组装盒子
弯曲铰链并组装盒子
组装前,请小心地反复缓慢弯曲活动铰链部分。最初几次弯折会折断切口之间残留的木纤维并使材料松弛。请逐步弯曲——第一次就强行将僵硬的铰链弯到极限可能导致开裂。经过5-10次轻柔的弯曲后,铰链应能顺畅活动。组装盒子时,将指接榫相互咬合:在每个榫舌上涂少量木工胶,然后将侧壁压合到底座上。在胶水干燥期间,使用胶带或夹具固定接缝使其紧密贴合。此时,活动铰链部分应能让盒盖借助与盒体一体的木质铰链顺畅地开合。
此步骤所需材料:
胶合板1 sheet, approximately 30x60cm 个木工胶small amount 个完成与打磨
完成与打磨
轻轻打磨所有边缘,以去除激光切割留下的焦痕——激光会使切割边缘碳化,形成深棕色至黑色的边缘,一些制作者将其视为设计特色而保留,另一些人则更愿意将其打磨掉。如有需要可进行表面处理:矿物油能凸显桦木的纹理,而薄薄一层聚氨酯漆则能提供更持久的保护。活页铰链是一种机械元件——反复使用会导致疲劳。桦木胶合板铰链通常可承受数千次循环,之后连接桥才会开始开裂。若要获得更持久的铰链,可在铰链区域涂抹一层薄薄的柔性木器涂料或矿物油,这样可以润滑纤维并延缓疲劳。完成的盒子体现了数字制造的一个核心原理:利用精确的二维切割图样,可以由平面板材制造出复杂的三维物体。
此蓝图制作
CC0 公共领域
此蓝图以 CC0 协议发布。你可以自由复制、修改、分发和使用此作品,无需征得许可。
通过购买蓝图中的产品支持创客,他们将获得 创客佣金 (由供应商设定),或创建此蓝图的新版本并将其作为连接包含在你自己的蓝图中以分享收入。