
在铁管上吹制玻璃器皿——罗马玻璃吹制术
说明
在吹管上收集熔融玻璃
在吹管上收集熔融玻璃
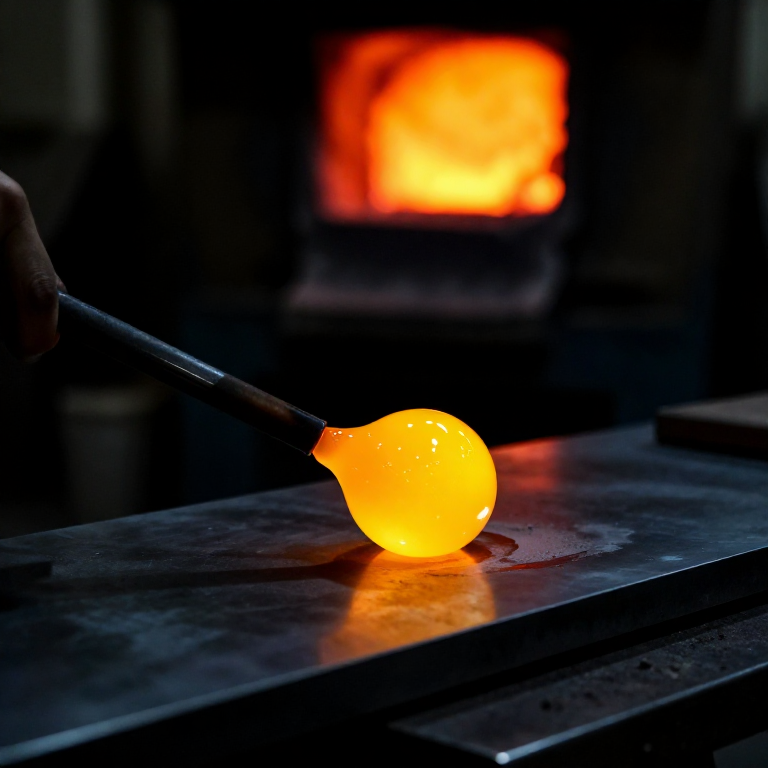
在熔炉中将玻璃原料加热至完全熔化,温度约为1050-1100摄氏度——熔液应呈发光的橙色、蜂蜜状液体。将铁质吹管的管头在炉口预热数分钟,以便玻璃能够附着其上。将管头插入熔融玻璃中,缓慢旋转以收集一团对称的玻璃料(gob),小型杯子的大小约如一只橙子。抽出吹管后持续旋转,使柔软的玻璃保持居中——若停止旋转,重力会使熔融玻璃偏离中心或滴落。在马弗板(一块平钢板或大理石板)上滚动收集的玻璃料,使其成为光滑均匀的圆柱体,并略微冷却外层表皮,形成温度梯度,使玻璃在吹制时更易于控制。
此步骤所需材料:
 细砂500 grams per vessel 个
 玻璃板200 grams 个
所需工具:
 窑炉
 玻璃吹管
 粘杆
 帽楦——木质,帽檐用
 Jacks(玻璃工钳)
 花岗岩板
 退火炉
吹制初始气泡
吹制初始气泡
将短而稳定的气流吹入吹管远端,同时在两次吹气之间用拇指封住开口。玻璃料团内部会形成一个小气泡,称为型坯(parison)。第一次吹制应轻柔;压力过大会形成壁薄且不均匀的气泡。持续不断地旋转吹管。气泡应位于料团中央。如果玻璃冷却过度,难以吹胀(变得僵硬且阻力大),可在熔炉口短暂回炉加热——称为回火(flash)——直到其再次软化。罗马玻璃吹制工匠工作迅速,因为与现代硼硅玻璃相比,钠钙玻璃在软化态和刚性态之间的加工温度范围相对较短。
塑造器型
塑造器型
在用可控的呼吸继续吹制的同时,用湿木块塑造器壁外形(果木,传统上为樱桃木或苹果木,燃烧缓慢)。将木块贴合在膨胀的气泡周围并转动吹管——湿木产生的蒸汽可防止玻璃粘连,弧形表面能使器皿形状对称。交替进行吹气使其膨胀,以及用木块和镊子(大型金属镊子)塑形。要做成杯形,需让气泡略微拉长,然后用镊子在器皿将与吹管分离的位置收缩出颈部。器壁厚度应约为2至3毫米——既要足够薄以保持轻盈,又要足够厚以保证耐用。罗马自由吹制器皿通常会有轻微的不对称,因为要实现完美对称需要模具吹制所具备的更高精度。
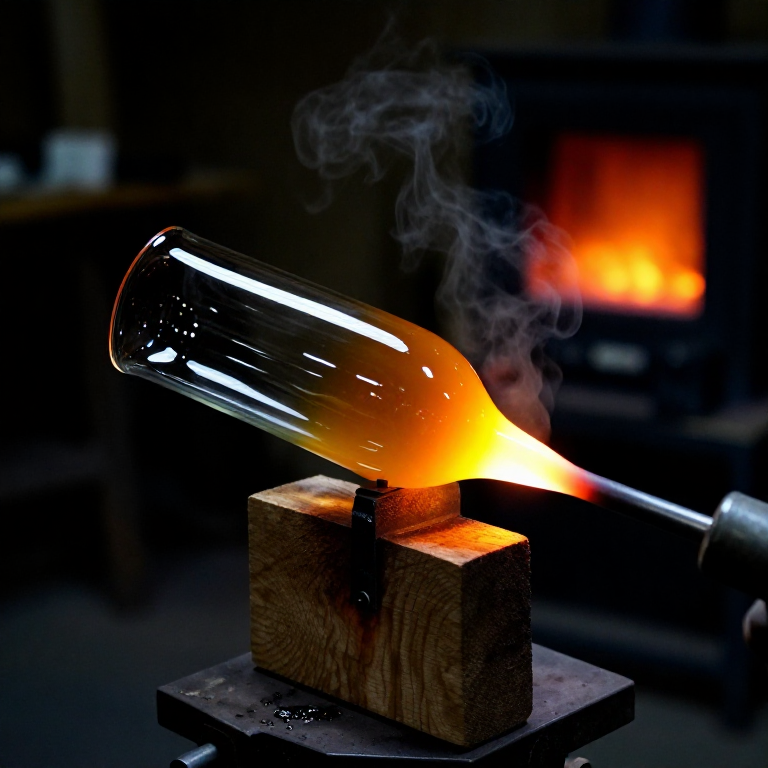
转移到玻璃挑杆并打开瓶口
转移到玻璃挑杆并打开瓶口
为了打开器皿并形成口沿,必须将其从吹管转移到玻璃挑杆上。在挑杆上收集一小团热玻璃,并在器皿仍在吹管上时将其触碰到器皿的底部(底面)。待挑杆牢固连接后,使用夹具在靠近吹管的收缩颈部刻划玻璃,并轻敲吹管——器皿应能干净地从吹管上断开,使开口端(即未来的口沿)保持自由。在熔炉中重新加热口沿直至变软,然后使用夹具将其打开并向外翻展。口沿可以保留简单的火抛光边缘(热量会使任何尖锐边缘变圆),或者向内折叠以增加强度——许多现存的罗马器皿都带有折叠口沿。
退火成型的器皿
退火成型的器皿
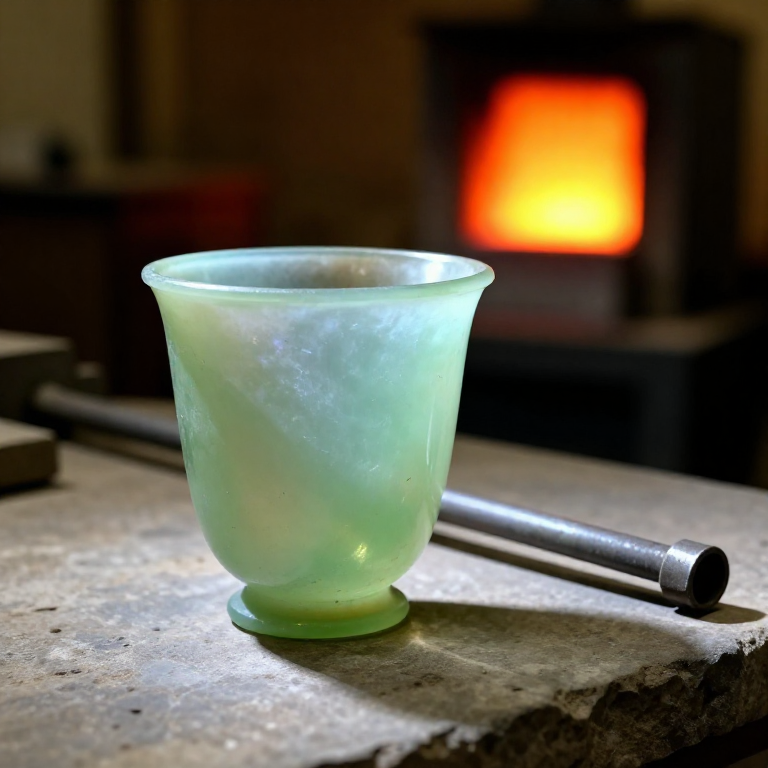
通过轻敲使器皿与吹管脱离——这会在底部留下粗糙的吹管痕迹,这一特征在几乎所有古代吹制玻璃上都可见。随后立即将器皿放入退火炉(退火窑),对于钠钙玻璃,炉温保持在约480-520摄氏度。退火的目的是消除吹制过程中玻璃不同部位以不同速率冷却所产生的内应力。若不进行退火,器皿会在数小时或数天内自行开裂。随后在4至8小时内缓慢降低炉温,直至降到室温。如有需要,成品器皿随后可对底部进行打磨和抛光,以抹平吹管痕迹。罗马玻璃通常带有淡绿色或蓝绿色色调,这是由沙子中的铁杂质造成的,不过脱色玻璃则是通过添加二氧化锰或锑制成的。
材料
4- 500 grams per vessel 个占位符
- 200 grams 个占位符
- 500 grams per vessel 个占位符
- 200 grams 个占位符
已连接蓝图材料



CC0 公共领域
此蓝图以 CC0 协议发布。你可以自由复制、修改、分发和使用此作品,无需征得许可。
通过购买蓝图中的产品支持创客,他们将获得 创客佣金 (由供应商设定),或创建此蓝图的新版本并将其作为连接包含在你自己的蓝图中以分享收入。