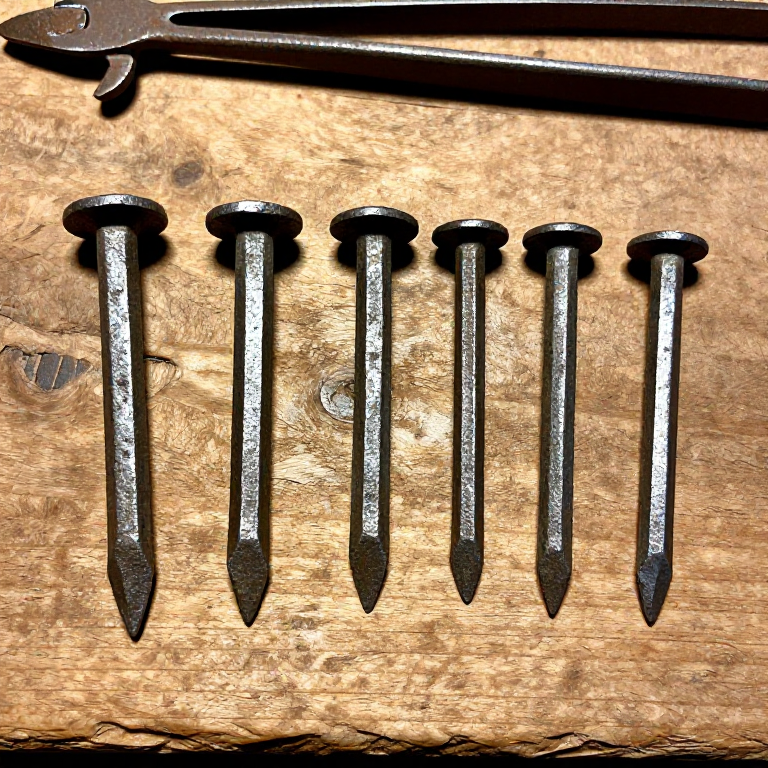

锻造罗马方柄铁钉 — 必备罗马紧固件
说明
将钉尖收细
将钉尖收细
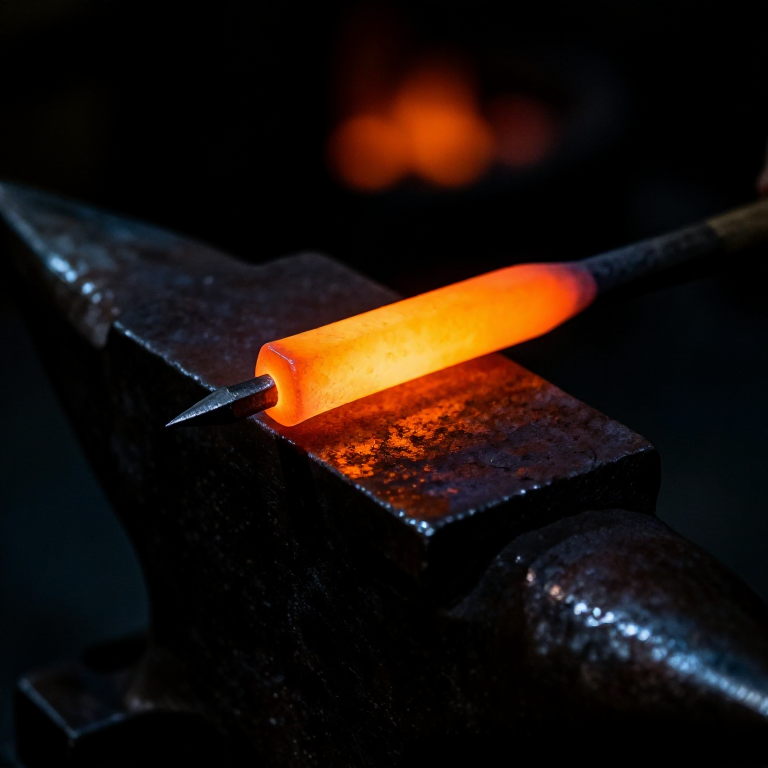
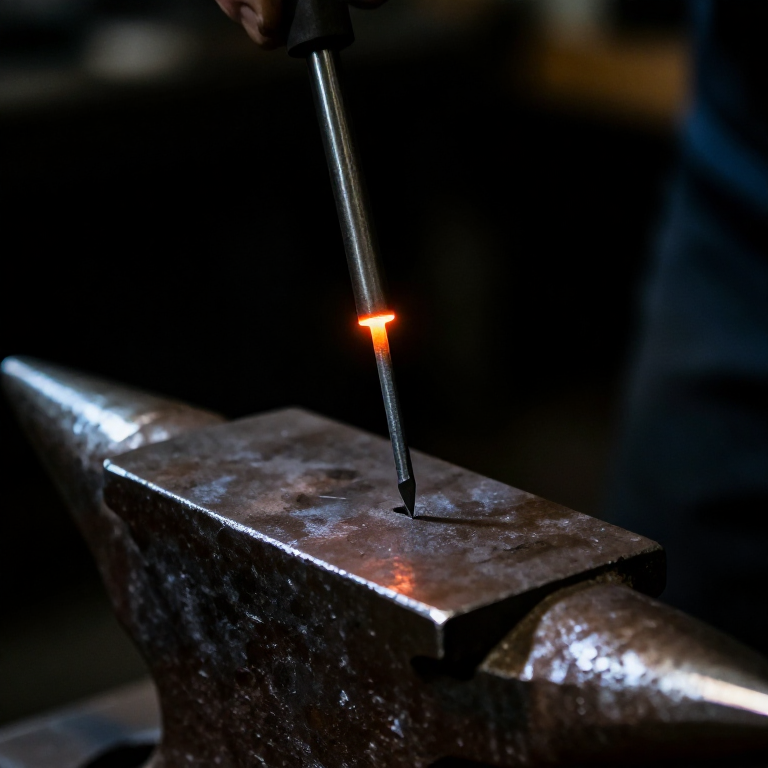
在锻炉中将方形铁杆的一端加热至亮橙色(约1000 °C)。将加热端放在铁砧面上,在最后4至6 cm处锤打出四面锥形,每组锤击之间将铁杆旋转90度,以保持方形截面。锥形应收束为钝尖——罗马钉并非针尖状,而是具有坚固的锥形尖端,它将木纤维挤开而非切断,从而减少木材开裂的倾向。趁铁件仍热时迅速操作,若温度降至暗红色以下,则将其送回锻炉。成品锥形应从全厚度的钉杆平滑过渡到钉尖,不得出现突兀的肩部或冷接缝。
此步骤所需材料:
 钢丝30 cm per nail 厘米
所需工具:
 锻炉
 铁砧
 锻打锤
 锻造钳
 钉头模板
 哈迪-温伯格群体遗传学实验
切割钉子至所需长度
切割钉子至所需长度
确定所需的钉子长度——常见的罗马建筑钉长约7至12厘米。从锥形尖端开始测量,并通过在方铁孔中的錾子(安装在铁砧的方孔中的凿子)在钉杆上刻出一个缺口来标记切割点。将切割区域加热至亮橙色,并将缺口放在方錾边缘上。用锤子敲击缺口上方的钉杆,使其切入约四分之三深度,然后扭转使钉子从原钉杆上弯折分离。切口端残留的金属小凸起将在下一步中并入钉头。将此端稍微留出——即在设定钉身长度之外多留约5至8毫米——以提供形成钉头所需的材料。
镦粗并形成钉头
镦粗并形成钉头
将钉子切割端加热至亮橙色。将钉子尖端朝下穿过钉头模板上的锥形孔(钉头模板为一块厚钢板,孔径与钉杆尺寸相符,置于砧孔上方或用台钳夹持)。钉杆应穿过模板,仅使5至8毫米露出在模板上方。用锤面敲击露出的一端,使金属向外镦展,形成扁平的圆形钉头。每次敲击之间稍微转动钉子,以保持钉头对称。通常三到五次有力的敲击即可形成直径约为钉杆宽度两倍的钉头。通过砧孔用冲子从下方轻敲,将钉子从钉头模板中取出。
校直与检查
校直与检查
趁钉子仍然发热时,将其放在铁砧面上,通过滚动来检查是否笔直——笔直的钉子会平稳滚动而不晃动。若有弯曲,将凹面朝下放在铁砧上,用轻锤敲击最高点进行矫正。检查钉头是否有裂纹——若钉头加工时金属温度过低,边缘可能会开裂。钉头开裂意味着必须重新锻造该钉子。检查锥度是否居中,钉尖是否与钉杆轴线对齐。一根做工良好的钉子应能直立于钉头上而不倾倒。一位经验丰富的罗马时代铁匠使用这种方法,每天可以生产数百根钉子。
淬火并完成一批
淬火并完成一批
将成品钉子放入水中淬冷,以便于搬运。低碳钢和熟铁钉无需热处理——它们不像工具钢那样经过淬硬。如有需要,可用钢丝刷或轻锉去除表面较厚的氧化皮,不过罗马钉通常保留锻造后的黑色氧化膜使用,这实际上能提供一定的耐腐蚀性。重复此过程以锻造一批钉子。为提高效率,许多铁匠会依次锥削数根棒料,然后在第二道工序中切断并镦出钉头,与炉火保持节奏。因奇赫图蒂尔(Inchtuthil)窖藏展示了罗马钉子生产的惊人规模——这些钉子被掩埋以免落入敌手,因为铁在罗马军事供应链中是一种战略物资。

CC0 公共领域
此蓝图以 CC0 协议发布。你可以自由复制、修改、分发和使用此作品,无需征得许可。
通过购买蓝图中的产品支持创客,他们将获得 创客佣金 (由供应商设定),或创建此蓝图的新版本并将其作为连接包含在你自己的蓝图中以分享收入。