艺术
美容与健康
工艺
文化与历史
娱乐
环境
食品与饮料
逆向工程
科学
体育
技术
可穿戴设备
已翻译

金属板冲压:坯料、拉深罐体与垫圈
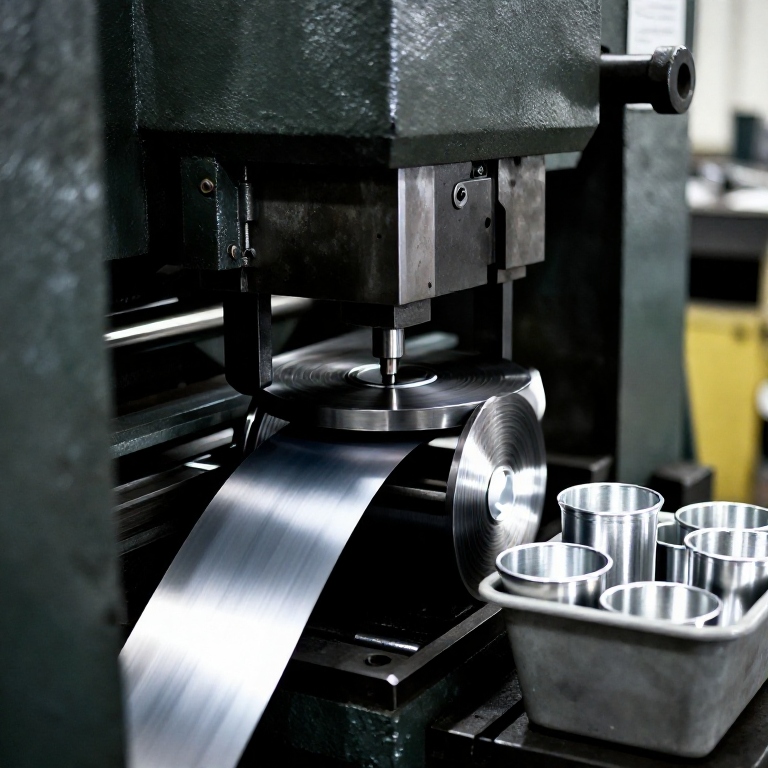
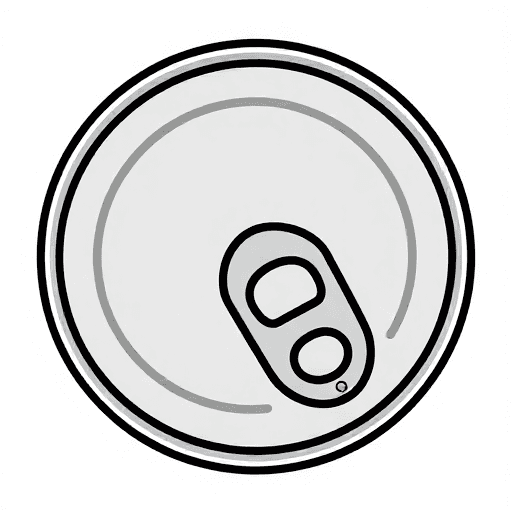
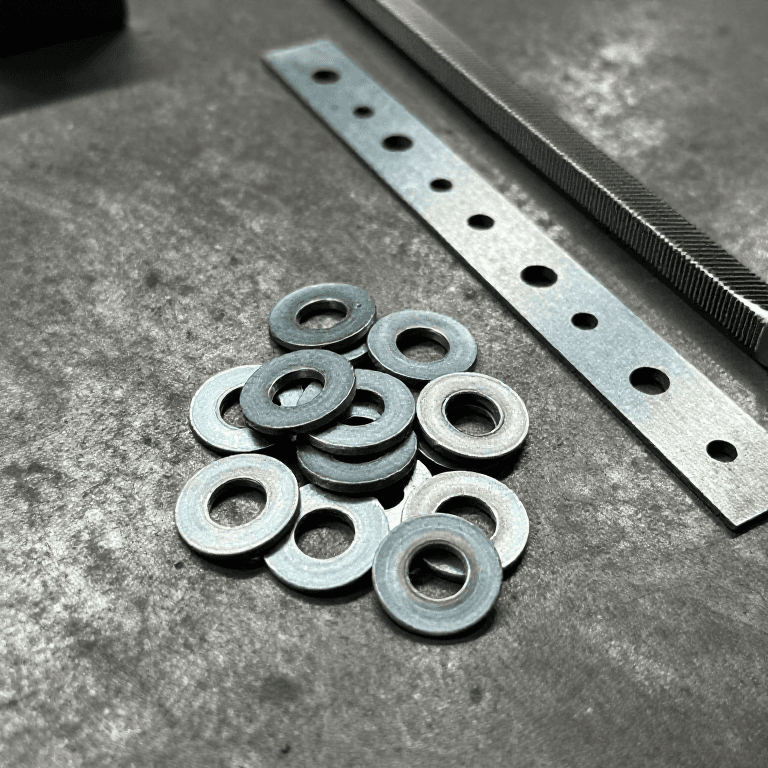
冲压以压机速度将卷材加工成零件。卷材经开卷、矫直后送入压机,由模具进行切割和成形:冲裁切出轮廓,冲孔冲出孔洞,弯曲使材料折弯,拉深将平板坯料拉成杯状。垫圈是中间冲出孔的单个坯料。饮料罐是由硬质冷轧铝板冲出的坯料(通常为3104-H19或3004-H19合金),拉深成直径约三英寸的杯体,再通过整形环进行压薄,使罐壁拉伸变薄。罐底则单独由5182-H48合金卷材冲压而成;转换压机在此成形铆钉圆台、压出开口刻痕并安装拉环。
高级
每件耗时(工业生产)
说明
1
1
开卷与矫直
开卷与矫直
钢卷放置在开卷机上,经矫直辊送入压力机。
此步骤所需材料:
 铝卷100 公斤
 钢卷100 公斤
2
2
冲裁与冲孔
冲裁与冲孔
在级进模中,每次冲压行程都会使带料前进一个工位:一个工位冲制孔,下一个工位冲切外形轮廓。钢垫圈通常就是这样生产的。
所需工具:
 冲压机
 级进模
3
3
拉深杯体
拉深杯体
对于易拉罐,将圆形铝坯拉深成浅杯状。
所需工具:
冲压机级进模4
4
重绘与熨烫
重绘与熨烫
每个杯体被推过熨平环,使杯壁拉长并变薄;同时形成底部穹顶。
所需工具:
冲压机5
5
修边、收颈与卷边
修边、收颈与卷边
顶部毛边被修剪,开口端收颈并卷边,以便装配端盖。
所需工具:
冲压机6
6
冲压端盖
冲压端盖
外壳由端料卷材冲压成形;转换压机压制铆钉凸台、压出开口,并装配由另一条带材成形的拉环片。
所需工具:
冲压机级进模7
7
检验
检验
零件依据图纸进行测量;罐体需检查壁厚及是否泄漏。
所需工具:
 6 英寸数显卡尺


CC0 公共领域
此蓝图以 CC0 协议发布。你可以自由复制、修改、分发和使用此作品,无需征得许可。
通过购买蓝图中的产品支持创客,他们将获得 创客佣金 (由供应商设定),或创建此蓝图的新版本并将其作为连接包含在你自己的蓝图中以分享收入。