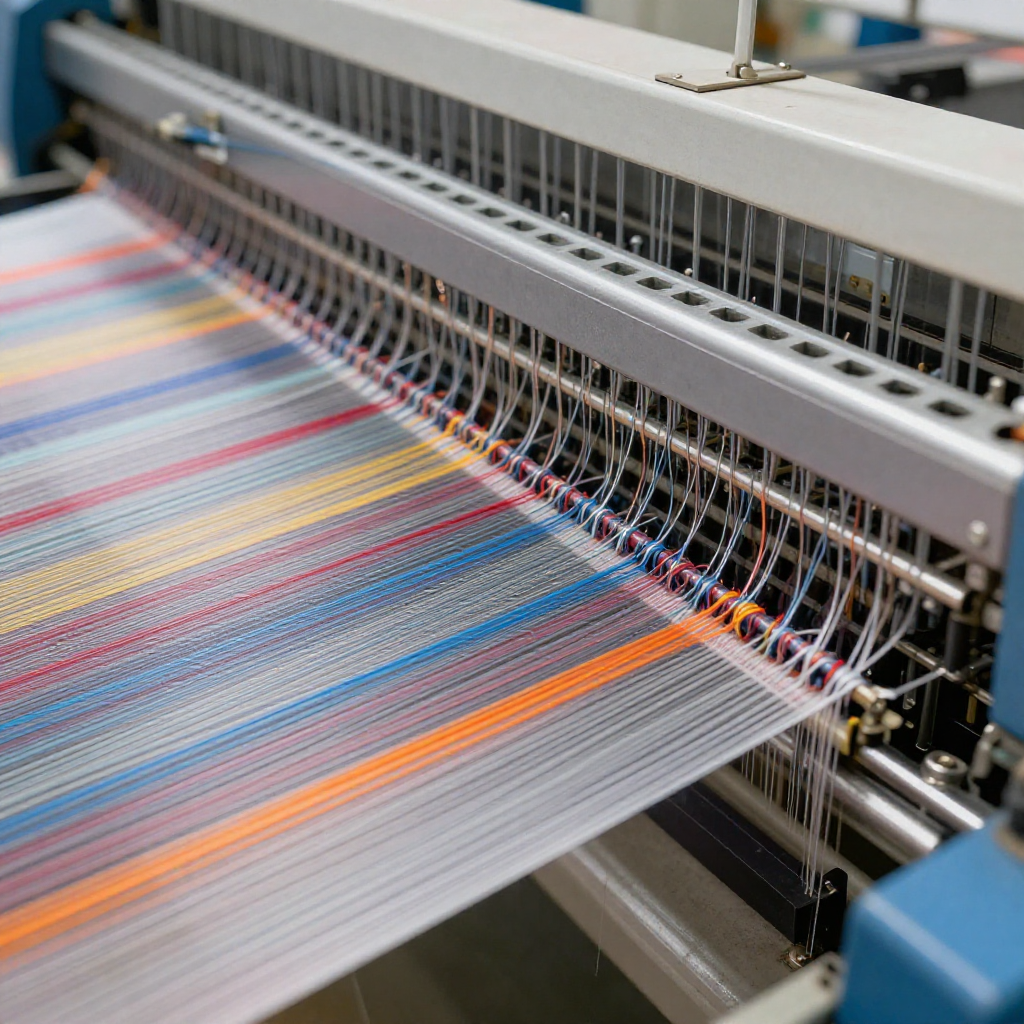


经编——纺织领域最快的织物成形技术
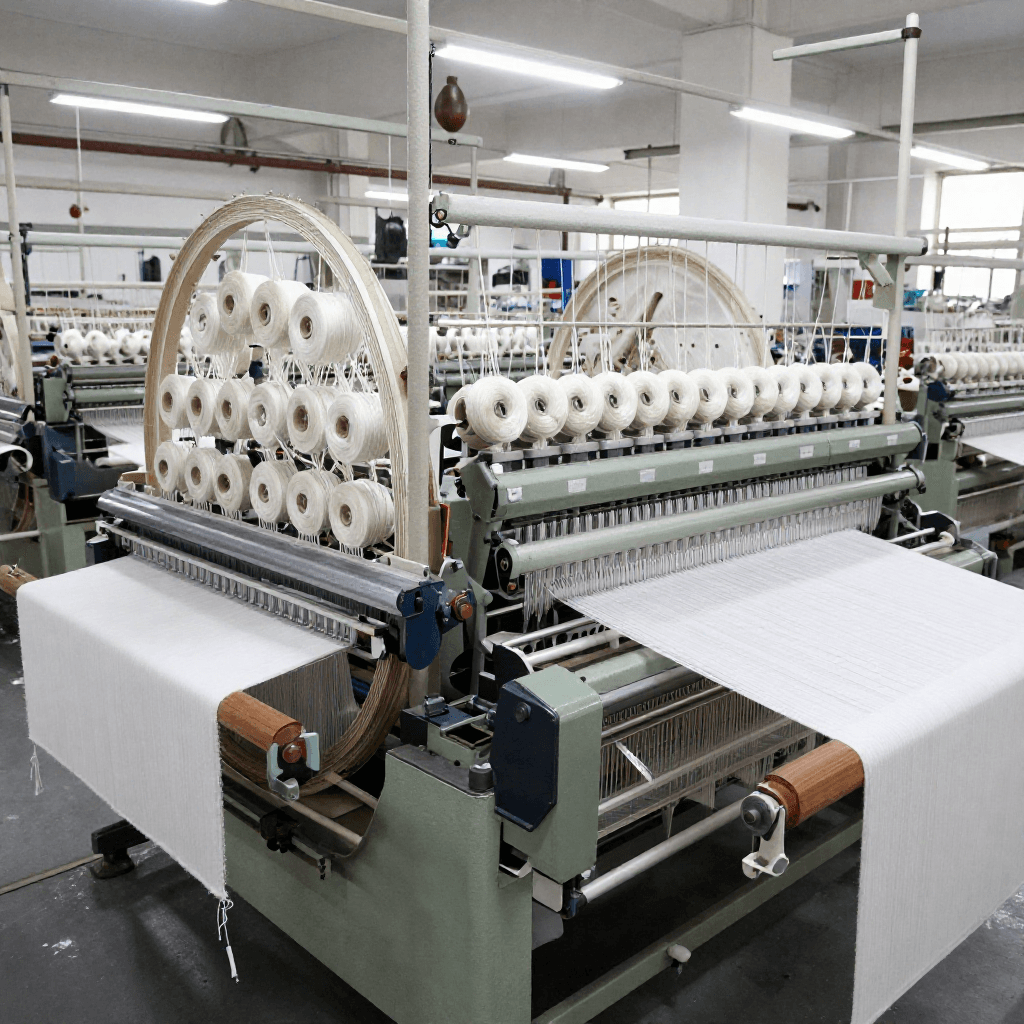
经编是一种织物成形方法,数百或数千根纱线各自从独立的经轴送出,由一排独立控制的针同时将它们相互串套成线圈。与纬编(单根纱线在织物幅宽方向上呈之字形穿行)不同,经编每根针对应一根经纱——每根经纱形成自己的线圈纵列,相邻纵列则通过导纱针的横向横移运动相互连接。由此得到的织物兼具针织物的弹性与贴合性,其生产速度则远超所有其他纺织工艺。
其概念可追溯至1589年威廉·李发明的织袜机,但现代经编始于20世纪40至60年代,当时卡尔·迈耶(Karl Mayer)与Liba公司开发出采用电子导纱栉控制的高速经编平纹(tricot)机和拉舍尔(raschel)机。现代卡尔·迈耶平纹机的运转速度为每分钟3000–4000横列,在3.3米幅宽下以最高每分钟3米的速度产出织物,即单台机器每小时约产出600平方米织物,使经编成为现存速度最快的织物成形技术,约为机织的10倍,为圆纬编的3–5倍。
经编织物随处可见:内衣与塑身衣(平纹组织平滑、抗脱散的结构)、运动服与泳装(经编加氨纶)、蚊帐(拉舍尔网眼布)、蕾丝(采用提花花型控制的拉舍尔花边机)、汽车座椅套、土工织物、农业遮阳网以及用于复合材料的产业用纺织品。该技术能够在单一织物结构中集成多种纱线(涤纶、锦纶、氨纶、玻璃纤维、碳纤维),因此具有独特的多功能性。全球每年生产的经编织物超过500万吨。
说明
理解纬编和经编的区别
理解纬编和经编的区别
在纬编(手工编织和圆纬针织机所采用的编织方式)中,单根纱线沿水平方向贯穿整个织物,在相继的针上形成线圈。如果其中一个线圈断裂,织物就可能“跳丝”——沿纵列逐渐脱散。在经编中,每个针都有其专属的纱线,沿经向(经向方向)垂直延伸。这些纱线通过受控的横向移动形成线圈,并与相邻纱线相互串套。由于每个针都有独立的纱线,经编织物具有抗跳丝性——一根纱线断裂只会影响一个线圈,而不会波及整个纵列。这种结构差异使经编非常适合用于内衣、袜类以及对尺寸稳定性有要求的技术面料。
准备经轴
准备经轴
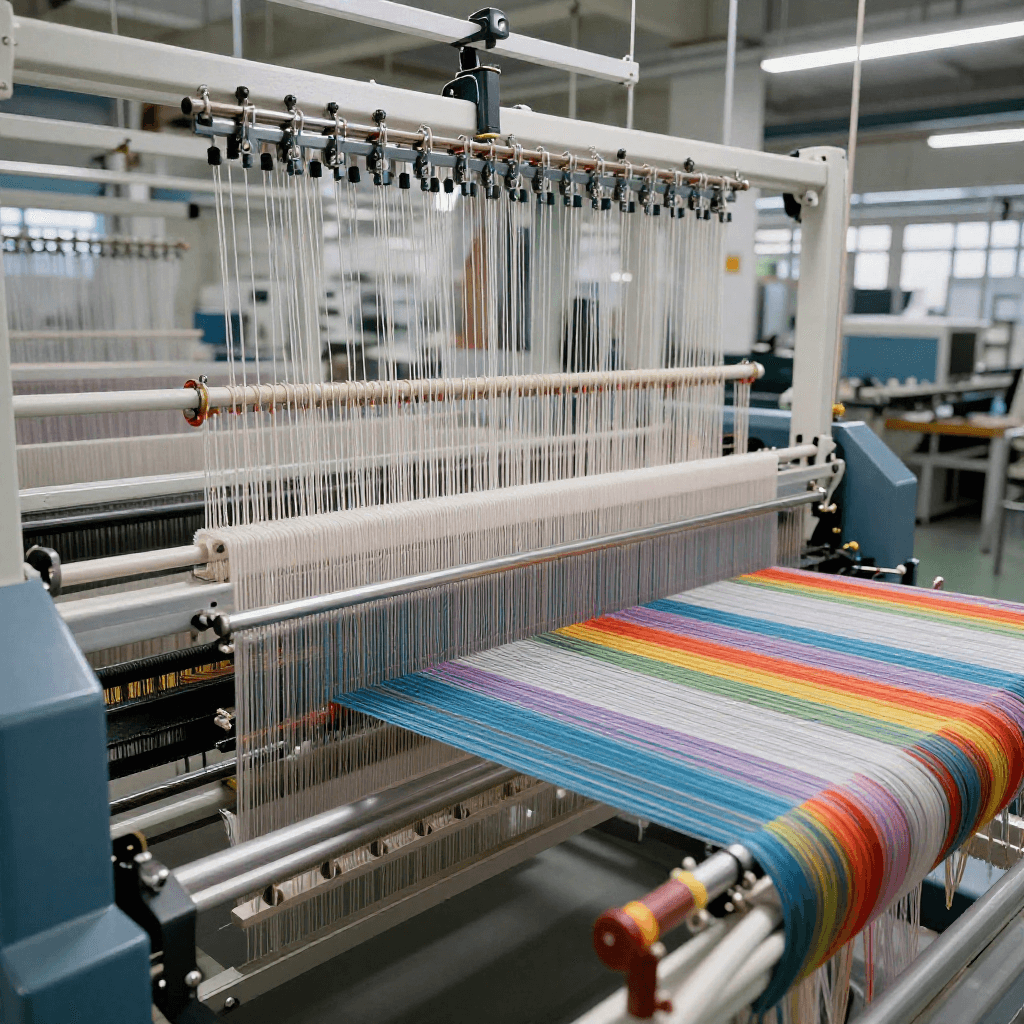
将数千根平行纱线卷绕到分段经轴上——这是一种大型圆柱形卷轴,安装在经编机上。典型的经编针织(tricot)机需要2–4个经轴,每个经轴承载2,000–5,000根纱线端。同一经轴上的所有纱线必须具有相同的张力和长度——即使是微小的差异也会在织物中造成可见缺陷(松紧不一的线圈)。经编的经纱准备在原理上与机织的经纱准备完全相同,并且是整个工艺中最耗时的部分——在宽幅机器上更换经轴可能需要数小时。
此步骤所需材料:
 经纱2 公斤
穿导纱杆
穿导纱杆
每个经轴将其经纱通过一根导纱杆输送——这是一根横跨机器幅宽的长而扁平的杆,每根经纱对应一个导纱孔。导纱杆使经纱保持在正确位置,并在针列之间左右横向移动,从而形成相互咬合的图案。经编针织机为2至4根导纱杆;拉舍尔经编机最多可配置78根。每根导纱杆均按照编程图案独立移动——所有导纱杆运动的组合决定了织物结构。导纱杆之于经编,犹如综框之于机织:它们决定了图案。
观察编织循环:覆盖与underlap
观察编织循环:覆盖与underlap
经编编织循环包含两个基本动作。覆盖(overlap)是导纱梁在针处于成圈位置时的横向移动——纱线绕过织针形成线圈。underlap(垫纱/underlap)是针处于非成圈位置时的横向移动——纱线横跨织物背面,移至新的织针位置。覆盖决定每根纱线绕过哪根针;underlap决定每根纱线在横列之间横向移动的距离。二者共同决定织物结构——从简单的经编tricot组织(1针覆盖、1针underlap)到复杂的多梳栉图案。
生产一种基础的经编tricot面料
生产一种基础的经编tricot面料
Tricot(源自法语tricoter,意为编织)是最简单、最常见的经编组织结构。它使用两把导纱梳栉。前导纱梳栉朝一个方向横移成圈(例如向右),后导纱梳栉朝相反方向(向左)横移成圈。这样形成的面料正面光滑,呈现细密的纵向线圈纹(wales),背面则带有横向浮线,质地较为粗糙。Tricot是内衣、衬里和拉绒抓绒布的标准面料。Karl Mayer HKS tricot机器以每分钟3,000–4,000横列的速度生产这种面料,每一横列在整个机器幅宽上同时形成一排线圈。
生产拉舍尔网眼布或蕾丝面料
生产拉舍尔网眼布或蕾丝面料
拉舍尔机使用舌针(而非经编机的复合针),可以适应更重、更多样的纱线。在提花控制的导纱梳栉作用下,拉舍尔机可生产镂空结构:网眼布、网孔布以及复杂的蕾丝花纹。提花系统可单独控制导纱梳中每根纱线的垫纱运动,使每根纱线都能形成独特的图案——这一能力造就了机制蕾丝复杂的花卉与几何图案。配备78把导纱梳和提花控制的拉舍尔蕾丝机,能够以工业速度生产极其复杂的面料。
集成氨纶以生产弹性面料
集成氨纶以生产弹性面料
经编是生产弹性面料的主要技术——包括泳装、运动服、塑身衣和压力服装。氨纶纱线通过专用导纱梳栏以受控张力送入。氨纶与涤纶或锦纶底纱一起编入织物结构中。导纱梳栏的穿纱组织决定了氨纶提供单向弹性(经向或纬向)还是双向弹性(两个方向)。典型的泳装面料含有78–82%的锦纶和18–22%的氨纶,在卡尔迈耶(Karl Mayer)机器上经编而成——这种织物结构也催生了现代竞技泳衣。
为缓冲制作间隔织物
为缓冲制作间隔织物
双针床经编机可以生产三维间隔织物——两层外部织物层通过一层单丝纱线相连,这些纱线将两层隔开,形成可压缩、透气的三明治结构。间隔层厚度可为2–20 mm。这类织物可替代床垫、鞋垫、汽车座椅坐垫和运动护垫中的泡沫填充物,因为它们具有透气性(空气可通过间隔层流通)、可洗涤、可回收(单一聚合物材料),并且能够在数百万次压缩循环中保持其回弹性。
生产复合材料用多轴向织物
生产复合材料用多轴向织物
适用于产业用纺织品的经编机可以生产多轴向织物——即由平直(未卷曲)纱线层组成的织物,纱线分别按0°、90°、+45°和-45°取向排列,并通过轻度经编线圈固定在一起。这类织物用作纤维增强复合材料的增强体,应用于风力发电机叶片、飞机结构件、船艇和汽车零部件。由于增强纤维保持平直(不像机织物那样存在卷曲),多轴向经编织物在单位重量下可提供比机织增强材料更高的力学性能。纱线可以是玻璃纤维、碳纤维或芳纶(凯夫拉)。
染整经编织物
染整经编织物
经编织物与机织物使用相同的设备进行染色和整理——喷射染色机、定型机和压光机。然而,经编织物在湿处理过程中需要仔细控制张力,因为它们比机织物更易伸展,如果过度拉伸会发生永久变形。在定型机上以180–200°C进行热定型,可稳定涤纶和锦纶经编织物的尺寸。对于拉绒织物(经编的主要产品之一),织物表面通过起绒机进行拉毛——覆有金属丝的旋转辊将纤维圈拉至表面,形成摇粒绒外套和毛毯柔软保暖的绒面。
理解经编的经济性
理解经编的经济性
经编相较于其他织物成形技术的速度优势十分显著。一台卡尔迈耶HKS 3-1 经编机(tricot 机)以每分钟3,500横列的速度运行,机号为每英寸28针,幅宽130英寸,每小时可生产约500–600平方米的织物。同等规模的织机(剑杆织机,每分钟600纬,幅宽130英寸)每小时仅能生产约40–60平方米。经编速度快10倍。其代价是灵活性:更改织物结构需要更换经轴和导纱梳栉的设置,这一过程需要数小时至数天,而纬编机只需几分钟。经编擅长大批量生产标准化织物。
理解经编在纺织技术中的地位
理解经编在纺织技术中的地位
经编在机织与纬编之间占据独特的位置。它的生产速度比两者都快,其性能既可模拟两者的特点——像机织物一样稳定且尺寸可控,又像针织物一样具有弹性和贴合性。该技术从机械花纹控制(链条)发展到电子提花(单针独立控制),其应用已从简单的内衣经平针布扩展到用于航空航天复合材料的复杂技术纺织品。主要制造商卡尔迈耶(Karl Mayer)持续提升速度与性能——近期机器集成了机上质量监测、预测性维护和数字化花型设计。经编代表了纺织工业最接近连续化生产的方式——对成圈原理的不懈优化,这一原理自威廉·李1589年发明织袜机以来,便一直推动着纺织机械的发展。
已连接蓝图材料
此蓝图制作
相关蓝图
这些蓝图共享知识——技术、材料或原理
CC0 公共领域
此蓝图以 CC0 协议发布。你可以自由复制、修改、分发和使用此作品,无需征得许可。
通过购买蓝图中的产品支持创客,他们将获得 创客佣金 (由供应商设定),或创建此蓝图的新版本并将其作为连接包含在你自己的蓝图中以分享收入。