Zusammenarbeit
KUNST
SCHÖNHEIT & WELLNESS
HANDWERK
KULTUR & GESCHICHTE
UNTERHALTUNG
UMFELD
ESSEN & GETRÄNKE
REVERSE ENGINEERING
WISSENSCHAFTEN
SPORT
TECHNOLOGIE
WEARABLES
English


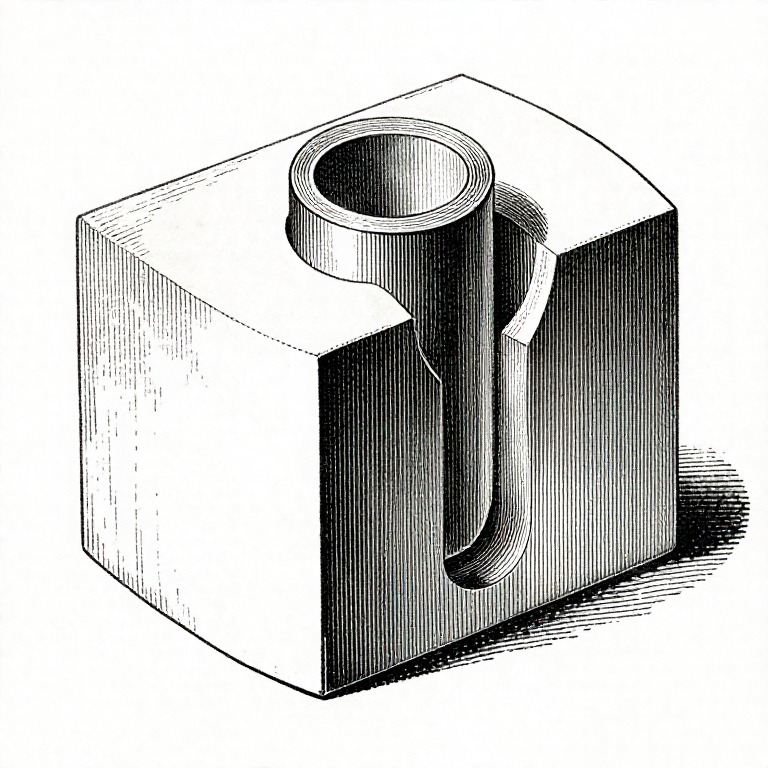
Passungen: Spiel, Übergang und Übermaß – der Unterschied liegt im Mikrometerbereich
Eine Welle, die in eine Bohrung gleitet, und eine Welle, die eingepresst werden muss, können sich im Durchmesser um weniger als die Dicke eines menschlichen Haares unterscheiden. Welche der beiden Varianten man hat, entscheiden wenige Mikrometer, und der Unterschied im Verhalten ist vollständig.
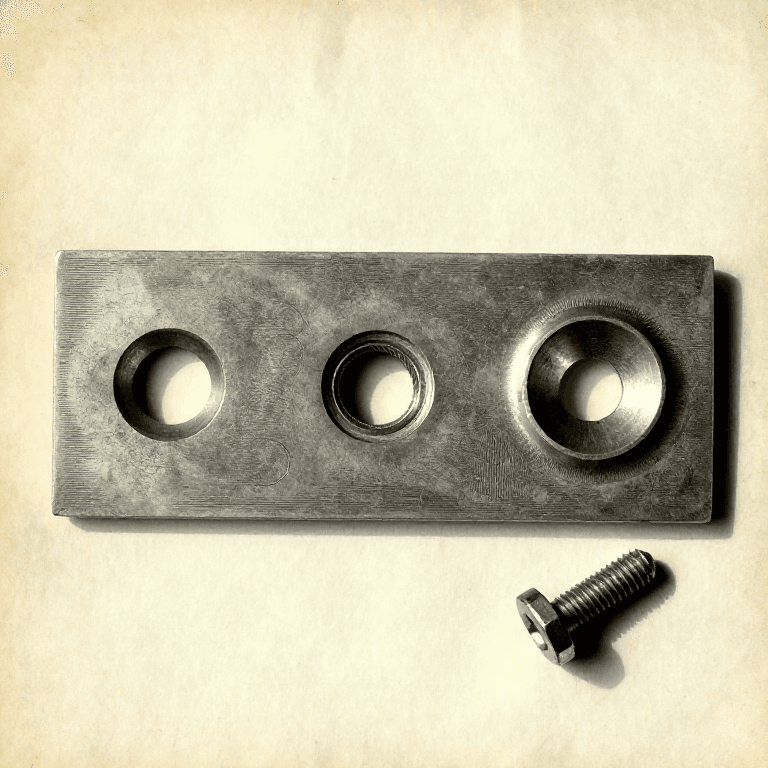
Eine CLEARANCE-Passung hat immer ein Spiel: Die Teile lassen sich von Hand fügen und können sich bewegen. Eine INTERFERENCE-Passung hat immer eine Welle, die größer ist als die Bohrung: Die Teile müssen zusammengepresst werden und halten danach dauerhaft aneinander fest. Eine TRANSITION-Passung kann je nachdem, wo die beiden Teile innerhalb ihrer Toleranzen liegen, beides sein.
Deshalb kann ein Lager auf seiner Welle drehen, seinen Außenring reißen oder einwandfrei funktionieren – alles aus derselben Zeichnung und demselben Teilelager. Die Passung ist die konstruktive Entscheidung, und sie wird in Zahlen getroffen, bevor irgendetwas gefertigt wird.
Fortgeschritten
3 Stunden
Anweisungen
1
1
Beide Teile messen, und zwar richtig
Beide Teile messen, und zwar richtig
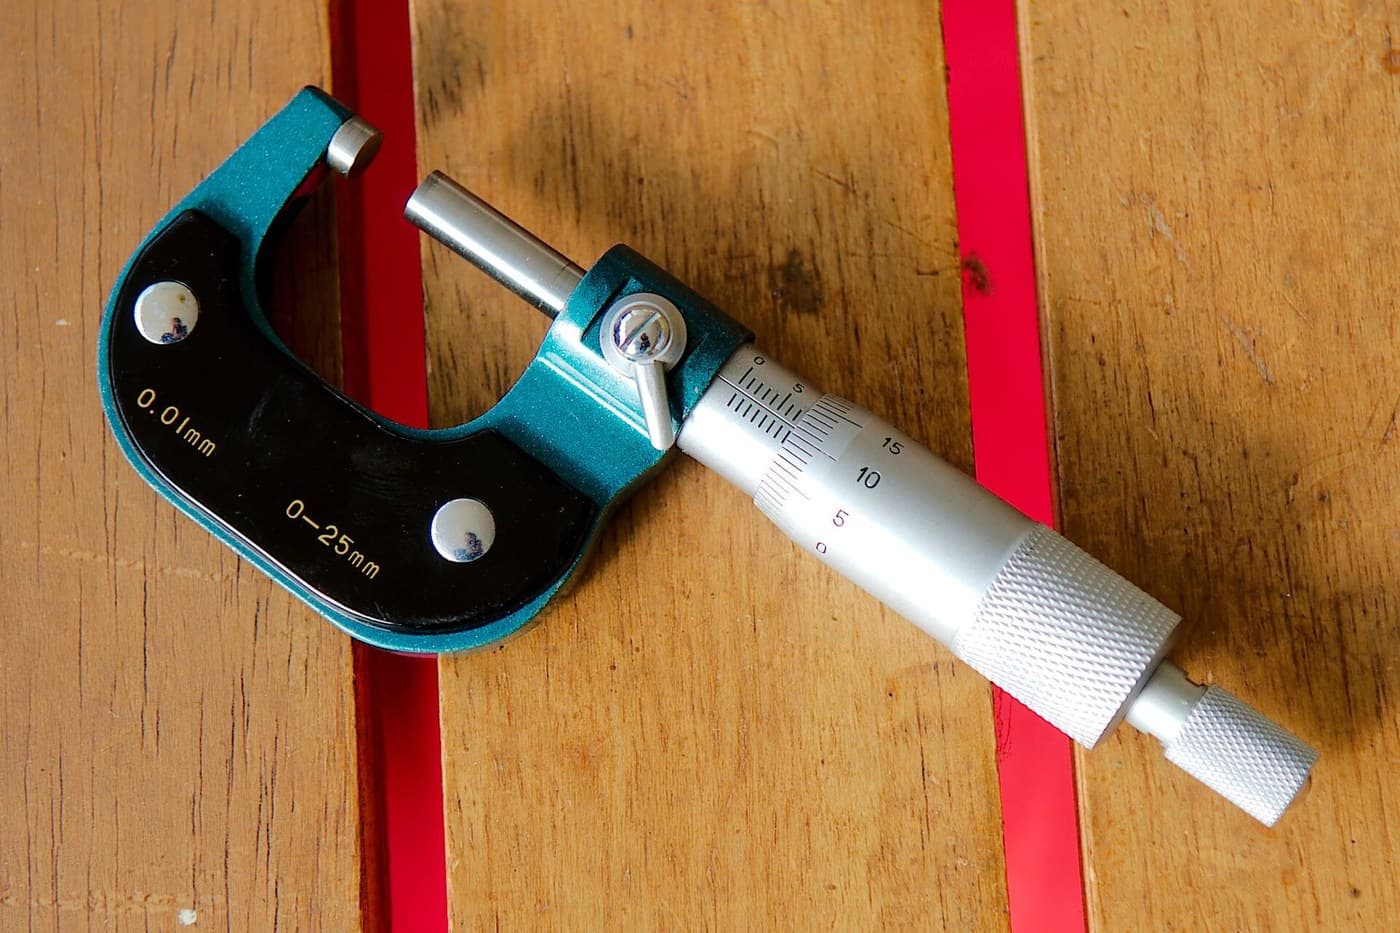
Sie können keine Passung wählen, ohne zu wissen, was Sie haben. Messen Sie Welle und Bohrung mit einem Mikrometer oder einer guten Schieblehre, an mehreren Stellen entlang ihrer Länge und in mehreren Winkeln um sie herum.
Mehrere Winkel sind wichtig, weil nichts perfekt rund ist. Eine Welle, die in einer Richtung 19,98 mm und bei neunzig Grad 20,02 mm anzeigt, ist um 0,04 mm unrund, was größer ist als die meisten Passungen – und das Mittelwertbilden verdeckt dies.
Bringen Sie zuerst beide Teile auf dieselbe Temperatur. Stahl dehnt sich um etwa 11 Mikrometer pro Meter und Grad aus, sodass ein 50-mm-Teil, das eine Minute lang angefasst wird, um mehr wachsen kann als die Passung, die Sie messen wollen. Warme Hände sind hier ein echter Fehler.
Materialien für diesen Schritt:
 Stahlwelle 30 mm1 Stück
Benötigte Werkzeuge:
 Messschieber
 Digitaler Messschieber 6 Zoll
2
2
Die Arithmetik und wofür jede Passung dient
Die Arithmetik und wofür jede Passung dient
Jupyter-Notebook wird geladen …
Materialien für diesen Schritt:
Stahlwelle 30 mm1 Stück Kugellager1 Stück
Benötigte Werkzeuge:
Messschieber Desktop-Computer
 Rechner
3
3
Temperatur ist ein Werkzeug, nicht nur ein Fehler
Temperatur ist ein Werkzeug, nicht nur ein Fehler
Erwärmt man das äußere Teil, dehnt es sich aus; kühlt man das innere Teil ab, schrumpft es. Tut man beides, lässt sich eine Presspassung von Hand zusammenfügen, die dann einrastet, sobald sich die Temperaturen angleichen.
Stahl dehnt sich um etwa 11 Mikrometer pro Meter und Grad Celsius aus, daher wächst eine um 100 Grad erwärmte 100-mm-Bohrung um rund 0,11 mm – weit mehr als jede normale Presspassung. Ein Ofen mit 120 Grad oder eine Kühltruhe für die Welle reicht meist aus.
Ein Wälzlager niemals über etwa 120 Grad erhitzen. Darüber beginnen die gehärteten Ringe anzulassen und verlieren dauerhaft an Härte, und eine Lötlampe in der Nähe eines Lagers ruiniert es in Sekunden. Induktionserwärmer und Heißölbäder gibt es genau deshalb, weil die Temperatur kontrolliert werden muss.
Materialien für diesen Schritt:
Stahlwelle 30 mm1 StückKugellager1 StückBenötigte Werkzeuge:
Digitaler Messschieber 6 Zoll Nitrilhandschuhe
4
4
Oberflächengüte und Rundheit sind Teil der Passung
Oberflächengüte und Rundheit sind Teil der Passung
Ein gemessener Durchmesser ist ein Mittelwert über eine Oberfläche, die Spitzen und Täler aufweist. Werden zwei raue Oberflächen zusammengepresst, flachen die Spitzen ab, sodass die wirksame Übermaßpassung geringer ist als die gemessene – oft um 2 bis 5 Mikrometer bei gewöhnlicher Drehbearbeitung.
Deshalb werden Lagersitze geschliffen und nicht gedreht. Das ist keine Pedanterie: Ein rauer Sitz verliert beim ersten Belasten der Verbindung einen erheblichen Anteil einer 15-Mikrometer-Übermaßpassung an abgeflachte Spitzen, und danach kriecht das Lager.
Die Rundheit ist ebenso wichtig. Eine Bohrung, die 0,03 mm oval ist, klemmt eine runde Welle an zwei Punkten und lässt bei neunzig Grad Spalte, sodass der Druck konzentriert statt verteilt wird – was den Lagerring verformt und dabei das Innenspiel mit verändert.
Materialien für diesen Schritt:
Stahlwelle 30 mm1 StückBenötigte Werkzeuge:
 MessuhrMessschieber
 Fühlerlehrensatz
Materialien
2- 1 StückPlatzhalter
- Platzhalter
Verwandte Blueprints
Diese Blueprints teilen Wissen — Techniken, Materialien oder Prinzipien

CC0 Gemeinfrei
Dieser Blueprint ist unter CC0 veröffentlicht. Sie dürfen dieses Werk für jeden Zweck frei kopieren, ändern, verbreiten und verwenden, ohne um Erlaubnis zu fragen.
Unterstützen Sie den Maker, indem Sie Produkte über seinen Blueprint kaufen, wo er eine Maker-Provision von Anbietern festgelegt, verdient. Oder erstellen Sie eine neue Iteration dieses Blueprints und verbinden Sie ihn in Ihrem eigenen Blueprint, um Einnahmen zu teilen.