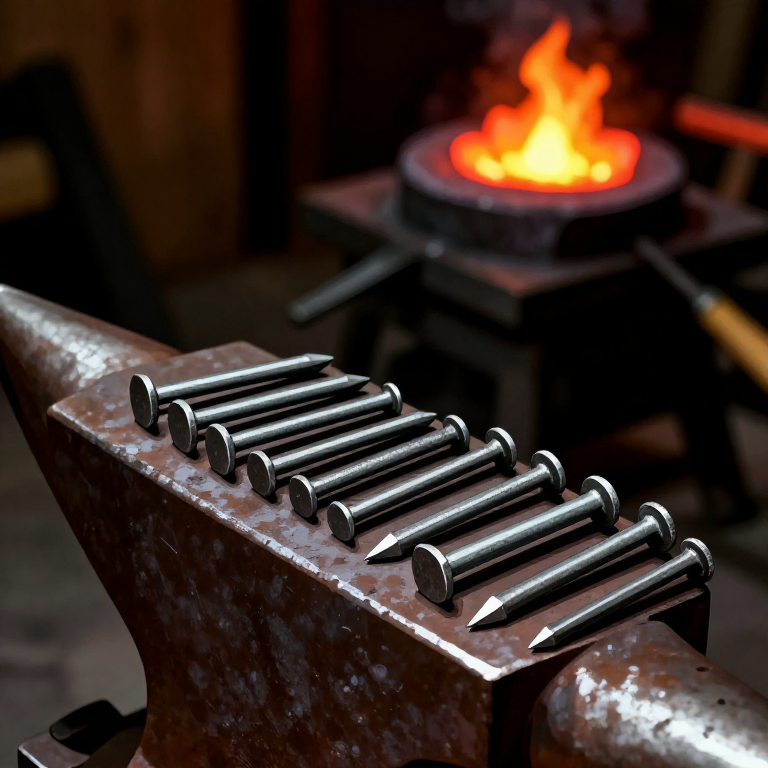

Griechischer Eisennagel — Schmieden von Schmiedeeisennägeln
Anweisungen
Den Eisenstab in der Schmiede erhitzen
Den Eisenstab in der Schmiede erhitzen
Lege das Ende eines Schmiedeeisen- oder Flussstahlstabs in die Schmiede und erhitze es auf eine hell gelb-orange Farbe, etwa 900-1050 Grad Celsius. Bei dieser Temperatur wird Eisen stark plastisch und lässt sich mit relativ leichten Hammerschlägen formen. Eisen muss heiß bearbeitet werden – anders als Bronze, die kalt gehämmert und ausgeglüht werden kann, ist Eisen bei Raumtemperatur zu hart und spröde für eine effiziente Formgebung. Die griechische Übernahme der Eisentechnologie (beginnend um 1050-900 BCE) stellte einen großen technologischen Wandel dar, da Eisenerz weit häufiger vorkommt als Kupfer und Zinn, aber höhere Ofentemperaturen und anspruchsvollere Schmelztechniken erfordert. Frühes griechisches Eisen wurde in kleinen Rennöfen hergestellt, die schwammige Massen aus Schmiedeeisen mit Schlacke ergaben.
Materialien für diesen Schritt:
 Baustahlblech50-60 cm cm
 Holzkohle, zerkleinert3-5 kg kg
Benötigte Werkzeuge:
 Esse
 Amboss
 Schmiedehammer
 Schmiedezange
 Nagelkopfeisen
 Hardy-Weinberg-Praktikum zur Populationsgenetik
Schaft des Nagels ausziehen und spitz zulaufen lassen
Schaft des Nagels ausziehen und spitz zulaufen lassen
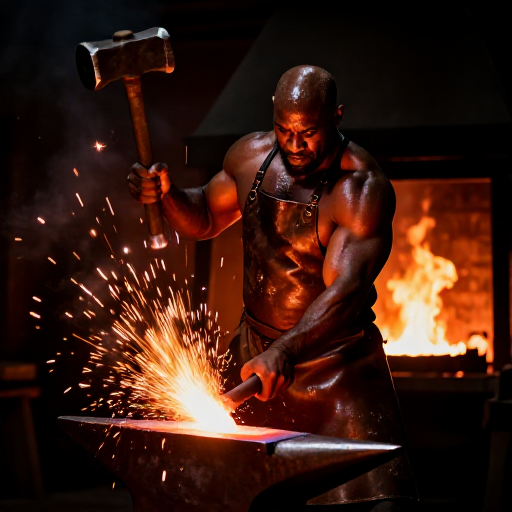
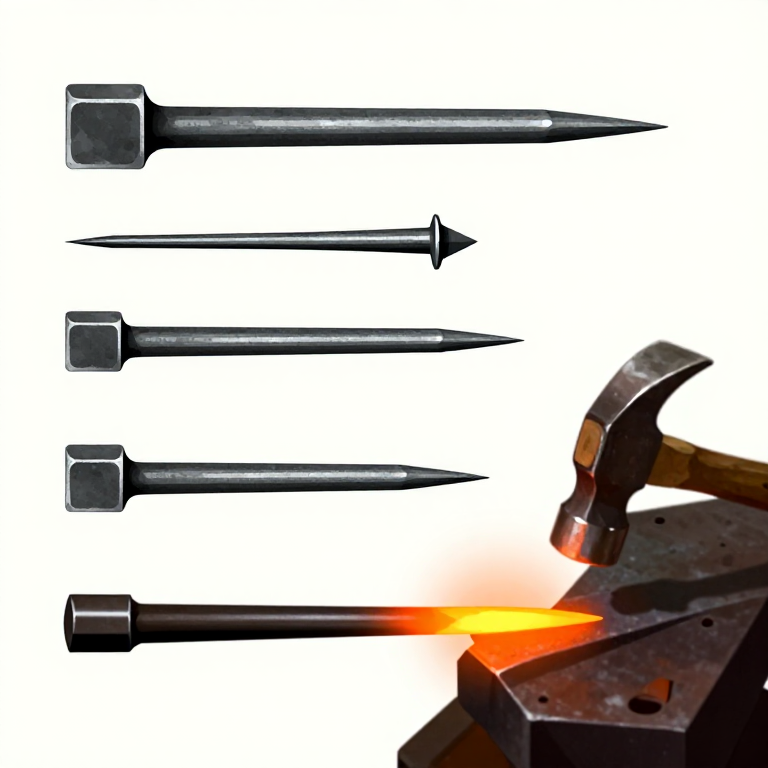
Entnehmen Sie den glühenden Stab mit einer Zange aus der Esse und legen Sie ihn auf den Amboss. Schlagen Sie den erhitzten Abschnitt mit dem Hammer aus, um ihn zu strecken (zu verlängern), während Sie ihn zu einer Spitze verjüngen. Bearbeiten Sie zuerst zwei gegenüberliegende Flächen, drehen Sie den Stab dann um 90 Grad und verjüngen Sie die anderen beiden Flächen, sodass eine quadratische Spitze entsteht. Der fertige Nagelschaft sollte sich gleichmäßig von etwa 6 mm Quadrat am Kopfende zu einer scharfen Spitze verjüngen, über eine Länge von 4–8 cm, je nach gewünschter Nagelgröße. Arbeiten Sie zügig, solange das Eisen heiß ist – Sie haben etwa 30–60 Sekunden Arbeitszeit, bevor das Metall unter die Schmiedetemperatur abkühlt und erneut erhitzt werden muss. Legen Sie den Stab bei Bedarf wieder in die Esse.
Den Nagel von der Stange abtrennen
Den Nagel von der Stange abtrennen
Das Eisen erneut erhitzen und die Stange über dem Hardy (einem Schneidwerkzeug, das in das Hardy-Loch des Amboss eingesetzt wird) an der Stelle positionieren, an der der Nagel von der Ausgangsstange getrennt werden soll – dabei etwa 5-8 mm zusätzliches Material über dem Schnitt für die Formung des Kopfes belassen. Die Stange auf die Kante des Hardy schlagen, um etwa dreiviertel durchzuschneiden, und den Nagel anschließend durch Biegen abbrechen. Alternativ kann ein Warmschrotmeißel gegen die Stange gehalten werden, während ein Helfer darauf schlägt. Der Schnitt sollte sauber sein und so liegen, dass der verbleibende Stummel über dem Schaft ausreicht, um zu einem Nagelkopf gestaucht (verbreitert) zu werden.
Den Nagelkopf formen
Den Nagelkopf formen
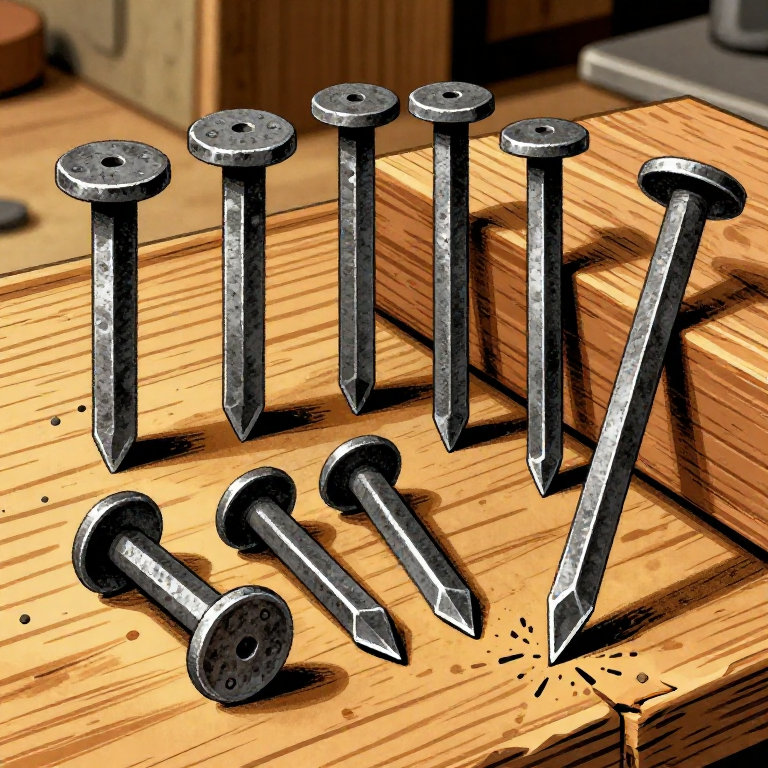
Nur das Kopfende des Nagels auf Gelbglut erhitzen. Den Nagel spitzenvoran durch das konisch zulaufende Loch in einem Nagelkopfhalter (einer dicken Metallplatte mit einem versenkten Loch, die den Nagel stützt, während der Kopf geformt wird) einführen. Der Schaft sollte durch das Loch ragen, sodass nur das Kopfmaterial darüber sichtbar ist. Den herausragenden Stumpf mit der flachen Seite des Hammers kräftig schlagen, um ihn nach außen zu stauchen (zu verbreitern) und so einen flachen, runden oder quadratischen Kopf zu formen. Dies nennt man Stauchen. Für einen gut geformten Kopf können zwei oder drei Hitzen erforderlich sein. Der Kopf sollte auf allen Seiten um mindestens 3-4 mm breiter sein als der Schaft, um beim Einschlagen in Holz Haltekraft zu bieten. Rosenkopfnägel (mit leicht gewölbtem, facettiertem Kopf) waren die gebräuchlichste historische Form.
Das fertige Nagel abschrecken und prüfen
Das fertige Nagel abschrecken und prüfen
Sobald der Kopf geformt ist, den Nagel zum Abkühlen in Wasser abschrecken. Schmiedeeisennägel müssen nicht wie Stahlwerkzeuge wärmebehandelt werden – der niedrige Kohlenstoffgehalt von Schmiedeeisen bewirkt, dass es beim Abschrecken nicht nennenswert härtet. Der fertige Nagel sollte einen geraden, gleichmäßig verjüngten Schaft, eine scharfe Spitze und einen flachen, gut geformten Kopf haben. Zur Prüfung in ein Stück Weichholz einschlagen – er sollte gerade eindringen, ohne sich zu biegen, und der Kopf sollte bündig mit der Holzoberfläche oder leicht darunter sitzen. Ein erfahrener Schmied kann 200–400 Nägel pro Tag herstellen. Handgeschmiedete Nägel waren in der Antike ein kritisches Gut – allein der Schiffbau verbrauchte enorme Mengen. Die athenische Triere (Kriegsschiff) benötigte Tausende Bronze- und Eisennägel sowie Bolzen, um die Schiffsplanken am Rumpf zu befestigen, und Marinearsenale hielten große Nagelvorräte als strategische Materialien bereit.
Materialien
3- 50-60 cm cmPlatzhalter
- 3-5 kg kgPlatzhalter
- 50-60 cm StückPlatzhalter
Benötigte Werkzeuge
8- Platzhalter
- Platzhalter
- Platzhalter
- Platzhalter
- Platzhalter
- Platzhalter
- Platzhalter
Dieser Bauplan stellt her
CC0 Gemeinfrei
Dieser Blueprint ist unter CC0 veröffentlicht. Sie dürfen dieses Werk für jeden Zweck frei kopieren, ändern, verbreiten und verwenden, ohne um Erlaubnis zu fragen.
Unterstützen Sie den Maker, indem Sie Produkte über seinen Blueprint kaufen, wo er eine Maker-Provision von Anbietern festgelegt, verdient. Oder erstellen Sie eine neue Iteration dieses Blueprints und verbinden Sie ihn in Ihrem eigenen Blueprint, um Einnahmen zu teilen.