Zusammenarbeit
KUNST
SCHÖNHEIT & WELLNESS
HANDWERK
KULTUR & GESCHICHTE
UNTERHALTUNG
UMFELD
ESSEN & GETRÄNKE
REVERSE ENGINEERING
WISSENSCHAFTEN
SPORT
TECHNOLOGIE
WEARABLES
English


Montage und Ausrichtung: Rundlauf, Fluchtungsfehler und das Zahnflankentragbild
Ein auf Präzisionsqualität geschnittenes Zahnrad, das nachlässig montiert wird, arbeitet schlechter als ein gewöhnliches Zahnrad, das sorgfältig montiert wird. Die Zahnform ist eine von vier Größen, die bestimmen, wie das Paar läuft; die anderen drei gehören zur Welle, zu den Lagern und zum Gehäuse.
Rundlauffehler – das Zahnrad läuft auf seiner Welle nicht rund – lassen den Achsabstand einmal pro Umdrehung schwanken, sodass das Flankenspiel an einer Stelle eng und eine halbe Umdrehung später locker ist. Fluchtungsfehler kippen den Zahn so, dass er nur an einem Ende seiner Breite trägt, und die Last, die auf 20 mm verteilt sein sollte, liegt dann auf 6 mm. Keiner von beiden ist an den Teilen selbst sichtbar. Beide werden mit Montageblau in fünf Minuten sichtbar.
Diese Stufe behandelt, wie stark sich jeder Fehler auswirkt, woher er kommt und wie man das Tragbild liest, das alle zugleich zeigt.
Fortgeschritten
4 Stunden
Anweisungen
1
1
Das Zahnrad auf die Welle bringen
Das Zahnrad auf die Welle bringen
**Bohrung und Welle.** Ein Zahnrad auf einer Spielpassung läuft um das Spiel exzentrisch, jedes Mal. Verwenden Sie eine Übergangs- oder leichte Presspassung – H7/k6 oder H7/m6 für allgemeine Anwendungen – und sichern Sie das Drehmoment mit einer Passfeder, nicht mit der Passung.
**Eine Passfeder zentriert nichts.** Sie überträgt das Drehmoment. Die Zentrierung erfolgt durch die Passung, und eine zu tief eingefräste Nut oder eine Passfeder, die am Grund der Nut im Zahnrad aufsitzt, hebt das Zahnrad von seinem Sitz ab und versetzt es um mehr als jeden Fertigungsfehler. Prüfen Sie, ob die Passfeder oben frei ist.
**Pressen, nicht hämmern.** Ein Zahnrad, das mit dem Hammer aufgetrieben wird, sitzt schief und überträgt den Stoß auf die Lager. Pressen Sie es auf oder erwärmen Sie das Zahnrad 80–100 °C über die Wellentemperatur und setzen Sie es auf.
**An einer Schulter rechtwinklig ausrichten.** Ein Zahnrad, das an einer Schulter anliegt, ist nur so rechtwinklig wie die Schulter selbst; eine Schulter mit einem Radius in der Ecke und ohne Freistich im Zahnrad hält das Zahnrad ab und kippt es.
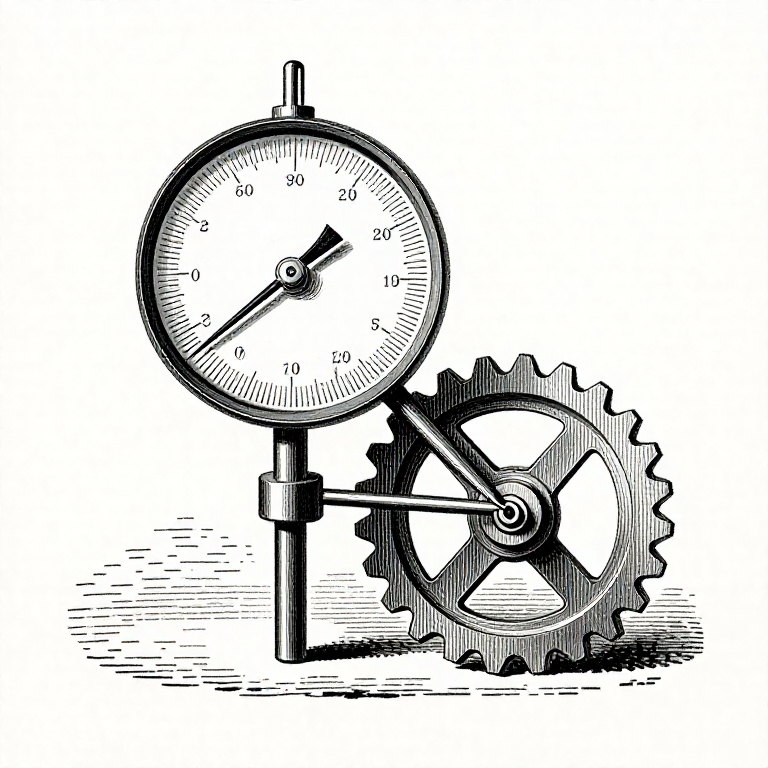
**Dann zwischen den Spitzen messen, an der montierten Welle.** Messuhr an den Zahnflanken mit einem Stift oder einer Kugel in der Zahnlücke, eine volle Umdrehung drehen und den gesamten angezeigten Rundlauf ablesen. Messen Sie außerdem mit der Messuhr an den Wellenlagerstellen, um eine verbogene Welle von einem exzentrischen Zahnrad zu unterscheiden – beide ergeben am Zahnkranz denselben Wert, erfordern aber unterschiedliche Abhilfen.
**Schreiben Sie den Wert vor und nach** jedem Eingriff auf. Ein veränderter Rundlauf ist das aufschlussreichste Beweismittel überhaupt.
Materialien für diesen Schritt:
 Stirnradsatz (Stahl, 20 Zähne)1 Stück
 Stahlwelle 30 mm1 Stück
 Kugellager2 Stück
Benötigte Werkzeuge:
 Messuhr
 Mikrometer
2
2
Was Rundlauf und Fluchtungsfehler kosten
Was Rundlauf und Fluchtungsfehler kosten
Jupyter-Notebook wird geladen …
Benötigte Werkzeuge:
 Desktop-Computer
3
3
Kontaktbild lesen
Kontaktbild lesen
Fünf Minuten mit einer Tube Engineer's Blue verraten mehr als eine Stunde Messung, weil sie die Baugruppe mit ihren eigenen Fehlern zeigt und nicht die Einzelteile isoliert.
**Methode.** Die Zähne sauber wischen. Eine dünne, gleichmäßige Schicht Blau auf drei oder vier Zähne des Ritzels auftragen – dünn genug, dass man das Metall durchscheinen sieht. Das Radpaar über einige Umdrehungen gegen eine leichte Bremse laufen lassen, damit die Flanken belastet werden. Das auf das Rad übertragene Tragbild ablesen.
**Ein gutes Tragbild** liegt mittig auf der Flanke, deckt etwa 70–80 % der Zahnbreite ab und endet kurz vor beiden Enden – die Enden sind bei guten Zahnrädern bewusst entlastet, damit die Ecke nie trägt.
**Kontakt nur an einem Ende** ist Fluchtungsfehler. Welches Ende es ist, zeigt die Richtung. Wechselt es die Seite, wenn die Last umgekehrt wird, biegt sich die Welle, statt dass die Bohrungen falsch sitzen.
**Kontakt an beiden Enden und nichts in der Mitte** bedeutet ein verzogenes Zahnrad oder eine Welle, die sich zwischen zwei weit auseinanderliegenden Lagern durchbiegt.
**Kontakt hoch am Zahn, an den Kopfkanten** heißt, dass der Achsabstand zu groß ist oder die Kopfkanten entlastet werden müssen.
**Kontakt tief, am Fuß**, bedeutet, dass die Achsen zu nah beieinanderliegen – und Fußkontakt ist der gefährliche, denn genau dort ist die Biegespannung am höchsten.
**Ein Tragbild, das am Rad von Zahn zu Zahn wandert**, deutet auf Rundlauf- oder Teilungsfehler hin, nicht auf Fluchtungsfehler.
**Bei Kegelrädern ist das Tragbild selbst die Einstellung.** Das Ritzel auf seinen Passscheiben axial hinein- und herausverschieben, bis die Markierung mittig und leicht zur Zehe hin sitzt, und das Passscheibenpaket notieren. Dieser Montageabstand ist die Einstellung.
Materialien für diesen Schritt:
Stirnradsatz (Stahl, 20 Zähne)2 StückBenötigte Werkzeuge:
 Einschlaglupe
 Fühlerlehrensatz
 Tuschierfarbe
 Kegelradsatz (Stahl, 1:1)
4
4
Fehler beheben, die das Tragbild zeigt
Fehler beheben, die das Tragbild zeigt
**Fluchtungsfehler in einem Gehäuse, das Sie bearbeiten können.** Beide Sitze in einer Aufspannung ausbohren oder von derselben Seite bohren, ohne das Werkstück zu bewegen. Zwei getrennt gebohrte Bohrungen liegen nur zufällig parallel.
**Fluchtungsfehler, die Sie nicht herausbearbeiten können.** Die Lagergehäuse unterlegen oder in einen Sitz eine Exzenterbuchse einsetzen und auf die Einstellung drehen. Das ist bei großen offenen Verzahnungen Standard.
**Wellendurchbiegung.** Die Lager näher an das Zahnrad rücken, den Wellendurchmesser vergrößern oder das Zahnrad zwischen seinen Lagern zentrieren statt es auszukragen. Die Durchbiegung steigt mit der dritten Potenz der Stützweite und fällt mit der vierten Potenz des Durchmessers, sodass eine kleine Änderung einer der beiden Größen eine große Änderung der Durchbiegung bewirkt.
**Gezielte Flankenlinienkorrektur.** Bei großen Zahnrädern wird die Flankenlinie mit einer eingebauten Verwindung geschliffen, die die bekannte Durchbiegung bei der Auslegungslast aufhebt. Sie ist nur bei einer einzigen Last korrekt, und genau darin liegt der Kompromiss.
**Balligkeit.** Die Flanke wird zu beiden Enden hin leicht entlastet, damit der Tragbereich unabhängig vom Fluchtungsfehler mittig bleibt. Dadurch verringert sich die Tragfläche und damit die Tragfähigkeit, dafür toleriert das Zahnrad genau die oben genannten Fehler, weshalb es bei Zahnrädern, die von Dritten montiert werden, Standard ist.
**Einlaufen lassen.** Ein mäßiges Tragbild verbessert sich in den ersten Stunden unter leichter Last, da die Erhebungen sich glätten. Ein schlechtes Tragbild verbessert sich nicht, sondern führt zu Grübchenbildung. Entscheidend ist, ob die Spitzenlast über oder unter der Dauerfestigkeit gegen Flankenpressung liegt; das Einlaufen eines schlecht ausgerichteten Paares schädigt es lediglich schneller.
Materialien für diesen Schritt:
Kugellager2 StückStirnradsatz (Stahl, 20 Zähne)2 StückBenötigte Werkzeuge:
MessuhrFühlerlehrensatzMikrometerTuschierfarbeMaterialien
3- Platzhalter
- 1 StückPlatzhalter
- Platzhalter
Benötigte Werkzeuge
7- Platzhalter
- Platzhalter
- Platzhalter
- Platzhalter
- Platzhalter
- Platzhalter
- Platzhalter
Verwandte Blueprints
Diese Blueprints teilen Wissen — Techniken, Materialien oder Prinzipien
CC0 Gemeinfrei
Dieser Blueprint ist unter CC0 veröffentlicht. Sie dürfen dieses Werk für jeden Zweck frei kopieren, ändern, verbreiten und verwenden, ohne um Erlaubnis zu fragen.
Unterstützen Sie den Maker, indem Sie Produkte über seinen Blueprint kaufen, wo er eine Maker-Provision von Anbietern festgelegt, verdient. Oder erstellen Sie eine neue Iteration dieses Blueprints und verbinden Sie ihn in Ihrem eigenen Blueprint, um Einnahmen zu teilen.