KUNST
SCHÖNHEIT & WELLNESS
HANDWERK
KULTUR & GESCHICHTE
UNTERHALTUNG
UMFELD
ESSEN & GETRÄNKE
REVERSE ENGINEERING
WISSENSCHAFTEN
SPORT
TECHNOLOGIE
WEARABLES
English

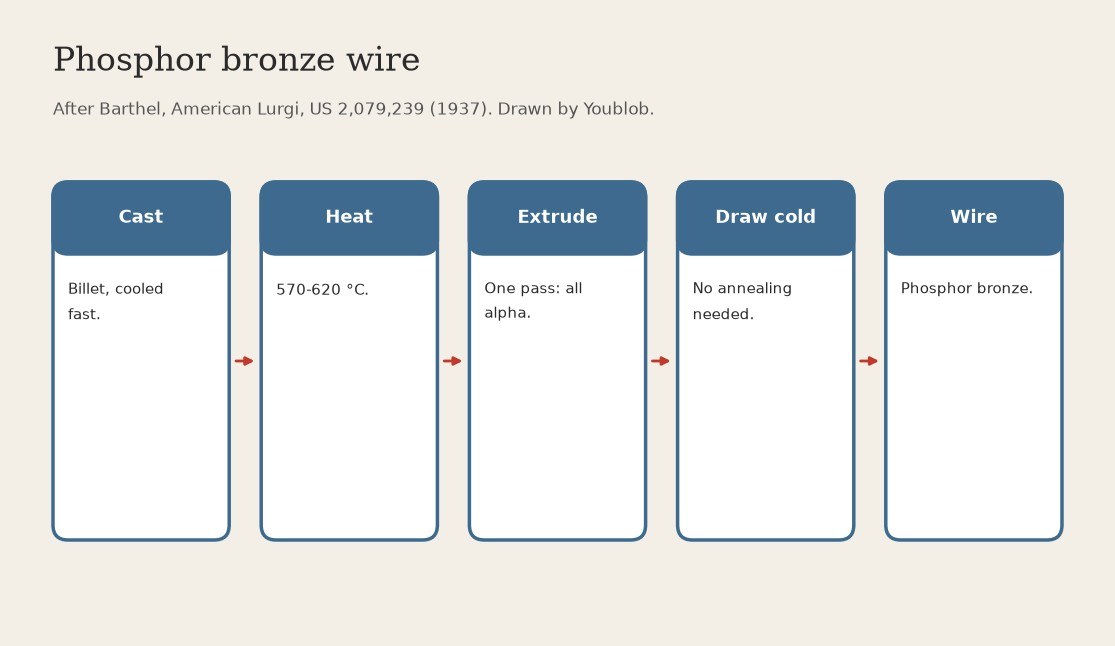
Phosphorbronzedraht: Gussbarren bei 570-620 °C stranggepresst, anschließend ohne Glühen kalt gezogen (Barthel, Lurgi, US 2,079,239)
Gegossene Phosphorbronze enthält eine spröde, zinnreiche Phase, wodurch das Drahtziehen eine lange Abfolge aus Ziehen und Glühen war. Barthel fand heraus, dass das Strangpressen des Gussstücks bei 570-620 °C es zu einer weichen, gleichmäßigen Phase verknetet, wonach es sich direkt zu Draht ziehen lässt.
Ergebnis: Phosphorbronzedraht, ohne Zwischenglühen gezogen.
Quelle: Barthel, US 2,079,239 (American Lurgi, 1937). Seine Temperatur gilt für etwa 8 % Zinn; unser Barren hat etwa 9 %, daher gilt bei uns derselbe Bereich. Nicht angegeben: Strangpressverhältnis, Matrizengrößen. Bild von Youblob gezeichnet.
Erfahren
2 Tage
Anweisungen
1
1
Einen Rohling gießen und schnell abkühlen lassen
Einen Rohling gießen und schnell abkühlen lassen
Die Phosphorbronze schmelzen und zu einem Rohling gießen, wobei sie rasch abgekühlt wird. Unsere: in einer Barrenform gießen und abschrecken.
Materialien für diesen Schritt:
 Phosphorbronze-Barren1 as required
Benötigte Werkzeuge:
 Grafit-Ton-Tiegel
 Tiegelofen
 Barrenkokille
 Abschreckbottich
2
2
Erhitzen Sie den Rohling auf 570-620 °C
Erhitzen Sie den Rohling auf 570-620 °C
Erhitzen Sie den Rohling auf etwa 570 bis 620 °C (Barthels Bereich für etwa 8 % Zinn und 0,3 % Phosphor). Temperatur: insgesamt 500-650 °C; je weniger Zinn, desto heißer (etwa 650 °C für 6 % Zinn).
Benötigte Werkzeuge:
 Muffelofen
 Pyrometer
3
3
In einem Durchgang extrudieren
In einem Durchgang extrudieren
Extrudieren Sie den heißen Rohling in einer Strangpresse. Das Kneten macht das Metall durchgehend gleichmäßig, praktisch vollständig alpha. Für dicke Produkte mit geringer Umformung pressen Sie den Rohling zuerst 10-20 % kalt vor.
Benötigte Werkzeuge:
 Hydraulische Strangpresse
4
4
Kaltziehen zu Draht ohne Glühen
Kaltziehen zu Draht ohne Glühen
Den extrudierten Stab kalt durch Ziehsteine zu Draht ziehen; das Metall von Barthel benötigt zwischen den Zügen kein Glühen. Unsere: eine Stahlziehplatte mit Ziehschmiermittel, bei jedem Durchgang eine Öffnung kleiner.
Benötigte Werkzeuge:
 Zieheisen aus Stahl
 Drahtziehschmiermittel
Materialien
1- 1 as requiredPlatzhalter
Benötigte Werkzeuge
9- Platzhalter
- Platzhalter
- Platzhalter
- Platzhalter
- Platzhalter
- Platzhalter
- Platzhalter
- Platzhalter
- Platzhalter
Dieser Bauplan stellt her
Verwandte Blueprints
Diese Blueprints teilen Wissen — Techniken, Materialien oder Prinzipien
CC0 Gemeinfrei
Dieser Blueprint ist unter CC0 veröffentlicht. Sie dürfen dieses Werk für jeden Zweck frei kopieren, ändern, verbreiten und verwenden, ohne um Erlaubnis zu fragen.
Unterstützen Sie den Maker, indem Sie Produkte über seinen Blueprint kaufen, wo er eine Maker-Provision von Anbietern festgelegt, verdient. Oder erstellen Sie eine neue Iteration dieses Blueprints und verbinden Sie ihn in Ihrem eigenen Blueprint, um Einnahmen zu teilen.