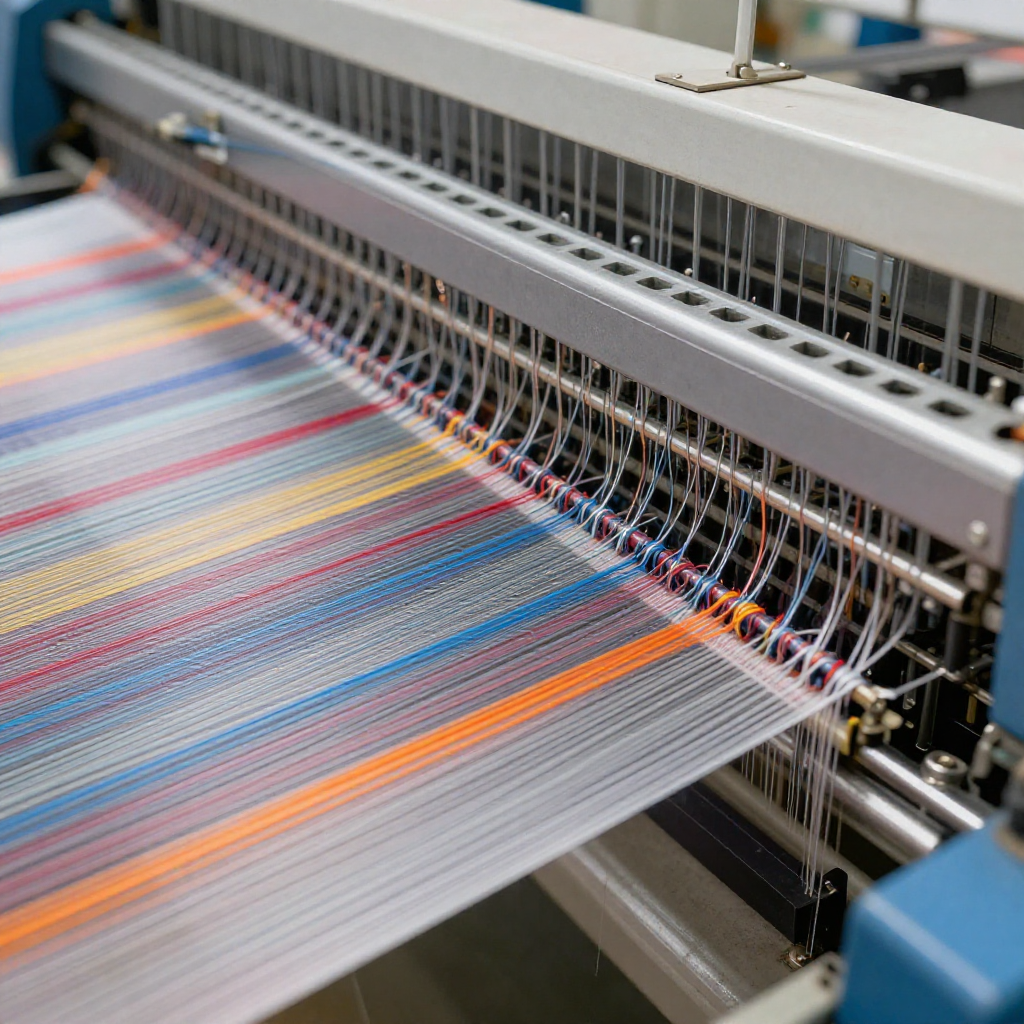

Kettenwirkerei – Die schnellste Flächenbildungstechnologie in der Textiltechnik
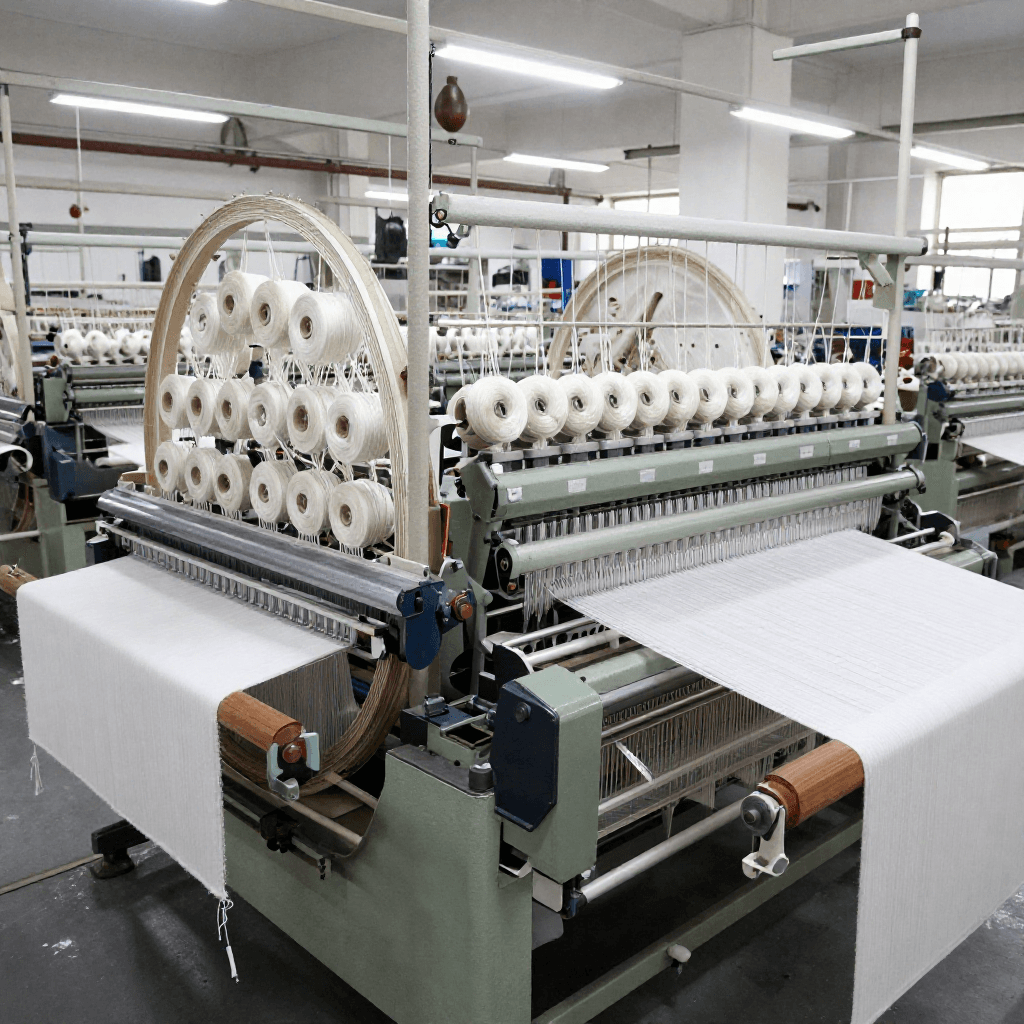
Die Kettenwirkerei ist ein Verfahren zur Flächenbildung, bei dem Hunderte oder Tausende von Garnen, die jeweils von einem eigenen Kettbaum zugeführt werden, gleichzeitig durch eine Reihe unabhängig gesteuerter Nadeln zu Maschen verschlungen werden. Anders als bei der Maschenware im Schussverfahren (bei der ein einziges Garn zickzackförmig über die Warenbreite läuft) verwendet die Kettenwirkerei für jede Nadel ein eigenes Garn – jeder Kettfaden bildet seine eigene Maschenreihe, und benachbarte Maschenreihen werden durch seitliche Legebewegungen der Fadenführer miteinander verbunden. Das Ergebnis ist ein Gewirk, das die Dehnbarkeit und Anschmiegsamkeit der Maschenware mit Produktionsgeschwindigkeiten verbindet, die alle anderen textilen Verfahren weit übertreffen.
Das Konzept geht auf den 1589 von William Lee erfundenen Strumpfwirkstuhl zurück, doch die moderne Kettenwirkerei entstand in den 1940er bis 1960er Jahren, als Karl Mayer und Liba Hochgeschwindigkeits-Tricot- und Raschelmaschinen mit elektronischer Legebarsteuerung entwickelten. Eine moderne Karl-Mayer-Tricotmaschine läuft mit 3.000–4.000 Maschenreihen pro Minute und produziert Ware mit bis zu 3 Metern pro Minute bei einer Arbeitsbreite von 3,3 Metern. Das entspricht etwa 600 Quadratmetern Ware pro Stunde von einer einzigen Maschine und macht die Kettenwirkerei zur schnellsten existierenden Flächenbildungstechnologie – etwa 10-mal schneller als die Weberei und 3–5-mal schneller als die Rundstrickerei.
Kettenwirkware ist überall anzutreffen: Dessous und Miederwaren (die glatte, laufmaschenfeste Struktur des Tricots), Sport- und Badebekleidung (kettengewirkt mit Elastan), Moskitonetze (Raschelnetz), Spitze (Raschelspitzenmaschinen mit Jacquard-Musterung), Autositzbezüge, Geotextilien, landwirtschaftliche Schattiernetze und technische Textilien für Verbundwerkstoffe. Die Fähigkeit der Technologie, mehrere Garntypen (Polyester, Polyamid, Elastan, Glasfaser, Kohlenstofffaser) in einer einzigen Flächenkonstruktion zu verarbeiten, macht sie außergewöhnlich vielseitig. Weltweit werden jährlich über 5 Millionen Tonnen kettengewirkte Ware produziert.
Anweisungen
Den Unterschied zwischen Rechts-Links-Maschenware (Weft-Knit) und Kettenwirkware verstehen
Den Unterschied zwischen Rechts-Links-Maschenware (Weft-Knit) und Kettenwirkware verstehen
Beim Maschenstricken im Schussfadenverfahren (wie beim Handstricken und bei Rundstrickmaschinen) verläuft ein einziger Faden horizontal über die Ware und bildet nacheinander Maschen an benachbarten Nadeln. Reißt eine Masche, kann die Ware 'laufen', also entlang der Spalte aufribbeln. Beim Kettenwirken hat jede Nadel ihren eigenen, dedizierten Faden, der vertikal (in Kettrichtung) verläuft. Diese Fäden bilden Maschen, die sich durch kontrollierte seitliche Bewegungen mit benachbarten Fäden verschlingen. Da jede Nadel über einen eigenen Faden verfügt, ist kettengewirkte Ware laufmaschenfest: Ein gerissener Faden betrifft nur eine Masche und nicht die gesamte Spalte. Dieser strukturelle Unterschied macht das Kettenwirken ideal für Dessous, Strumpfwaren und technische Textilien, bei denen die Formstabilität wichtig ist.
Kettbäume vorbereiten
Kettbäume vorbereiten
Tausende paralleler Garnfäden werden auf Segmentkettbäume aufgewickelt – große zylindrische Walzen, die auf der Kettenwirkmaschine montiert werden. Eine typische Tricot-Maschine benötigt 2–4 Kettbäume, von denen jeder 2.000–5.000 Garnenden trägt. Alle Garne auf einem Baum müssen identische Spannung und Länge aufweisen – schon kleine Abweichungen verursachen sichtbare Fehler (zu straffe oder zu lockere Maschen) im Gewebe. Die Kettvorbereitung für das Kettenwirken ist im Prinzip identisch mit der Kettvorbereitung für das Weben und ist der zeitaufwendigste Teil des Prozesses – Baumwechsel können auf breiten Maschinen Stunden dauern.
Materialien für diesen Schritt:
 Kettgarn2 kg
Die Fadenführerschienen einfädeln
Die Fadenführerschienen einfädeln
Jeder Kettbaum führt seine Fäden durch eine Fadenführerschiene – eine lange, flache Schiene über die gesamte Maschinenbreite, die für jeden Faden mit einem Fadenführerauge ausgestattet ist. Die Fadenführerschiene hält die Fäden in Position und bewegt sie seitlich (nach links oder rechts) zwischen den Nadelreihen, um das verschränkte Muster zu erzeugen. Eine Tricotmaschine hat 2–4 Fadenführerschienen; eine Raschelmaschine kann bis zu 78 haben. Jede Fadenführerschiene bewegt sich unabhängig gemäß einem programmierten Muster – die Kombination aller Schienenbewegungen bestimmt die Gewebestruktur. Die Fadenführerschienen sind der „Webstuhl“ der Kettenwirkerei: Sie definieren das Muster, so wie Webschäfte die Bindung bei einem Gewebe bestimmen.
Beobachte den Maschenbildungszyklus: Überlegung und Unterlegung
Beobachte den Maschenbildungszyklus: Überlegung und Unterlegung
Der Kettenwirkzyklus umfasst zwei grundlegende Bewegungen. Die Überlegung ist eine seitliche Bewegung der Legeschiene, während sich die Nadeln in der Hakenstellung befinden – das Garn umschlingt eine Nadel und bildet so eine Masche. Die Unterlegung ist eine seitliche Bewegung, während sich die Nadeln in der Nicht-Hakenstellung befinden – das Garn schwebt über die Rückseite der Ware zu einer neuen Nadelposition. Die Überlegung bestimmt, um welche Nadel jeder Faden geschlungen wird; die Unterlegung bestimmt, wie weit sich jeder Faden zwischen den Maschenreihen seitlich bewegt. Gemeinsam definieren sie die Warenstruktur – von einfachem Tricot (1-Nadel-Überlegung, 1-Nadel-Unterlegung) bis zu komplexen Multibar-Mustern.
Ein grundlegendes Trikotgewebe herstellen
Ein grundlegendes Trikotgewebe herstellen
Tricot (vom französischen tricoter, stricken) ist die einfachste und gebräuchlichste Kettenwirk-Bindung. Sie verwendet zwei Legeschienen. Die vordere Legeschiene legt in eine Richtung (z. B. nach rechts), und die hintere Legeschiene legt in die entgegengesetzte Richtung (nach links). Dadurch entsteht ein Gewebe mit einer glatten Vorderseite, die feine vertikale Rippen (Maschenstäbchen) zeigt, und einer strukturierten Rückseite mit horizontalen Flottungen. Tricot ist das Standardgewebe für Dessous, Futterstoffe und gerauhte Fleece-Stoffe. Eine Karl-Mayer-HKS-Tricotmaschine stellt dieses Gewebe mit 3.000–4.000 Maschenreihen pro Minute her – jede Maschenreihe bildet gleichzeitig eine Reihe von Maschen über die gesamte Maschinenbreite.
Einen Raschel-Netz- oder Spitzenstoff herstellen
Einen Raschel-Netz- oder Spitzenstoff herstellen
Raschelmaschinen verwenden Zungennadeln (anstelle der Verbundnadeln von Tricot) und können wesentlich schwerere und vielfältigere Garne verarbeiten. Mit jacquardgesteuerten Legeschienen erzeugen Raschelmaschinen offene Strukturen: Netze, Gittergewebe und filigrane Spitzenmuster. Das Jacquardsystem steuert die Legebewegung jedes einzelnen Fadens in einer Legeschiene individuell, wodurch für jeden Faden eigene Muster möglich sind – eine Fähigkeit, die die komplexen Blumen- und geometrischen Muster maschinell hergestellter Spitze hervorbringt. Raschel-Spitzenmaschinen mit 78 Legeschienen und Jacquardsteuerung produzieren Stoffe von erstaunlicher Komplexität bei industriellen Geschwindigkeiten.
Spandex für Stretchstoffe einarbeiten
Spandex für Stretchstoffe einarbeiten
Kettenwirken ist die Haupttechnologie zur Herstellung von Stretchstoffen – Badebekleidung, Activewear, Shapewear und Kompressionsbekleidung. Spandexgarn wird über eine eigene Legeschiene unter kontrollierter Spannung zugeführt. Der Spandex wird zusammen mit Polyester- oder Nylon-Grundgarnen in die Maschenstruktur eingearbeitet. Das Legeschienenmuster bestimmt, ob der Spandex einseitige Dehnung (Kett- oder Schussrichtung) oder zweiseitige Dehnung (in beide Richtungen) ermöglicht. Ein typischer Badestoff enthält 78–82 % Nylon und 18–22 % Spandex und wird auf einer Karl-Mayer-Maschine kettengewirkt – dieselbe Stoffstruktur, die den modernen Wettkampf-Badeanzug ermöglichte.
Spacer-Gewebe für Polsterungen herstellen
Spacer-Gewebe für Polsterungen herstellen
Doppelnadelbarren-Raschelmaschinen können dreidimensionale Abstandsgewebe herstellen – zwei äußere Gewebelagen, die durch eine Schicht aus Monofilgarnen verbunden sind, die die Lagen auf Abstand halten und so eine komprimierbare, atmungsaktive Sandwichstruktur erzeugen. Die Dicke der Abstandsschicht kann 2–20 mm betragen. Diese Gewebe ersetzen Schaumstoffpolsterungen in Matratzen, Schuheinlagen, Autositzkissen und Sportpolstern, da sie atmungsaktiv sind (Luft zirkuliert durch die Abstandsschicht), waschbar, recycelbar (Einstoffpolymer) und ihre Elastizität über Millionen von Kompressionszyklen beibehalten.
Multiaxiale Gelege für Verbundwerkstoffe herstellen
Multiaxiale Gelege für Verbundwerkstoffe herstellen
Kettenwirkmaschinen, die für technische Textilien angepasst sind, können multiaxiale Gelege herstellen – Lagen gerader (ungekräuselter) Garne, die in Richtungen von 0°, 90°, +45° und -45° ausgerichtet sind und durch eine leichte Kettenwirkmasche zusammengehalten werden. Diese Gelege dienen als Verstärkung in faserverstärkten Verbundwerkstoffen für Windkraftanlagenflügel, Flugzeugstrukturen, Boote und Automobilkomponenten. Da die Verstärkungsfasern gerade bleiben (nicht gekräuselt wie bei Webgeweben), liefern multiaxiale Kettengelege bezogen auf das Flächengewicht höhere mechanische Eigenschaften als gewebte Verstärkungen. Die Garne können aus Glasfaser, Kohlenstofffaser oder Aramid (Kevlar) bestehen.
Kettenwirkware färben und veredeln
Kettenwirkware färben und veredeln
Kettenwirkware wird auf denselben Maschinen gefärbt und veredelt wie Webware – Jetfärbeapparate, Spannrahmen und Kalander. Kettenwirkware erfordert jedoch während der Nassbehandlung eine sorgfältige Spannungskontrolle, da sie deutlich dehnbarer ist als Webware und sich bei Überdehnung dauerhaft verziehen kann. Die Thermofixierung auf einem Spannrahmen bei 180–200 °C stabilisiert die Abmessungen von Polyester- und Nylon-Kettenwirkware. Bei gerauter Fleece-Ware (ein wichtiges Kettenwirkprodukt) wird die Oberfläche auf einer Rauhmaschine aufgerauht: rotierende, mit Drahtnadeln bespannte Walzen ziehen Faserschlingen an die Oberfläche und erzeugen so den weichen, isolierenden Flor von Fleece-Jacken und -Decken.
Die Wirtschaftlichkeit der Kettenwirkerei verstehen
Die Wirtschaftlichkeit der Kettenwirkerei verstehen
Der Geschwindigkeitsvorteil der Kettenwirkerei gegenüber anderen flächenbildenden Technologien ist beträchtlich. Eine einzelne Karl Mayer HKS 3-1 Tricot-Maschine, die mit 3.500 Maschenreihen pro Minute läuft und eine Feinheit von 28 Nadeln pro Zoll über 130 Zoll Breite aufweist, produziert etwa 500–600 Quadratmeter Stoff pro Stunde. Ein vergleichbarer Webstuhl (Greifer, 600 Schuss pro Minute, 130 Zoll breit) produziert etwa 40–60 Quadratmeter pro Stunde. Die Kettenwirkerei ist 10-mal schneller. Der Kompromiss liegt in der Flexibilität: Eine Änderung der Flächenstruktur erfordert den Wechsel der Kettbäume und die Neueinrichtung der Legeschienen – ein Vorgang, der Stunden bis Tage dauert, verglichen mit Minuten bei einer Maschenwaren-Rundstrickmaschine. Die Kettenwirkerei eignet sich hervorragend für die Großserienproduktion standardisierter Stoffe.
Die Stellung der Kettenwirkerei in der Textiltechnik verstehen
Die Stellung der Kettenwirkerei in der Textiltechnik verstehen
Die Kettenwirkerei nimmt eine einzigartige Position zwischen Weberei und Maschenware ein. Sie stellt Stoffe schneller her als beide, mit Eigenschaften, die beide nachahmen können – stabil und maßlich kontrolliert wie Gewebe, zugleich dehnbar und anschmiegsam wie Maschenware. Die Entwicklung der Technologie von der mechanischen Musterkontrolle (Kettenglieder) zur elektronischen Jacquard-Steuerung (Einzelnadelsteuerung) hat ihre Leistungsfähigkeit von einfacher Dessous-Tricot bis hin zu komplexen technischen Textilien für Verbundwerkstoffe in der Luft- und Raumfahrt erweitert. Karl Mayer, der dominierende Hersteller, treibt Geschwindigkeiten und Fähigkeiten weiter voran – neuere Maschinen integrieren maschinenseitige Qualitätsüberwachung, vorausschauende Wartung und digitales Mustердesign. Die Kettenwirkerei repräsentiert die größte Annäherung der Textilindustrie an die kontinuierliche Prozessfertigung – eine unablässige Optimierung des Maschenbildungsprinzips, das den Textilmaschinenbau seit William Lees Strickrahmen von 1589 vorangetrieben hat.
Materialien verbundener Blueprints
The Rapier Loom — Shuttleless Weaving That Ended 200 Years of Shuttle Technology
von Tex
Textil & Leder
Knitting a Flat Swatch on Two Needles — The Knit Stitch and Garter Stitch
von Tex
Textil & Leder
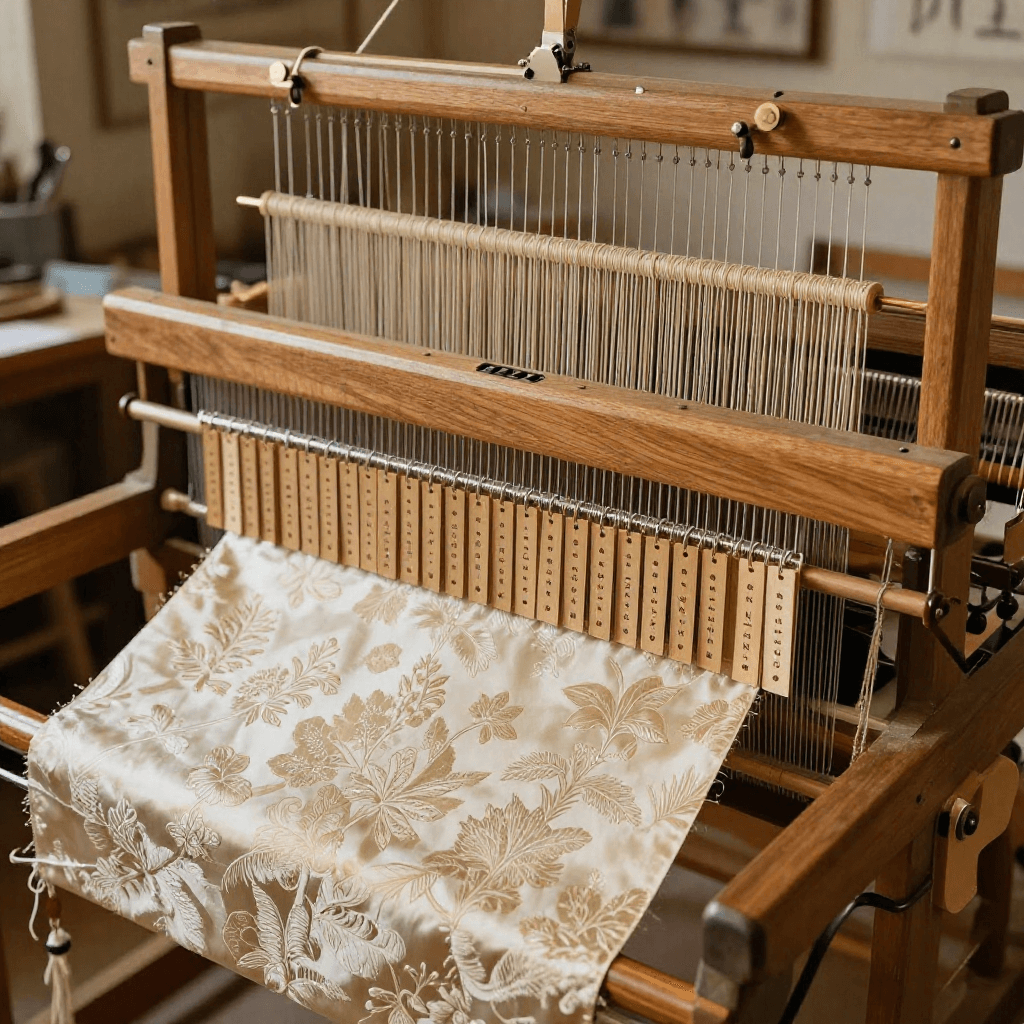
The Jacquard Mechanism — Punch Card Programmable Pattern Weaving
von Tex
Textil & Leder
Dieser Bauplan stellt her
Verwandte Blueprints
Diese Blueprints teilen Wissen — Techniken, Materialien oder Prinzipien
CC0 Gemeinfrei
Dieser Blueprint ist unter CC0 veröffentlicht. Sie dürfen dieses Werk für jeden Zweck frei kopieren, ändern, verbreiten und verwenden, ohne um Erlaubnis zu fragen.
Unterstützen Sie den Maker, indem Sie Produkte über seinen Blueprint kaufen, wo er eine Maker-Provision von Anbietern festgelegt, verdient. Oder erstellen Sie eine neue Iteration dieses Blueprints und verbinden Sie ihn in Ihrem eigenen Blueprint, um Einnahmen zu teilen.