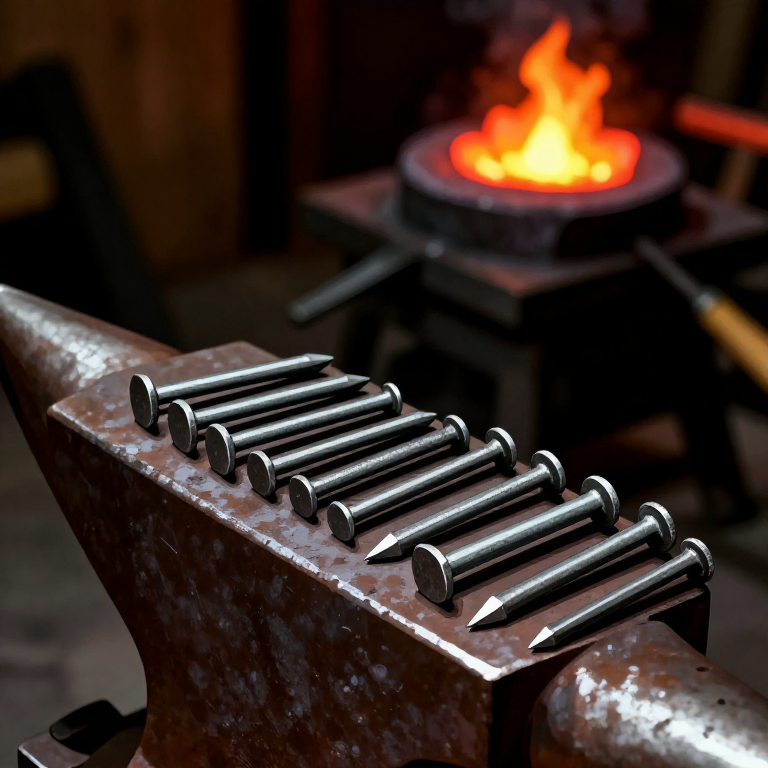

Clavo de hierro griego — Forjado de clavos de hierro forjado
Instrucciones
Calentar la barra de hierro en la fragua
Calentar la barra de hierro en la fragua
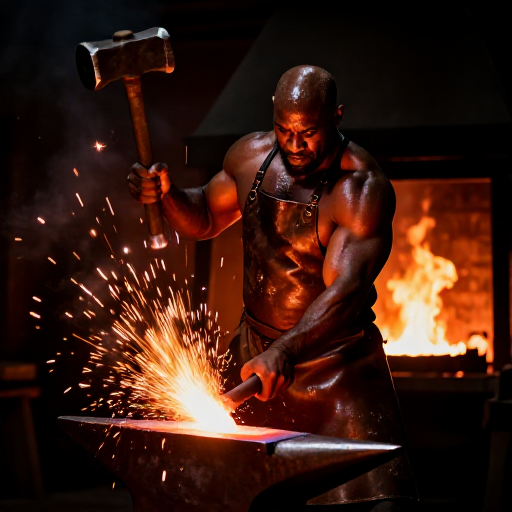
Coloque el extremo de una barra de hierro forjado o de acero dulce en la fragua y caliente hasta alcanzar un color naranja amarillento brillante, aproximadamente entre 900 y 1050 grados Celsius. A esta temperatura, el hierro se vuelve muy plástico y puede darse forma con golpes de martillo relativamente suaves. El hierro debe trabajarse en caliente: a diferencia del bronce, que puede martillarse en frío y recocerse, el hierro a temperatura ambiente es demasiado duro y quebradizo para un moldeado eficiente. La adopción griega de la tecnología del hierro (comenzando hacia 1050-900 BCE) representó un cambio tecnológico importante, ya que el mineral de hierro es mucho más abundante que el cobre y el estaño, pero requiere temperaturas de horno más altas y técnicas de fundición más sofisticadas. El hierro griego temprano se producía en pequeños hornos de reducción directa (bloomery), que generaban masas esponjosas de hierro forjado mezcladas con escoria.
Materiales para este paso:
 Chapa de acero dulce50-60 cm cm
 Carbón vegetal triturado3-5 kg kg
Herramientas necesarias:
 Fragua
 Yunque
 Martillo de forja
 Tenazas de fragua
 Clavera
 Práctica de genética de poblaciones de Hardy-Weinberg
Estirar y ahusar el vástago del clavo
Estirar y ahusar el vástago del clavo
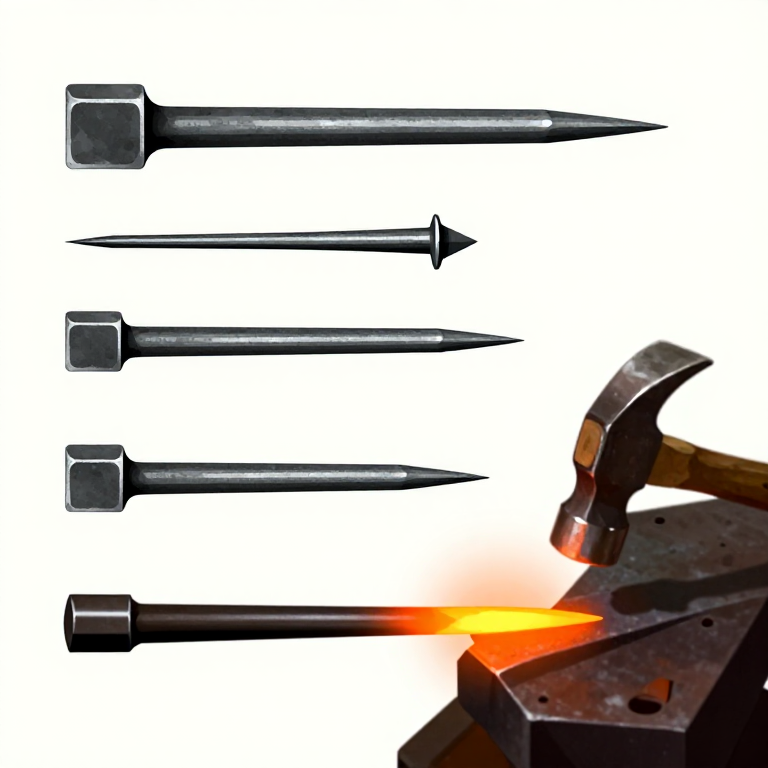
Saque la varilla incandescente de la fragua con tenazas y colóquela sobre el yunque. Martille la sección calentada para estirarla (alargarla) mientras la afina hasta formar una punta. Trabaje primero en dos caras opuestas, luego gire 90 grados y afine las otras dos caras, creando un ahusado de sección cuadrada. El vástago del clavo terminado debe ahusarse uniformemente desde aproximadamente 6 mm de lado cuadrado en el extremo de la cabeza hasta una punta afilada a lo largo de 4-8 cm, según el tamaño de clavo deseado. Trabaje rápidamente mientras el hierro está caliente: dispone de aproximadamente 30-60 segundos de tiempo de trabajo antes de que el metal se enfríe por debajo de la temperatura de forjado y deba recalentarse. Devuelva la varilla a la fragua según sea necesario.
Corta el clavo de la varilla
Corta el clavo de la varilla
Recalienta el hierro y coloca la varilla sobre el hardy (una herramienta de corte que se introduce en el orificio hardy del yunque) en el punto donde quieras separar el clavo de la varilla madre, dejando aproximadamente 5-8 mm de material adicional por encima del corte para formar la cabeza. Golpea la varilla contra el filo del hardy para cortar aproximadamente tres cuartas partes del grosor y luego rompe el clavo al doblarlo. Como alternativa, usa un cincel de corte en caliente sujeto contra la varilla mientras un ayudante golpea. El corte debe ser limpio y estar posicionado de modo que el muñón restante por encima de la caña sea suficiente para recalcar (ensanchar) y formar una cabeza de clavo.
Forme la cabeza del clavo
Forme la cabeza del clavo
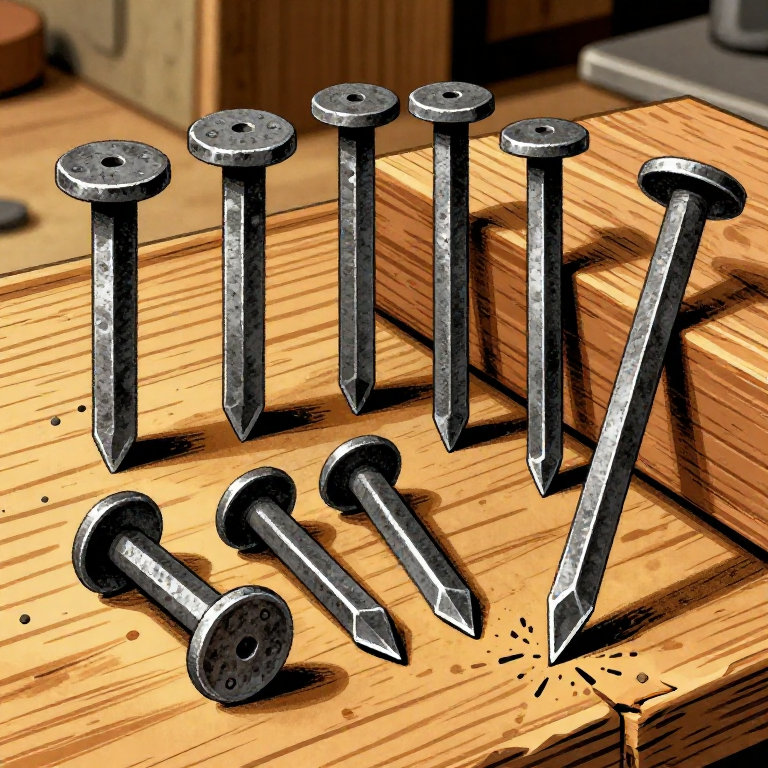
Recaliente solo el extremo de la cabeza del clavo hasta el calor amarillo. Inserte el clavo con la punta primero a través del orificio cónico de una matriz para cabezas de clavo (una placa metálica gruesa con un orificio avellanado que sostiene el clavo mientras se forma la cabeza). El vástago debe sobresalir por el orificio, con solo el material de la cabeza visible por encima. Golpee firmemente el muñón que sobresale con la cara plana del martillo para recalcarlo (ensancharlo) hacia afuera, formando una cabeza plana, redonda o cuadrada. Esto se denomina formado de cabeza. Pueden requerirse dos o tres calentamientos para formar una cabeza bien conformada. La cabeza debe ser más ancha que el vástago al menos 3-4 mm por todos los lados para proporcionar capacidad de sujeción al clavarse en madera. Los clavos de cabeza de rosa (con una cabeza ligeramente abombada y facetada) fueron la forma histórica más común.
Templar y probar el clavo terminado
Templar y probar el clavo terminado
Una vez formada la cabeza, enfría el clavo en agua para enfriarlo. Los clavos de hierro forjado no necesitan tratamiento térmico como las herramientas de acero: el bajo contenido de carbono del hierro forjado significa que no se endurece significativamente al templarse. El clavo terminado debe tener un vástago recto y de conicidad uniforme, con una punta afilada y una cabeza plana y bien formada. Pruébalo clavándolo en una pieza de madera blanda: debe entrar recto sin doblarse, y la cabeza debe quedar al ras o ligeramente por debajo de la superficie de la madera. Un herrero experto puede producir entre 200 y 400 clavos al día. Los clavos forjados a mano eran un bien de importancia crítica en el mundo antiguo; solo la construcción naval consumía cantidades enormes. La trirreme ateniense (buque de guerra) requería miles de clavos y pernos de bronce y hierro para fijar el forro del casco, y los arsenales navales mantenían grandes reservas de clavos como materiales estratégicos.
Materiales
3- 50-60 cm cmMarcador de posición
- 3-5 kg kgMarcador de posición
- 50-60 cm piezaMarcador de posición
Herramientas requeridas
8- Marcador de posición
- Marcador de posición
- Marcador de posición
- Marcador de posición
- Marcador de posición
- Marcador de posición
- Marcador de posición
- Marcador de posición
CC0 Dominio público
Este Blueprint se publica bajo CC0. Eres libre de copiar, modificar, distribuir y usar este trabajo para cualquier propósito, sin pedir permiso.
Apoya al Maker comprando productos a través de su Blueprint, donde gana una Comisión del Maker establecida por los vendedores, o crea una nueva iteración de este Blueprint e inclúyela como conexión en tu propio Blueprint para compartir ingresos.