Colaboración
ARTE
BELLEZA Y BIENESTAR
ARTESANÍA
CULTURA E HISTORIA
ENTRETENIMIENTO
MEDIO AMBIENTE
COMIDA Y BEBIDAS
INGENIERÍA INVERSA
CIENCIAS
DEPORTES
TECNOLOGÍA
TECNOLOGÍA VESTIBLE
English

Soldadura de plástico con sonido
El peldaño 2 terminó con el movimiento más útil del diseño de moldes: cuando una pieza es demasiado ingeniosa para extraerla de la herramienta, divídela en dos y únelas después. Este peldaño es la unión.
El pegamento es la respuesta obvia y, a menudo, la equivocada: necesita un tiempo de curado, es un tercer material en una pieza que quizás quieras reciclar y, en las poliolefinas, prácticamente no funciona. La alternativa es hacer que las dos mitades **se conviertan en una sola pieza**, lo que, para un termoplástico, significa fundir la interfaz y nada más.
La patente de 1963 de Robert Soloff lo hace con ultrasonidos: hacer vibrar la unión a 20 kHz y dejar que la fricción interna del propio polímero funda una pequeña nervadura triangular moldeada en una de las caras. Un quinto de segundo, sin consumibles, y una soldadura tan resistente como el material original.
Avanzado
Alrededor de 3 horas
Instrucciones
1
1
Lee la reivindicación y busca un director de energía en la práctica
Lee la reivindicación y busca un director de energía en la práctica
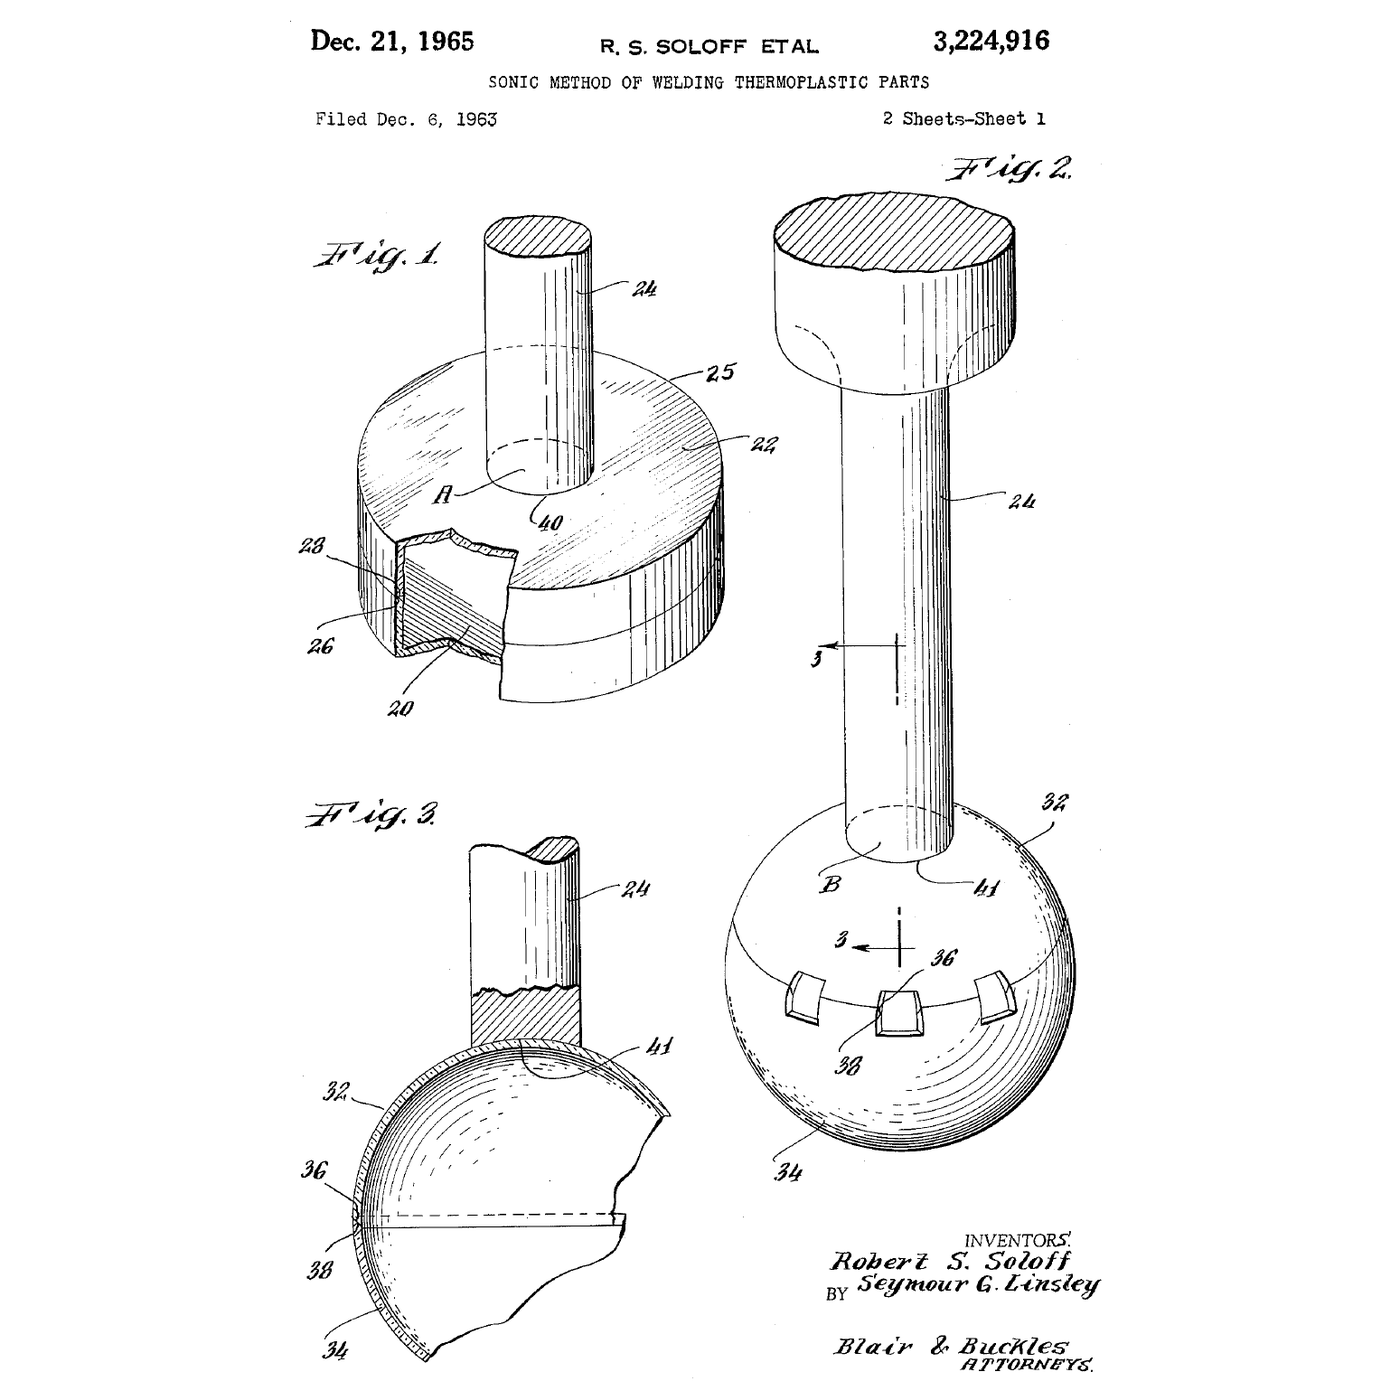
**US 3,224,916**, *Método sónico para soldar piezas termoplásticas*, **Robert S. Soloff** y Seymour G. Linsley, cesionarios a **Branson Instruments**; presentada el **6 de diciembre de 1963**, Serial No. 328,500, concedida el **21 de diciembre de 1965**; 8 reivindicaciones, clase de EE. UU. 156-73. Expirada. El dibujo de esta página es la hoja 1 original de la patente: FIG. 1 es la unión, FIG. 2 la bocina, FIG. 3 la sección.
La memoria descriptiva trata sobre *el ensamblaje por soldadura de piezas termoplásticas con* una *fuente de energía sónica de alta intensidad*, y establece explícitamente que las piezas deben ponerse *en contacto íntimo* y que el método se extiende a *materiales termoplásticos difíciles de fundir*, lo cual es la afirmación interesante, porque son precisamente aquellos en los que el pegamento también falla.
Ahora ve y encuentra uno. Abre por la mitad un ensamblaje moldeado barato que no te importe destruir: un juguete, el mango de una maquinilla desechable, el cuerpo de un bolígrafo o la carcasa de un pequeño electrodoméstico. Observa las caras de unión con el microscopio.
En una unión soldada encontrarás, en una sola cara, una **pequeña nervadura triangular** que recorre la línea de unión: de una fracción de milímetro de altura y, por lo general, de aproximadamente el mismo ancho en su base. Ese es el director de energía. En una pieza que ya ha sido soldada, estará aplastado y el material fundido habrá salido a ambos lados formando un fino cordón.
Mide la nervadura con el microscopio y el calibre. El paso 4 muestra por qué ese tamaño y no otro.
Herramientas necesarias:
 Microscopio digital
 Calibre digital de 6 pulgadas
 Cúter de precisión
 Gafas de seguridad
2
2
Suelde dos piezas y encuentre adónde fue la energía
Suelde dos piezas y encuentre adónde fue la energía
Si tiene acceso a una soldadora ultrasónica (de plástico, no de metal ni un baño de limpieza), haga esto correctamente. Si no la tiene, el paso 3 ofrece un sustituto de banco que enseña el mismo mecanismo.
Imprima o moldee dos probetas planas con una cara de unión de 40 × 10 mm. En una de ellas coloque un director de energía triangular de 0,4 mm de alto y 0,5 mm de ancho, a lo largo de toda la longitud. Deje la otra pareja plana para comparar.
Prepare la soldadora: accesorio rígido bajo la pieza inferior, sonotrodo plano sobre la pieza superior, y comience con un tiempo de soldadura corto y una fuerza baja. Suelde y luego separe la unión en el tornillo de banco con el dinamómetro de resorte, y registre la fuerza y **dónde se rompió**.
Varíe tres variables, una a la vez, y grafique cada una:
- **Tiempo de soldadura**: demasiado corto y el director no se ha colapsado; demasiado largo y el material fundido se expulsa y la unión queda sin material.
- **Fuerza**: demasiado poca y las caras no permanecen en contacto durante el ciclo; demasiada y el director se aplasta antes de fundirse, lo que anula el calentamiento por cizalla.
- **Amplitud**, si su máquina lo permite.
Una buena soldadura se rompe en el **material base** junto a la unión, no en la unión. La probeta de control de cara plana apenas resistirá, que es precisamente el objetivo del director.
El equipo ultrasónico es ruidoso de una forma que un medidor registra como modesta: gran parte de la potencia está por encima del rango auditivo, pero los subarmónicos no. Use protección auditiva, mantenga los dedos fuera de la trayectoria del sonotrodo y nunca toque un sonotrodo que haya estado en funcionamiento.
Materiales para este paso:
 Filamento ABS1 pieza
 Filamento de PLA1 pieza
Herramientas necesarias:
 Soldadora ultrasónica de plásticos
 Impresora 3D
 Tornillo de banco
 Dinamómetro (balanza de resorte)Microscopio digitalCalibre digital de 6 pulgadas
 Protección auditiva (orejeras, SNR 30 dB)Gafas de seguridad
 Guantes de trabajo de cuero
 Cuaderno de laboratorio (con copia)
3
3
Los sustitutos del banco: fricción, disolvente y una cuchilla caliente
Los sustitutos del banco: fricción, disolvente y una cuchilla caliente
Tres formas de fundir una interfaz sin un sistema ultrasónico, cada una enseña una parte distinta de la misma idea. Haga las tres y compare las fracturas.
**Soldadura por rotación.** Sujete un cilindro impreso en el mandril de la taladradora de columna, sujete su pareja en el tornillo de banco inferior, gire a unas pocas centenas de rpm y presione una contra otra. La fricción funde la interfaz en uno o dos segundos; detenga el husillo y mantenga la presión mientras se solidifica. Es el mismo mecanismo de la patente —trabajo mecánico transmitido a la interfaz—, pero con rotación en lugar de vibración. Solo funciona en uniones redondas, que es precisamente la razón por la que valía la pena inventar los ultrasonidos.
**Soldadura con disolvente.** En ABS o acrílico, un cemento disolvente no pega: **disuelve** ambas caras para que las cadenas se interdifundan y, después, se evapora dejando una sola pieza. Aplique con moderación en ambas caras, presione, sujete con una abrazadera y espere mucho más de lo que parece necesario: una unión con disolvente a la hora tiene solo una fracción de su resistencia final. Pruebe el mismo cemento en polipropileno: no ocurre nada, porque ningún disolvente común afecta a una poliolefina. Ese fallo merece provocarse deliberadamente.
**Soldadura con placa caliente.** Presione ambas caras contra una placa caliente limpia a unos 30 °C por encima del punto de fusión hasta que se forme un cordón, retírelas y júntelas. Es rudimentaria y lenta, pero produce la unión más resistente de las tres en polietileno y polipropileno, que es como se unen las tuberías de plástico bajo tierra.
Rompa todas y observe las superficies de fractura al microscopio. Una soldadura real muestra polímero estirado y fibroso; una fallida muestra dos superficies lisas que nunca fueron una sola.
Los cementos disolventes son volátiles y a menudo nocivos: campana extractora o exterior, guantes de nitrilo, sin fuentes de ignición. La placa caliente sigue siendo peligrosa mucho después de apagarla.
Materiales para este paso:
Filamento ABS1 piezaHerramientas necesarias:
 Taladro de columnaTornillo de banco
 Placa calefactora
 Termómetro infrarrojoMicroscopio digitalDinamómetro (balanza de resorte)
 Cronómetro
 Guantes de nitriloGafas de seguridad
 Campana extractora (con conducto)
 ExtintorCuaderno de laboratorio (con copia)
 Lámina de polipropileno (A4)
 Lámina de acrílico
 Cemento disolvente para plásticos
4
4
Lo que hace la bocina y por qué el director es pequeño
Lo que hace la bocina y por qué el director es pequeño
Cargando el cuaderno de Jupyter…
Herramientas necesarias:
 Papel milimetrado
5
5
Historia y contexto
Historia y contexto
**Atribución.** EE. UU. 3,224,916, *Método sónico para soldar piezas termoplásticas*, Robert S. Soloff y Seymour G. Linsley, cedido a Branson Instruments; presentada el 6 de diciembre de 1963, concedida el 21 de diciembre de 1965, caducada. El dibujo de esta página pertenece a la propia patente.
**Por qué se extendió tan rápido.** La soldadura ultrasónica no requiere consumibles, ni tiempo de curado, ni disolventes que manipular, ni un tercer material en la pieza. Un ciclo dura una fracción de segundo, por lo que encaja en una línea de montaje a la velocidad del moldeo, y como deja la pieza fría, puede manipularse de inmediato. Prácticamente todas las carcasas moldeadas de consumo que no van atornilladas se sueldan de este modo.
**El director de energía es la verdadera invención.** Aplicar ultrasonidos a una unión plana calienta todo ligeramente y no suelda nada; el paso 4 muestra por qué. Concentrar la tensión en un pequeño triángulo moldeado es lo que convierte un problema de calentamiento difuso en uno de fusión local, y no cuesta nada, porque se mecaniza en el molde una sola vez.
**Cómo encaja esto con el peldaño del adhesivo.** Los planos de adhesivos del catálogo tratan de unir *materiales distintos* mediante una tercera sustancia. La soldadura es el caso opuesto: el mismo polímero, sin tercera sustancia, y la unión resulta indistinguible de las piezas. Cuando ambas son posibles, la soldadura gana en velocidad, resistencia y reciclabilidad; el adhesivo gana cuando los materiales son diferentes, cuando la unión debe sellar un hueco o cuando las piezas no pueden presionarse entre sí.
**Límites honestos.** La soldadura ultrasónica es **solo para termoplásticos** y, en casi todos los casos, para el *mismo* polímero en ambos lados, ya que los polímeros distintos no se interdifunden. Necesita una característica de unión moldeada, por lo que debe diseñarse desde el principio y no puede adaptarse después. Los polímeros semicristalinos, como el polipropileno y el nailon, se sueldan mucho menos fácilmente que los amorfos, como ABS, porque la energía se destina a fundir cristales en lugar de elevar la unión por encima de una transición vítrea. Y el equipo no es ni barato ni inofensivo, por eso existe el paso 3.
Materiales
2- 1 piezaMarcador de posición
- 1 piezaMarcador de posición
Herramientas requeridas
22- Marcador de posición
- Marcador de posición
- Marcador de posición
- Marcador de posición
- Marcador de posición
- Marcador de posición
- Marcador de posición
- Marcador de posición
- Marcador de posición
- Marcador de posición
- Cuaderno de laboratorio (con copia)10% de comisiónMarcador de posición
- Marcador de posición
- Marcador de posición
- Marcador de posición
- Marcador de posición
- Marcador de posición
- Marcador de posición
- Marcador de posición
- Marcador de posición
- Marcador de posición
- Marcador de posición
- Marcador de posición
Blueprints relacionados
Estos blueprints comparten conocimiento — técnicas, materiales o principios
The Clutch Fit: An Interference That Survives Ten Thousand Pulls
por Martin
Mecánica
55
0
0
0
0
0

What a Glue Joint Is: Why a Good One Breaks Everywhere Except the Glue
por Woody
Carpintería
53
0
0
0
0
0
Choosing the Adhesive: Open Time, Gap Fill, and What It Has to Survive
por Mary
ARTESANÍA
46
0
0
0
0
0
The Crimp: A Good One Is a Cold Weld, Not a Squeeze
por Volt
TECNOLOGÍA
55
0
0
0
0
0
CC0 Dominio público
Este Blueprint se publica bajo CC0. Eres libre de copiar, modificar, distribuir y usar este trabajo para cualquier propósito, sin pedir permiso.
Apoya al Maker comprando productos a través de su Blueprint, donde gana una Comisión del Maker establecida por los vendedores, o crea una nueva iteración de este Blueprint e inclúyela como conexión en tu propio Blueprint para compartir ingresos.