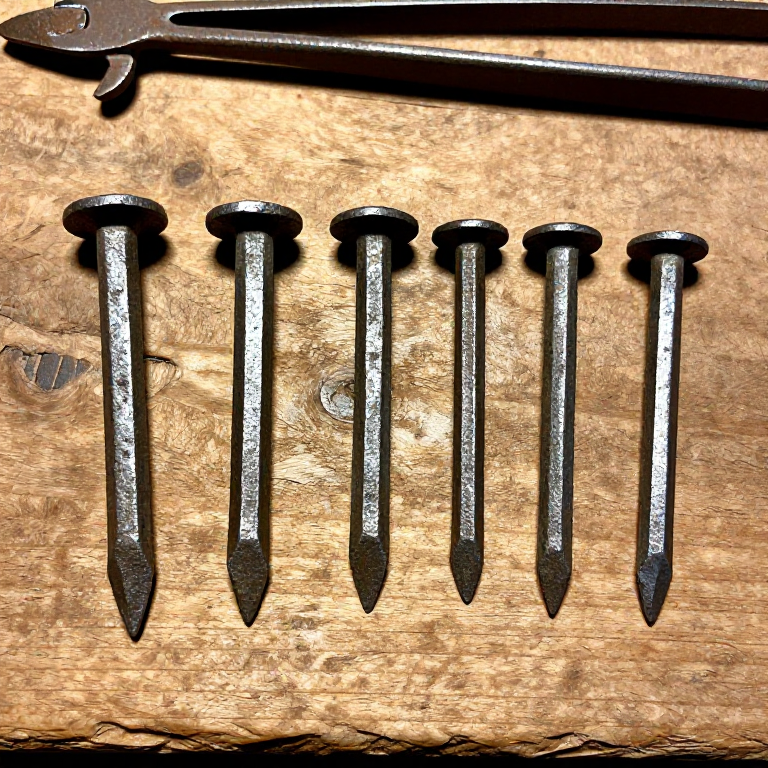

Forjado de clavos romanos de hierro de caña cuadrada: sujetador romano esencial
Instrucciones
Afinar la punta del clavo
Afinar la punta del clavo
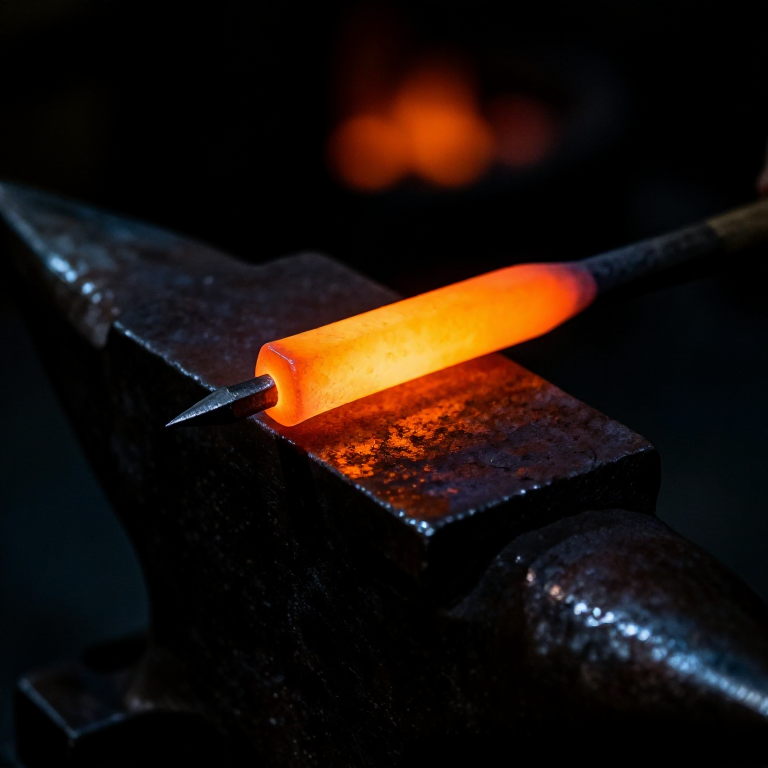
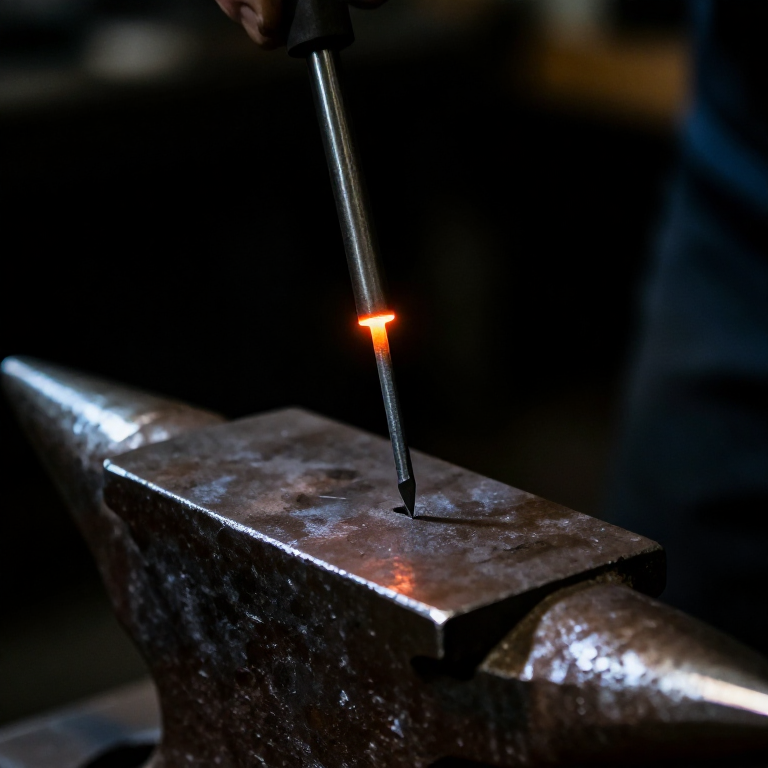
Caliente el extremo de una barra de hierro cuadrada hasta un naranja brillante (aproximadamente 1000 °C) en la forja. Coloque el extremo calentado sobre la cara del yunque y martillee un ahusamiento de cuatro caras a lo largo de los últimos 4 a 6 cm, girando la barra 90 grados entre cada serie de golpes para mantener la sección transversal cuadrada. El ahusamiento debe terminar en una punta roma: los clavos romanos no eran puntiagudos como agujas, sino que tenían una punta piramidal robusta que separaba las fibras de la madera en lugar de cortarlas, lo que reducía la tendencia a partir la madera. Trabaje rápidamente mientras el hierro esté caliente, devolviéndolo a la forja si baja de un rojo opaco. El ahusamiento terminado debe pasar suavemente desde el vástago de espesor completo hasta la punta, sin hombros abruptos ni juntas frías.
Materiales para este paso:
 Alambre de acero30 cm per nail cm
Herramientas necesarias:
 Fragua
 Yunque
 Martillo de forja
 Tenazas de fragua
 Clavera
 Práctica de genética de poblaciones de Hardy-Weinberg
Corte el clavo a la longitud
Corte el clavo a la longitud
Determine la longitud deseada del clavo: los clavos romanos de construcción comunes medían aproximadamente entre 7 y 12 cm de largo. Mida desde la punta del ahusado y marque el punto de corte haciendo una muesca en la varilla con el cortafrío (un cincel colocado en el orificio del cortafrío del yunque). Caliente el área de corte hasta un naranja brillante y coloque la muesca sobre el borde del cortafrío. Golpee la varilla por encima de la muesca con el martillo para cortar aproximadamente tres cuartos del grosor, luego doble el clavo para separarlo de la varilla madre con un giro. El resto de metal en el extremo cortado se incorporará a la cabeza del clavo en el siguiente paso. Deje este extremo ligeramente sobresaliente: aproximadamente 5 a 8 mm de longitud extra más allá del vástago previsto, para proporcionar material para formar la cabeza.
Recalcar y formar la cabeza
Recalcar y formar la cabeza
Caliente el extremo cortado del clavo hasta que adquiera un naranja brillante. Introduzca el clavo con la punta primero a través del orificio cónico de una placa de cabeza de clavos (una placa de acero gruesa con un orificio que coincida con el tamaño del vástago del clavo, colocada sobre el orificio del pritchel o sujeta en un tornillo de banco). El vástago debe atravesarla hasta que solo sobresalgan de 5 a 8 mm por encima de la placa de cabeza. Golpee el extremo que sobresale con la cara del martillo para recalcar (ensanchar) el metal hacia afuera, formando una cabeza circular plana. Gire ligeramente el clavo entre golpes para mantener la cabeza simétrica. Entre tres y cinco golpes firmes suelen ser suficientes para formar una cabeza de aproximadamente el doble del ancho del vástago en diámetro. Saque el clavo de la placa de cabeza golpeándolo desde abajo con un punzón a través del orificio del pritchel.
Enderezar e inspeccionar
Enderezar e inspeccionar
Mientras el clavo todavía esté caliente, colócalo sobre la cara del yunque y comprueba que esté recto haciéndolo rodar: un clavo recto rodará con suavidad sin tambalearse. Corrige cualquier curvatura colocando el lado cóncavo hacia abajo sobre el yunque y golpeando el punto alto con golpes ligeros de martillo. Inspecciona la cabeza en busca de grietas: si el metal estaba demasiado frío al formar la cabeza, es posible que se haya agrietado alrededor del borde. Una cabeza agrietada significa que el clavo debe reforjarse. Comprueba que la punta cónica esté centrada y que la punta esté alineada con el eje del vástago. Un clavo bien hecho debe mantenerse erguido sobre su cabeza sin volcarse. Un herrero experto de la época romana podía producir varios cientos de clavos al día usando este método.
Templar y terminar un lote
Templar y terminar un lote
Templa el clavo terminado en agua para enfriarlo y poder manipularlo. Los clavos de acero dulce y de hierro forjado no requieren tratamiento térmico: no se endurecen como el acero para herramientas. Cepilla con alambre o lima ligeramente cualquier escoria pesada de la superficie si lo deseas, aunque los clavos romanos solían usarse tal como salían de la forja, con su capa de óxido negro intacta, lo que en realidad proporciona cierta resistencia a la corrosión. Repite el proceso para forjar un lote de clavos. Para mayor eficiencia, muchos herreros afilaban varias barras en sucesión y luego las cortaban y les formaban la cabeza en una segunda pasada, manteniendo un ritmo con la fragua. El tesoro de Inchtuthil demuestra la asombrosa escala de la producción de clavos romanos: los clavos fueron enterrados para negárselos al enemigo, ya que el hierro era un material estratégico en la cadena de suministro militar romana.
Materiales
2- 30 cm per nail cmMarcador de posición
- 30 cm per nail piezaMarcador de posición
Herramientas requeridas
9- Marcador de posición
- Marcador de posición
- Marcador de posición
- Marcador de posición
- Marcador de posición
- Marcador de posición
- Marcador de posición
- Marcador de posición
- Marcador de posición
Este plano hace

CC0 Dominio público
Este Blueprint se publica bajo CC0. Eres libre de copiar, modificar, distribuir y usar este trabajo para cualquier propósito, sin pedir permiso.
Apoya al Maker comprando productos a través de su Blueprint, donde gana una Comisión del Maker establecida por los vendedores, o crea una nueva iteración de este Blueprint e inclúyela como conexión en tu propio Blueprint para compartir ingresos.