Colaboración
ARTE
BELLEZA Y BIENESTAR
ARTESANÍA
CULTURA E HISTORIA
ENTRETENIMIENTO
MEDIO AMBIENTE
COMIDA Y BEBIDAS
INGENIERÍA INVERSA
CIENCIAS
DEPORTES
TECNOLOGÍA
TECNOLOGÍA VESTIBLE
Traducido


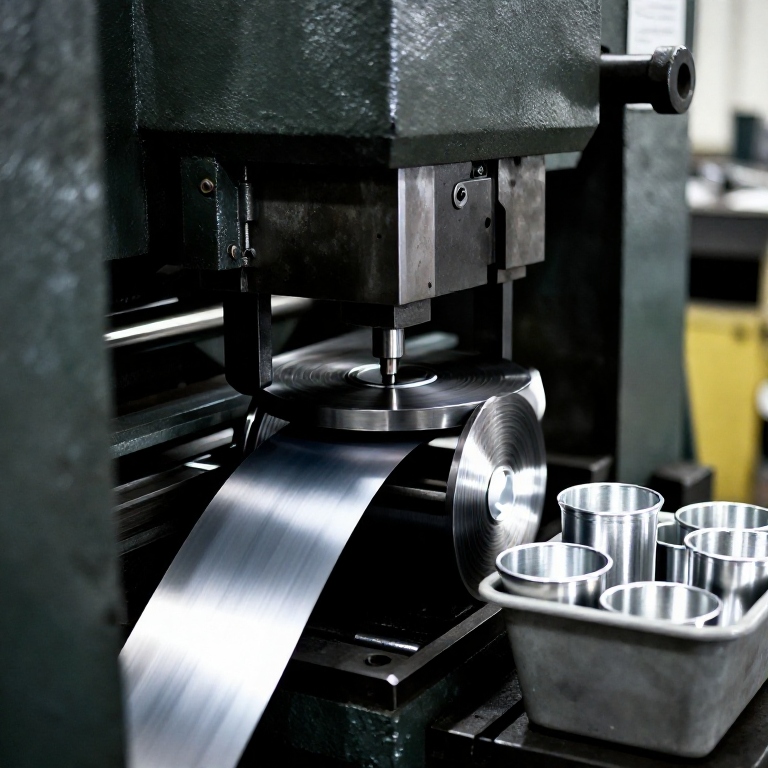
Estampado de chapa metálica: piezas en bruto, latas embutidas y arandelas
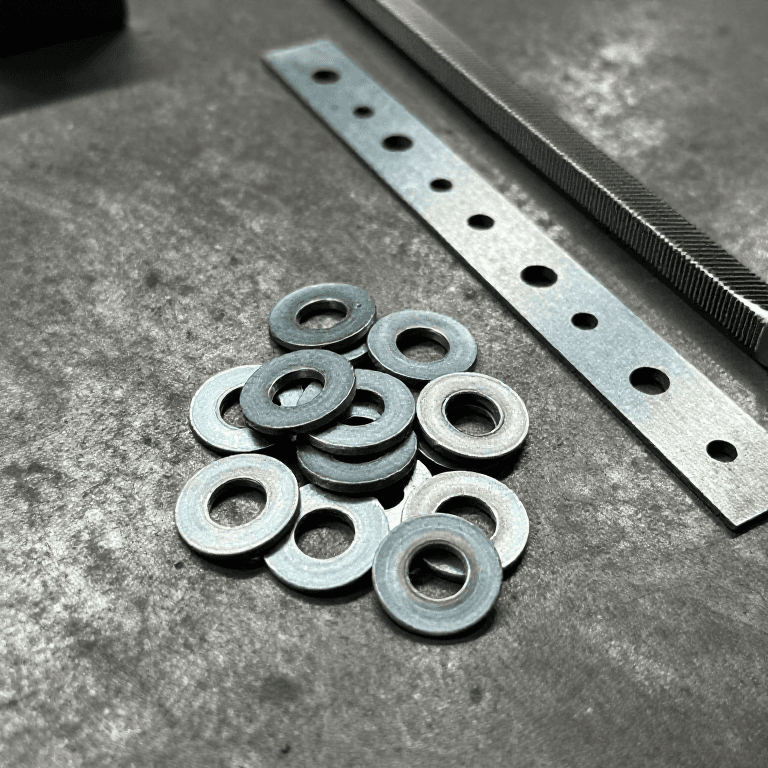
El estampado convierte la bobina en piezas a velocidad de prensa. La bobina se desenrolla, se endereza y se alimenta a una prensa cuyo troquel la corta y le da forma: el corte en blanco delimita el contorno, el punzonado perfora orificios, el doblado da forma, y el embutido transforma una pieza plana en una copa. Una arandela es una pieza en bruto con un orificio central. Una lata de bebida es una pieza en bruto troquelada a partir de lámina de aluminio laminada en frío y rígida (normalmente aleación 3104-H19 o 3004-H19), embutida en una copa de unas tres pulgadas de diámetro, y luego empujada a través de anillos de planchado que estiran y adelgazan la pared. Su tapa se estampa por separado a partir de bobina de aleación 5182-H48; una prensa de conversión forma el botón del remache, marca la línea de apertura y coloca la lengüeta.
Avanzado
Segundos por pieza (industrial)
Instrucciones
1
1
Desenrollar y enderezar
Desenrollar y enderezar
La bobina se coloca en un desenrollador y se alimenta a través de rodillos de enderezado hacia la prensa.
Materiales para este paso:
 Bobina de aluminio100 kg
 Bobina de acero100 kg
2
2
Punzonar y perforar
Punzonar y perforar
En un troquel progresivo, cada carrera de la prensa avanza la tira una estación: en una estación se perforan los agujeros y en la siguiente se trocela el contorno. Las arandelas de acero se fabrican de esta manera.
Herramientas necesarias:
 Prensa de estampación
 Matriz progresiva
3
3
Embutir vasos
Embutir vasos
Para latas, los discos redondos de aluminio se embuten formando vasos poco profundos.
Herramientas necesarias:
Prensa de estampaciónMatriz progresiva4
4
Redibujar y planchar
Redibujar y planchar
Cada vaso se empuja a través de anillos de planchado que alargan y adelgazan la pared; la cúpula de la base se forma al mismo tiempo.
Herramientas necesarias:
Prensa de estampación5
5
Recorte, cuello y reborde
Recorte, cuello y reborde
La parte superior irregular se recorta y el extremo abierto se estrecha en forma de cuello y se reborda para alojar la tapa.
Herramientas necesarias:
Prensa de estampación6
6
Estampar los extremos
Estampar los extremos
Las carcasas se estampan a partir de bobina de material para extremos; una prensa de conversión forma el botón de remache, marca la abertura y ajusta una lengüeta formada a partir de una tira independiente.
Herramientas necesarias:
Prensa de estampaciónMatriz progresiva7
7
Inspeccionar
Inspeccionar
Las piezas se miden según el plano; las latas se revisan para comprobar el grosor de las paredes y la existencia de fugas.
Herramientas necesarias:
 Calibre digital de 6 pulgadas
Materiales
2- 100 kgMarcador de posición
- 100 kgMarcador de posición
Este plano hace

Blueprints relacionados
Estos blueprints comparten conocimiento — técnicas, materiales o principios

CC0 Dominio público
Este Blueprint se publica bajo CC0. Eres libre de copiar, modificar, distribuir y usar este trabajo para cualquier propósito, sin pedir permiso.
Apoya al Maker comprando productos a través de su Blueprint, donde gana una Comisión del Maker establecida por los vendedores, o crea una nueva iteración de este Blueprint e inclúyela como conexión en tu propio Blueprint para compartir ingresos.