
Colaboración
ARTE
BELLEZA Y BIENESTAR
ARTESANÍA
CULTURA E HISTORIA
ENTRETENIMIENTO
MEDIO AMBIENTE
COMIDA Y BEBIDAS
INGENIERÍA INVERSA
CIENCIAS
DEPORTES
TECNOLOGÍA
TECNOLOGÍA VESTIBLE
Juego de jeringas de plástico: cilindro moldeado y émbolo de polietileno blando
English
Emma

Creado por

Emma

26. octubre 2026SE
13
0
0
0
0

Juego de jeringas de plástico: cilindro moldeado y émbolo de polietileno blando

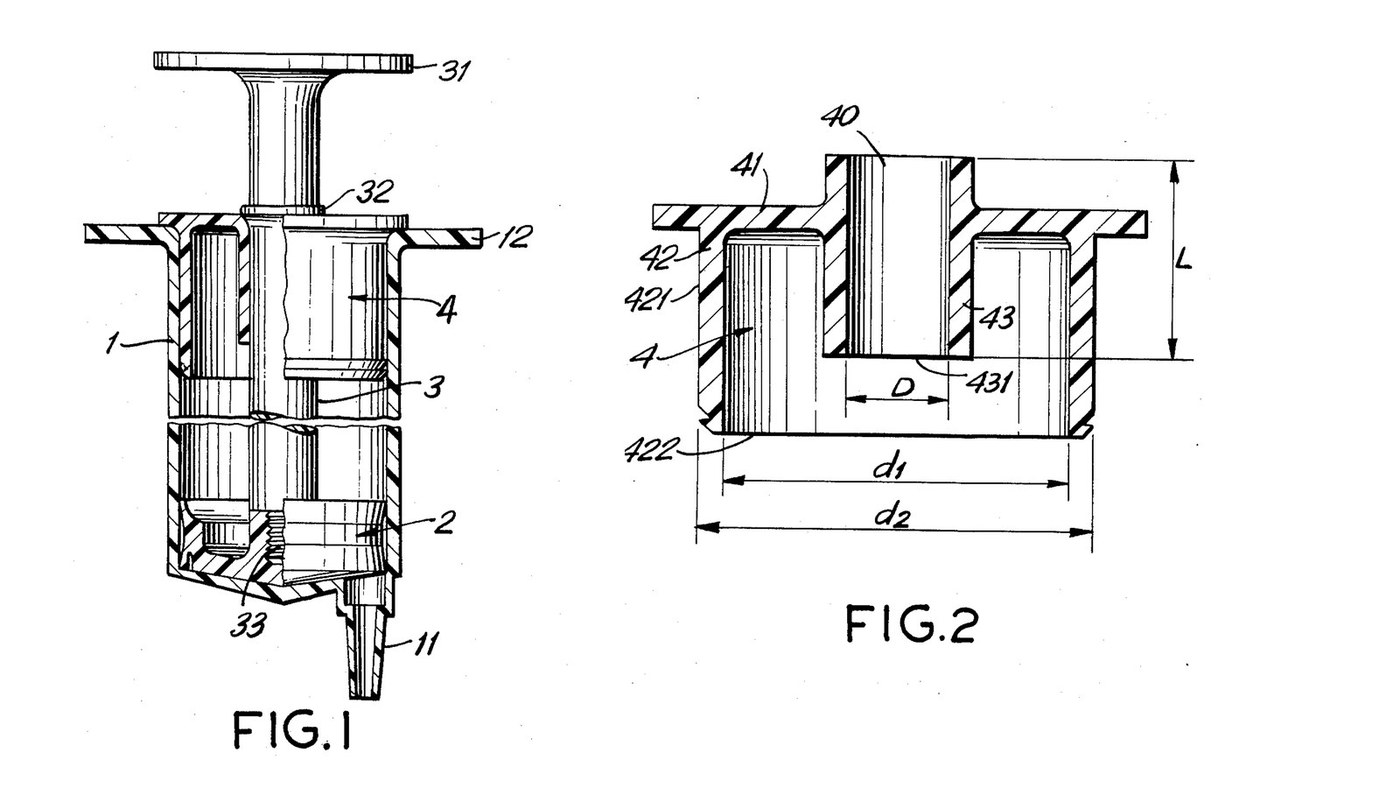
Cuatro piezas moldeadas forman una jeringa de plástico sin sello de goma y sin grasa: un cilindro rígido con boquilla cónica, un émbolo en forma de campana cuyos labios finos de polietileno sellan contra la pared, un vástago de émbolo delgado y una tapa cuya manga larga guía el vástago para que no pueda doblarse ni inclinar el émbolo (Adorján & Dávid, US 4,704,105, 1987). Fabrique un juego de moldes por tamaño para un conjunto de jeringas para modelos hidráulicos. Las figuras del émbolo son las de la patente. El polipropileno, LDPE, los tamaños y la fabricación de los moldes son nuestros. No apto para uso médico. La imagen: Figs. 1-2.
Avanzado
3 días (moldes) + 1 hora por lote

Instrucciones

1

El proceso de moldeado

El secado, el molde, la inyección, el enfriamiento y la inspección siguen todos este esquema. Los pasos siguientes añaden solo lo que necesita la jeringa.
2

Fresar el molde del cilindro

Fresar un molde de dos placas para el cilindro (1): un tubo de pared rígida cerrado en un extremo por una boquilla (11) con una conicidad de aguja estándar (la nuestra: la conicidad Luer), y dos agarres para los dedos (12) en el extremo abierto. Un molde por cada tamaño de jeringa que desee, por ejemplo 5, 50 y 60 ml (los nuestros).

Herramientas necesarias:

FresadoraFresadora
Bloque de aluminio para molde de inyección (2 placas)Bloque de aluminio para molde de inyección (2 placas)
Bastidor de molde de inyecciónBastidor de molde de inyección
3

Fresar el molde del pistón

El pistón (2) es una campana: un borde de 5-7 mm de alto cuyos dos extremos se abren en labios de 0,3-0,5 mm de grosor, una ranura frontal de 0,3-0,5 mm de ancho y 2-2,5 mm de profundidad, y un vástago central. Los labios deben quedar 0,2-0,6 mm más anchos que el calibre del cilindro; el borde entre ellos no debe ser más ancho que el calibre.

Herramientas necesarias:

FresadoraFresadora
Bloque de aluminio para molde de inyección (2 placas)Bloque de aluminio para molde de inyección (2 placas)
Bastidor de molde de inyecciónBastidor de molde de inyección
Calibre digital de 6 pulgadasCalibre digital de 6 pulgadas
4

Fresar los moldes del eje y de la tapa

Eje (3): reposapulgares (31), un reborde (32) y una proyección final (33) un poco más grande que el calibre del pistón. Tapa (4): un disco con un collar exterior (42) que encaja a presión en el cañón y un manguito interior (43) al menos tan largo como el grosor del eje.

Herramientas necesarias:

FresadoraFresadora
Bloque de aluminio para molde de inyección (2 placas)Bloque de aluminio para molde de inyección (2 placas)
Bastidor de molde de inyecciónBastidor de molde de inyección
5

Moldear los barriles

Moldear los barriles de plástico virgen. La patente solo exige un plástico rígido; el nuestro: polipropileno.

Materiales para este paso:

Granza de polipropilenoGranza de polipropileno1 batch

Herramientas necesarias:
Secador de granzaSecador de granza
Máquina de moldeo por inyecciónMáquina de moldeo por inyección
6

Moldee los pistones

Moldee los pistones de polietileno virgen, que la patente especifica en 65-90 grados Shore (escala no indicada). El nuestro: LDPE; consulte la ficha técnica de su grado.

Materiales para este paso:

Granza de LDPEGranza de LDPE1 batch

Herramientas necesarias:

Secador de granzaSecador de granza
Máquina de moldeo por inyecciónMáquina de moldeo por inyección
7

Moldear los ejes y las tapas

Moldee los ejes y las tapas. Estos pueden ser de plástico reprocesado, ya que nunca entran en contacto con el líquido. Los nuestros: polipropileno.

Materiales para este paso:

Granza de polipropilenoGranza de polipropileno1 batch

Herramientas necesarias:

Máquina de moldeo por inyecciónMáquina de moldeo por inyección
8

Verifique el tamaño del labio

Mida el calibre del cañón y los labios de un pistón. Los labios deben ser 0,2-0,6 mm más anchos que el calibre. Ajuste el molde si no es así.

Herramientas necesarias:

Calibre digital de 6 pulgadasCalibre digital de 6 pulgadas
9

Encaja el eje en el pistón

Empuja el saliente del eje a través del orificio pequeño en la parte posterior del pistón hasta que encaje en la cavidad más ancha situada detrás de él.
10

Ensamblar

Empuje el pistón dentro del cilindro. Pase el eje a través del manguito de la tapa y fuerce el collar exterior de la tapa en el extremo abierto del cilindro. Su cara frontal ahora detiene el pistón cuando lo retira completamente hacia atrás.
11

Bloquea la tapa

Presiona dos hendiduras, opuestas entre sí, a través de la pared del cañón hacia el collar de la tapa con una herramienta caliente para que la tapa no pueda salirse. Nosotros: la punta de un soldador.

Herramientas necesarias:

Soldador eléctricoSoldador eléctrico
12

Pruebe el sello

Extraiga agua y empújela hacia afuera, a lo largo de toda la carrera, sin grasa. Debe moverse con suavidad desde el inicio y no filtrarse por los labios. Anote el tamaño y archívelo en su juego.

Herramientas necesarias:

AguaAgua
Vaso de precipitados de vidrioVaso de precipitados de vidrio

Materiales

2

Herramientas requeridas

9

Blueprints relacionados

Estos blueprints comparten conocimiento — técnicas, materiales o principios
CC0 Dominio público

Este Blueprint se publica bajo CC0. Eres libre de copiar, modificar, distribuir y usar este trabajo para cualquier propósito, sin pedir permiso.

Apoya al Maker comprando productos a través de su Blueprint, donde gana una Comisión del Maker establecida por los vendedores, o crea una nueva iteración de este Blueprint e inclúyela como conexión en tu propio Blueprint para compartir ingresos.

Discusión

(0)

Iniciar sesión para unirte a la discusión

Cargando comentarios...