ART
BEAUTÉ ET BIEN-ÊTRE
ARTISANAT
CULTURE ET HISTOIRE
DIVERTISSEMENT
ENVIRONNEMENT
NOURRITURE ET BOISSONS
INGÉNIERIE INVERSE
SCIENCES
SPORTS
TECHNOLOGIE
TECHNOLOGIE PORTABLE
English

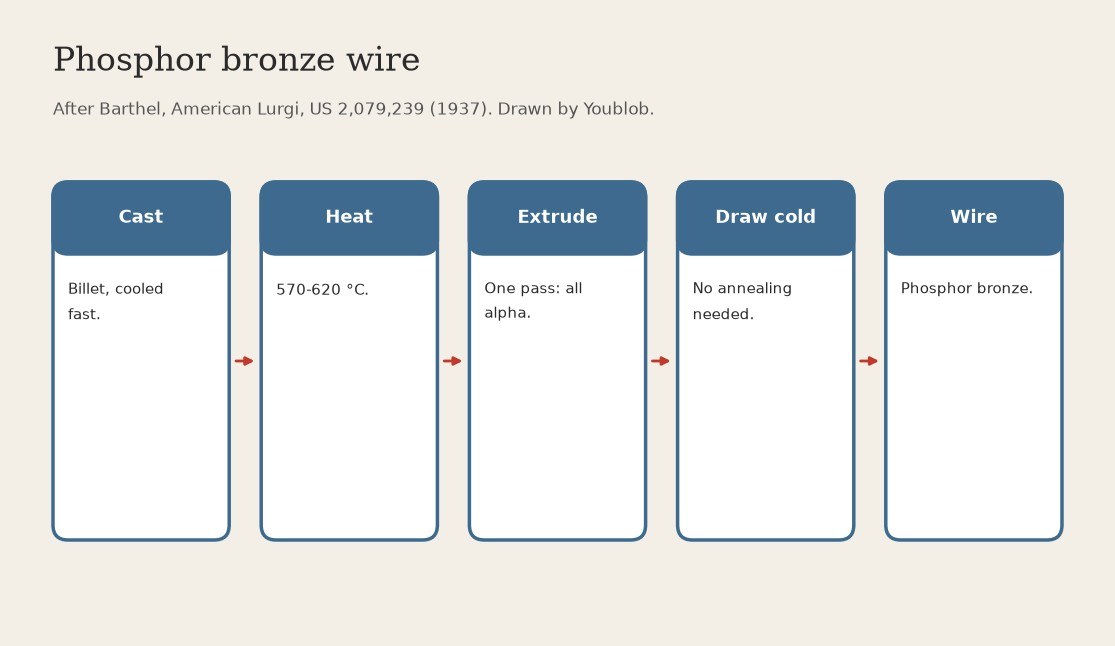
Fil de bronze phosphoreux : billette coulée extrudée à 570-620 °C, puis tréfilée à froid sans recuit (Barthel, Lurgi, US 2,079,239)
Le bronze phosphoreux coulé contient une phase riche en étain, fragile, qui faisait du tréfilage un long cycle alternant étirage et recuit. Barthel a constaté qu'extruder la coulée à 570-620 °C la malaxe en une phase unique, douce et homogène, après quoi elle se tréfile directement jusqu'au fil.
Résultat : fil de bronze phosphoreux, tréfilé sans recuit intermédiaire.
Source : Barthel, US 2,079,239 (American Lurgi, 1937). Sa température concerne environ 8 % d'étain ; notre lingot en contient environ 9 %, donc la même plage nous convient. Non indiqués : taux d'extrusion, dimensions des filières. Image dessinée par Youblob.
Avancé
2 jours
Consignes
1
1
Couler une billette et la refroidir rapidement
Couler une billette et la refroidir rapidement
Faire fondre le bronze au phosphore et le couler dans une billette, en le refroidissant rapidement. Le nôtre : coulé dans une lingotière et trempé.
Matériaux pour cette étape :
 Lingot de bronze phosphoreux1 as required
Outils nécessaires :
 Creuset graphite-argile
 Four à creuset
 Lingotière
 Baquet de trempe
2
2
Chauffer la billette à 570-620 °C
Chauffer la billette à 570-620 °C
Chauffer la billette à une température comprise entre environ 570 et 620 °C (plage de Barthel pour environ 8 % d'étain et 0,3 % de phosphore). Température : 500-650 °C au total ; moins il y a d'étain, plus la température est élevée (environ 650 °C pour 6 % d'étain).
Outils nécessaires :
 Four à moufle
 Pyromètre
3
3
Extrudez-le en une seule passe
Extrudez-le en une seule passe
Extrudez la billette chaude dans une presse à extrusion. Le malaxage rend le métal homogène dans toute sa masse, pratiquement entièrement alpha. Pour les produits épais avec peu de réduction, pré-comprimez d'abord la billette à froid de 10 à 20 %.
Outils nécessaires :
 Presse d'extrusion hydraulique
4
4
Tréfilage à froid jusqu'au fil sans recuit
Tréfilage à froid jusqu'au fil sans recuit
Tirer la tige extrudée à froid à travers des filières jusqu'au fil ; le métal de Barthel ne nécessite pas de recuit entre les tréfilages. Nous : une filière en acier avec lubrifiant de tréfilage, un trou plus petit à chaque passe.
Outils nécessaires :
 Filière en acier
 Lubrifiant de tréfilage
Matériaux
1- 1 as requiredEspace réservé
Outils requis
9- Espace réservé
- Espace réservé
- Espace réservé
- Espace réservé
- Espace réservé
- Espace réservé
- Espace réservé
- Espace réservé
- Espace réservé
Ce plan fabrique
Blueprints liés
Ces blueprints partagent des connaissances — techniques, matériaux ou principes
CC0 Domaine public
Ce blueprint est publié sous CC0. Vous êtes libre de copier, modifier, distribuer et utiliser ce travail pour tout usage, sans demander la permission.
Soutenez le Maker en achetant des produits via son Blueprint où il perçoit une Commission Maker définie par les Vendeurs, ou créez une nouvelle itération de ce Blueprint et incluez-le comme connexion dans votre propre Blueprint pour partager les revenus.