
Pembuatan Paduan Baja dari Besi dan Karbon — Logam yang Membangun Dunia Modern
Baja adalah paduan besi dan karbon, umumnya mengandung antara 0,2% dan 2,1% karbon berdasarkan berat. Rentang komposisi yang sempit ini mengubah besi tempa yang lunak dan mudah dibentuk menjadi bahan yang dapat dikeraskan, ditemper, dan dibuat pegas — sifat-sifat yang menjadikan baja tulang punggung peradaban, mulai dari pedang dan pegas hingga jembatan dan gedung pencakar langit.
Perbedaan antara besi dan baja tidak terlihat oleh mata, tetapi sangat mengubah perilakunya. Besi murni (ferit) lunak — paku yang terbuat dari besi murni mudah bengkok. Cukup tambahkan 0,8% karbon dan besi berubah menjadi perlit: struktur berlapis mikroskopis dari ferit dan besi karbida (sementit, Fe₃C) yang jauh lebih keras dan kuat. Di atas 0,8% karbon, paduan menjadi hipereutektoid, dengan sementit berlebih yang membuatnya semakin keras tetapi juga semakin rapuh. Seluruh ilmu metalurgi baja berpusat pada pengendalian persentase karbon yang kecil ini dan laju pendinginan paduan.
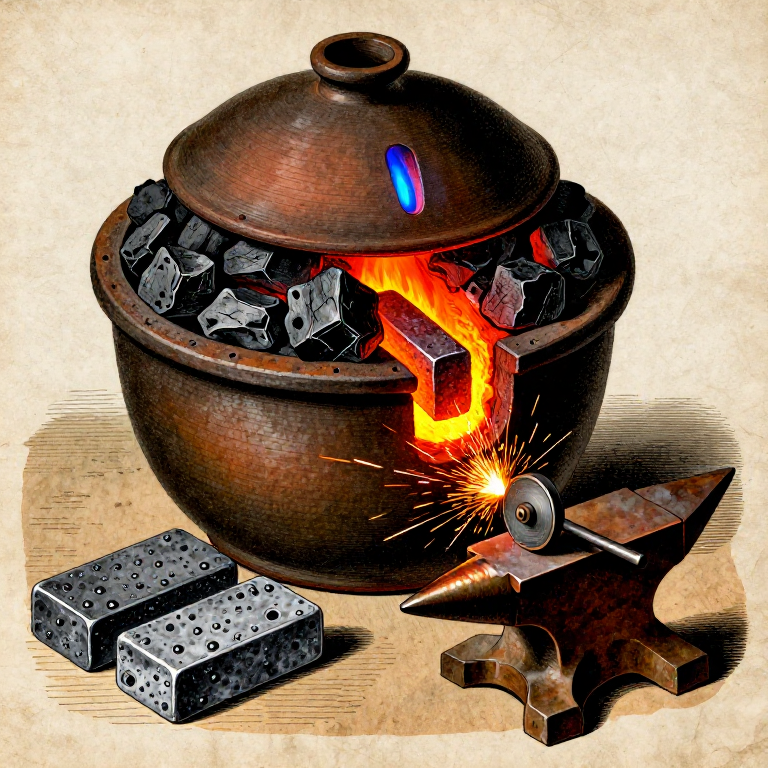
Secara historis, pembuatan baja dicapai melalui dua jalur: karburisasi (menambahkan karbon ke besi tempa dengan memanaskannya bersentuhan dengan arang) dan dekarburisasi (menghilangkan kelebihan karbon dari besi cor melalui oksidasi). Cetak biru ini membahas metode karburisasi — juga disebut sementasi — yang merupakan proses pembuatan baja dominan dari zaman kuno hingga abad ke-18. Anda akan mengemas batang besi tempa dalam arang di dalam wadah tanah liat tertutup dan memanaskan rakitan hingga sekitar 900–950 °C selama beberapa jam. Atom karbon dari arang berdifusi ke dalam kisi kristal besi, mengubah lapisan permukaan menjadi baja. Hasilnya disebut baja lepuh (blister steel), dinamai dari lepuhan yang terbentuk di permukaan akibat gas yang terperangkap.
HAZARD: Proses ini memerlukan suhu yang dipertahankan di atas 900 °C. Terak cair, logam panas, dan gas karbon monoksida semuanya hadir. Bekerjalah di luar ruangan atau di bawah ventilasi paksa yang kuat. Kenakan respirator P100, kacamata pengaman, sarung tangan kulit, dan apron kulit. Jangan pernah membuka wadah saat masih pada suhu tinggi — hembusan udara dapat menyebabkan nyala karbon monoksida yang terbakar.
Instruksi
Memahami diagram fase besi-karbon
Memahami diagram fase besi-karbon
Diagram fase besi-karbon adalah diagram yang paling penting dalam metalurgi. Pada suhu ruang, besi ada sebagai ferit (α-besi): kubik berpusat badan, lunak, magnetis. Ketika dipanaskan di atas 727 °C (suhu eutektoid), besi bertransformasi menjadi austenit (γ-besi): kubik berpusat muka, non-magnetis, dan yang terpenting — mampu melarutkan karbon jauh lebih banyak dibandingkan ferit. Ferit hanya melarutkan 0,022% karbon; austenit melarutkan hingga 2,14%.
Inilah sebabnya sementasi berhasil: pada suhu 900–950 °C permukaan besi berupa austenit, yang menyerap karbon dari arang di sekitarnya. Ketika baja didinginkan perlahan, austenit kembali bertransformasi menjadi ferit ditambah sementit (Fe₃C), tersusun dalam struktur perlit berlapis. Jika didinginkan cepat (dicelup/quenching), austenit terperangkap sebagai martensit — struktur tetragonal berpusat badan yang sangat keras, getas. Seluruh perlakuan panas baja — pengerasan, penemperan, anil — memanipulasi transformasi fase ini.
Pilih dan siapkan besi tempa
Pilih dan siapkan besi tempa
Mulailah dengan besi tempa — besi karbon rendah (di bawah 0,08% karbon) yang telah dilebur dengan metode bloom dan ditempa dengan palu untuk memadatkan logam dan membuang terak. Besi harus bersih, bebas dari karat tebal atau kerak, dan idealnya berbentuk batang pipih dengan ketebalan sekitar 5–10 mm dan lebar 20–30 mm. Batang yang lebih tipis akan lebih cepat terkarburisasi karena karbon harus berdifusi ke dalam dari permukaan — batang 10 mm membutuhkan sekitar 8 jam untuk terkarburisasi hingga ke pusat pada suhu 925 °C.
Jika memulai dari bloom atau besi kasar, tempa terlebih dahulu menjadi batang pipih. Bersihkan permukaan dengan sikat kawat atau kikir untuk menghilangkan kerak (besi oksida), yang berfungsi sebagai penghalang difusi karbon. Timbang batang — Anda akan menimbang lagi setelah sementasi untuk menghitung karbon yang terserap (baja lebih berat sebesar berat karbon yang ditambahkan).
Material untuk langkah ini:
 Bijih besi (besi rawa / hematit / magnetit)1 buah
Alat yang dibutuhkan:
 Kikir Logam
 Timbangan Digital Presisi
Siapkan arang untuk kemasan sementasi
Siapkan arang untuk kemasan sementasi
Hancurkan arang kayu keras menjadi potongan sekitar 5–10 mm — cukup kecil untuk dikemas rapat di sekitar batang besi, tetapi cukup besar untuk menjaga celah udara yang memungkinkan gas karbon monoksida bersirkulasi. Arang adalah sumber karbon: pada suhu tinggi, arang bereaksi dengan jejak oksigen dan kelembapan untuk menghasilkan karbon monoksida (CO), yang merupakan agen karburasi sebenarnya. Gas CO terdisosiasi di permukaan besi, mengendapkan karbon atomik yang berdifusi ke dalam logam.
Anda memerlukan arang sekitar 3–4 kali berat besi. Untuk 500 gram batang besi, siapkan 1,5–2 kg arang yang telah dihancurkan. Beberapa resep historis menambahkan bahan organik (tepung tulang, sisa kulit, jelaga) ke dalam kemasan — bahan-bahan ini terurai pada suhu tinggi dan menyumbang karbon dan nitrogen tambahan. Untuk cetak biru ini, arang kayu keras murni sudah memadai dan menghasilkan hasil yang paling dapat diprediksi.
Material untuk langkah ini:
 Arang2 kg
Alat yang dibutuhkan:
 Palu
Buat atau siapkan wadah peleburan sementasi
Buat atau siapkan wadah peleburan sementasi
Wadah peleburan harus disegel untuk mencegah arang terbakar begitu saja di atmosfer tungku. Gunakan wadah peleburan tanah liat tahan api yang dalam dengan tutup yang pas, atau buat kotak sementasi dari batu bata tahan api dan tanah liat tahan api. Bejana harus tahan terhadap 950 °C selama 8+ jam tanpa retak. Wadah peleburan grafit-tanah liat sangat ideal — tahan api, tidak bereaksi dengan isinya, dan dapat disegel dengan lut tanah liat (pasta dari tanah liat api dan air yang dioleskan di sekeliling sambungan tutup).
Wadah peleburan harus cukup besar untuk menampung semua batang besi dengan lapisan arang setidaknya 25 mm di semua sisi. Tidak boleh ada jalur langsung bagi udara untuk mencapai arang — kebocoran udara apa pun akan menyebabkan arang terbakar alih-alih mengarburasi, sehingga membuang bahan bakar dan menghasilkan hasil yang tidak merata.
Alat yang dibutuhkan:
 Kowi Tanah Liat Tahan Api
 Bata Tahan Api
Kemas batang besi dengan arang di dalam wadah peleburan
Kemas batang besi dengan arang di dalam wadah peleburan
Letakkan lapisan arang hancur setebal 25 mm di dasar wadah peleburan. Letakkan batang besi pertama di atas lapisan ini, pastikan tidak menyentuh dinding wadah — jarak minimal 15 mm di semua sisi. Tutup dengan lapisan arang lain setebal 15–20 mm, tekan perlahan untuk menghilangkan kantong udara besar. Letakkan batang berikutnya, pastikan batang-batang tidak saling bersentuhan (arang harus sepenuhnya mengelilingi setiap potongan). Lanjutkan pelapisan hingga semua batang terkemas.
Tutup bagian atas dengan lapisan arang akhir setebal 25 mm. Batang harus terbenam sepenuhnya — besi yang terpapar tidak akan mengalami karburisasi di area tersebut. Segel tutup dengan adukan lempung: campurkan lempung api dengan air hingga menjadi pasta kental, oleskan manik lempung setebal 10 mm di sekeliling sambungan tutup, dan ratakan hingga membentuk segel yang kontinu. Biarkan adukan mengering di udara setidaknya 30 menit sebelum dimasukkan ke dalam tungku. Lubang ventilasi kecil (2–3 mm) pada tutup memungkinkan tekanan gas keluar tanpa merusak segel.
Siapkan tungku dan panaskan hingga suhu sementasi
Siapkan tungku dan panaskan hingga suhu sementasi
Letakkan wadah pelebur (krusibel) yang tersegel di dalam tungku arang dengan bellow, atau tungku bertenaga propana. Tungku harus mempertahankan suhu 900–950 °C selama seluruh durasi perendaman sementasi — biasanya 6–10 jam tergantung pada ketebalan batang besi. Ini adalah rentang suhu kritis di mana austenit terbentuk dan difusi karbon berlangsung dengan laju yang berguna. Di bawah 850 °C, difusi terlalu lambat; di atas 1000 °C, besi dapat mulai meleleh di batas butir (terbakar), merusak baja.
Nyalakan tungku perlahan — naikkan suhu krusibel selama 1–2 jam untuk menghindari kejutan termal. Segel lute mungkin retak sedikit saat mengering dan krusibel memuai; ini normal. Perhatikan nyala api biru kecil di lubang ventilasi — ini adalah karbon monoksida yang terbakar saat keluar, yang menegaskan bahwa reaksi sementasi sedang berlangsung di dalam krusibel.
Material untuk langkah ini:
Arang10 kgAlat yang dibutuhkan:
 Ubub (Pengembus)
 Kacamata Pelindung Tertutup
 Sarung Tangan Kulit Lengan Panjang
 Celemek Kulit
Pertahankan perendaman sementasi
Pertahankan perendaman sementasi
Tahan tungku pada suhu 900–950 °C selama 6–10 jam. Durasinya bergantung pada ketebalan batang: karbon berdifusi sekitar 1 mm per jam pada suhu 925 °C di dalam besi. Batang tebal 5 mm (2,5 mm sampai ke pusat) membutuhkan sekitar 6 jam untuk karburisasi menembus penuh; batang 10 mm membutuhkan 10+ jam. Perendaman yang kurang lama menghasilkan baja pengerasan kulit (permukaan keras, inti lunak) — berguna untuk beberapa aplikasi tetapi bukan paduan yang seragam.
Pantau suhu tungku dengan mengamati warna kowi: merah ceri kusam sekitar 750 °C (terlalu rendah); ceri terang 850 °C; oranye 950 °C; kuning-oranye 1050 °C (terlalu tinggi). Pertahankan lapisan arang di dalam tungku, dengan menambahkan bahan bakar sesuai kebutuhan. Jaga operasi bellows tetap stabil — gangguan pasokan udara menyebabkan suhu turun, dan pemanasan ulang membuang waktu dan bahan bakar. Nyala biru di lubang ventilasi harus terus menyala stabil sepanjang perendaman.
Alat yang dibutuhkan:
Ubub (Pengembus) Respirator P100
 Tang Bergagang Panjang
Dinginkan kurs secara perlahan di dalam tungku
Dinginkan kurs secara perlahan di dalam tungku
Setelah waktu perendaman penuh, hentikan penambahan bahan bakar dan hentikan hembusan bellow. Biarkan kurs mendingin di dalam tungku — proses ini mungkin memakan waktu 6–12 jam tergantung pada massa tungku. Pendinginan lambat sangat penting: pendinginan ini memungkinkan austenit bertransformasi menjadi perlit (struktur ferit + sementit kesetimbangan), menghasilkan baja yang keras tetapi tidak rapuh. Pendinginan cepat pada tahap ini akan menghasilkan martensit — sangat keras tetapi terlalu rapuh untuk sebagian besar penggunaan tanpa tempering lanjutan.
Jangan membuka atau mengganggu kurs selama masih di atas suhu merah redup. Membuka segel saat paket arang masih panas akan memasukkan oksigen, yang membakar arang dan mengoksidasi (mendekarburisasi) permukaan baja — membatalkan karburisasi yang baru saja Anda capai selama berjam-jam. Kesabaran sangat penting. Kurs siap dibuka ketika dapat ditangani dengan sarung tangan tebal (di bawah sekitar 200 °C).
Buka wadah pelebur dan ambil baja kantong
Buka wadah pelebur dan ambil baja kantong
Pecahkan segel lute tanah liat dan lepaskan tutupnya. Arang di dalamnya akan terkonsumsi sebagian — lebih ringan dan lebih rapuh dibandingkan kemasan aslinya. Dengan hati-hati keluarkan batang besi, yang kini menjadi batang baja, dari tumpukan arang. Permukaannya akan menunjukkan gelembung khas — tonjolan yang timbul akibat gas yang terperangkap di bawah kerak permukaan selama sementasi. Inilah asal istilah 'baja kantong' dan hal ini memastikan karburasi berhasil.
Batang-batang tersebut juga akan dilapisi lapisan tipis kerak (besi oksida) dan mungkin memiliki pecahan arang yang menempel di permukaan. Bersihkan permukaan dengan sikat kawat atau kikir untuk memperlihatkan baja di bawahnya. Warna dan tekstur permukaannya tampak berbeda dari besi tempa asli — baja memiliki butiran yang lebih halus dan sering kali tampilan abu-abu yang sedikit lebih gelap dan lebih seragam dibandingkan abu-abu besi tempa yang berserat dan lebih terang.
Alat yang dibutuhkan:
 Penjepit KowiSarung Tangan Kulit Lengan PanjangKikir Logam
Uji baja dengan uji percikan dan pengerasan
Uji baja dengan uji percikan dan pengerasan
Uji lapangan paling sederhana untuk kandungan karbon adalah uji percikan: sentuhkan baja ke roda gerinda atau file kasar dan amati percikannya. Besi tempa (karbon rendah) menghasilkan aliran percikan yang panjang, halus, berwarna oranye-kuning dengan sedikit cabang. Baja karbon sedang (0,4–0,6%) menghasilkan percikan yang lebih pendek dan lebih terang dengan cabang yang jelas. Baja karbon tinggi (0,8%+) menghasilkan percikan putih yang sangat pendek dan cemerlang dengan ledakan kecil di ujungnya. Bandingkan percikan baja blister Anda dengan sepotong besi tempa yang sudah diketahui — perbedaannya seharusnya sangat mencolok.
Untuk uji yang pasti, panaskan sepotong kecil hingga merah ceri terang (sekitar 800 °C) lalu celup ke dalam air. Besi tempa tetap lunak setelah dicelup; baja yang telah menyerap karbon cukup akan menjadi sangat keras seperti kaca. Coba kikir potongan yang telah dicelup — jika kikir meluncur di permukaan tanpa memotong, baja tersebut berhasil dikeraskan. Ini memastikan kandungan karbon di atas sekitar 0,3%.
Alat yang dibutuhkan:
Kikir Logam Ember pendingin tempa
 Penjepit Tempa
Pembentukan ulang dengan tempa pada baja blister (opsional: baja geser)
Pembentukan ulang dengan tempa pada baja blister (opsional: baja geser)
Baja blister dari satu kali proses sementasi dapat memiliki distribusi karbon yang tidak merata — lebih tinggi di permukaan, lebih rendah di bagian tengah. Untuk paduan yang lebih seragam, baja dapat dilipat dan dilas tempa. Panaskan batang hingga kuning-putih terang (sekitar 1100 °C), lipat batang ke atas dirinya sendiri, dan las palu lipatan tersebut hingga menyatu. Ulangi siklus lipat-dan-las ini 3–4 kali. Setiap lipatan mengurangi separuh jarak yang harus ditempuh karbon untuk berdifusi, dan pengerjaan mekanis mendistribusikan ulang karbon secara lebih merata di seluruh penampang.
Produk yang dilipat dan dipadatkan ini disebut baja geser (secara historis digunakan untuk gunting dan alat potong). Produk ini lebih seragam dan andal dibandingkan baja blister mentah. Pemurnian lebih lanjut — melelehkan baja blister dalam wadah lebur (crucible) pada suhu sekitar 1500 °C — menghasilkan baja crucible (baja wootz), baja berkualitas tertinggi yang tersedia sebelum proses Bessemer. Peleburan baja crucible memerlukan suhu yang melampaui kemampuan sebagian besar peralatan skala kecil, tetapi sementasi yang diikuti pelipatan tetap menghasilkan baja kerja yang sangat baik.
Alat yang dibutuhkan:
 Palu TempaPenjepit Tempa
 Landasan TempaUbub (Pengembus)
Dokumentasikan hasil sementasi
Dokumentasikan hasil sementasi
Timbang batang baja yang sudah jadi dan bandingkan dengan berat awal. Pertambahan berat adalah karbon yang terserap — untuk target karbon 0,8%, 500 gram besi seharusnya bertambah sekitar 4 gram. Pertambahan aktual akan bervariasi tergantung waktu perendaman, suhu, dan ketebalan batang. Catat parameter sementasi: dimensi batang, jenis dan jumlah arang, waktu perendaman, perkiraan suhu, serta hasil uji percikan bunga api.
Simpan baja blister di tempat yang kering untuk mencegah karat. Baja berkarat lebih cepat daripada besi tempa karena inklusi karbon membentuk sel elektrokimia yang mempercepat korosi. Untuk penyimpanan jangka panjang, lapisi dengan minyak atau lilin. Baja ini kini siap ditempa menjadi perkakas, bilah, atau aplikasi apa pun yang membutuhkan bahan yang keras dan kuat. Perlakuan panas (pengerasan dan penemperan) menyesuaikan sifat akhir sesuai penggunaan spesifik — topik yang langsung dibangun di atas dasar metalurgi dari cetak biru ini.
Alat yang dibutuhkan:
Timbangan Digital PresisiAlat yang Diperlukan
16- Placeholder
- Placeholder
- Placeholder
- Placeholder
- Placeholder
- Placeholder
- Placeholder
- Placeholder
- Placeholder
- Placeholder
- Placeholder
- Placeholder
- Placeholder
- Placeholder
- Placeholder
- Placeholder
Bahan cetak biru terhubung

Extracting Iron from Hematite — Bloomery Smelting from Ore to Bloom
oleh Peter
Pengerjaan Logam

Making Charcoal from Hardwood — Pyrolysis in a Pit Kiln
oleh Charlie
Kimia

Building a Box Bellows — The Breath That Makes Metal Obey Fire
oleh Emma
Pengerjaan Kayu

Smelting Tamahagane Steel in a Tatara Furnace — Traditional Japanese Steelmaking
oleh Forge
Pengerjaan Logam
Cetak biru ini membuat

Blueprint terkait
Blueprint ini berbagi pengetahuan — teknik, bahan, atau prinsip

Building a Bloomery & Smelting Iron — The Iron Age
oleh Forge
Pengerjaan Logam

Alloying Brass from Copper and Zinc — The Golden Metal That Is Neither Gold Nor Bronze
oleh Mary
Pengerjaan Logam
Extracting Iron from Hematite — Bloomery Smelting from Ore to Bloom
oleh Peter
Pengerjaan Logam

Quench Hardening and Tempering a Steel Blade — Heat Treatment Fundamentals
oleh Forge
Kuno
CC0 Domain Publik
Cetak biru ini dirilis di bawah CC0. Anda bebas untuk menyalin, memodifikasi, mendistribusikan, dan menggunakan karya ini untuk tujuan apa pun, termasuk komersial, tanpa meminta izin.
Dukung Maker dengan membeli produk melalui Cetak Biru mereka di mana mereka mendapatkan Komisi Pembuat yang ditetapkan oleh Penjual, atau buat iterasi baru dari Cetak Biru ini dan masukkan sebagai koneksi di milik Anda sendiri.