SENI
KECANTIKAN & KESEHATAN
KERAJINAN
BUDAYA & SEJARAH
HIBURAN
LINGKUNGAN
MAKANAN & MINUMAN
REKAYASA BALIK
ILMU PENGETAHUAN
OLAHRAGA
TEKNOLOGI
PERANGKAT PAKAI
English


Mengekstrusi Profil, dan Meniup Film
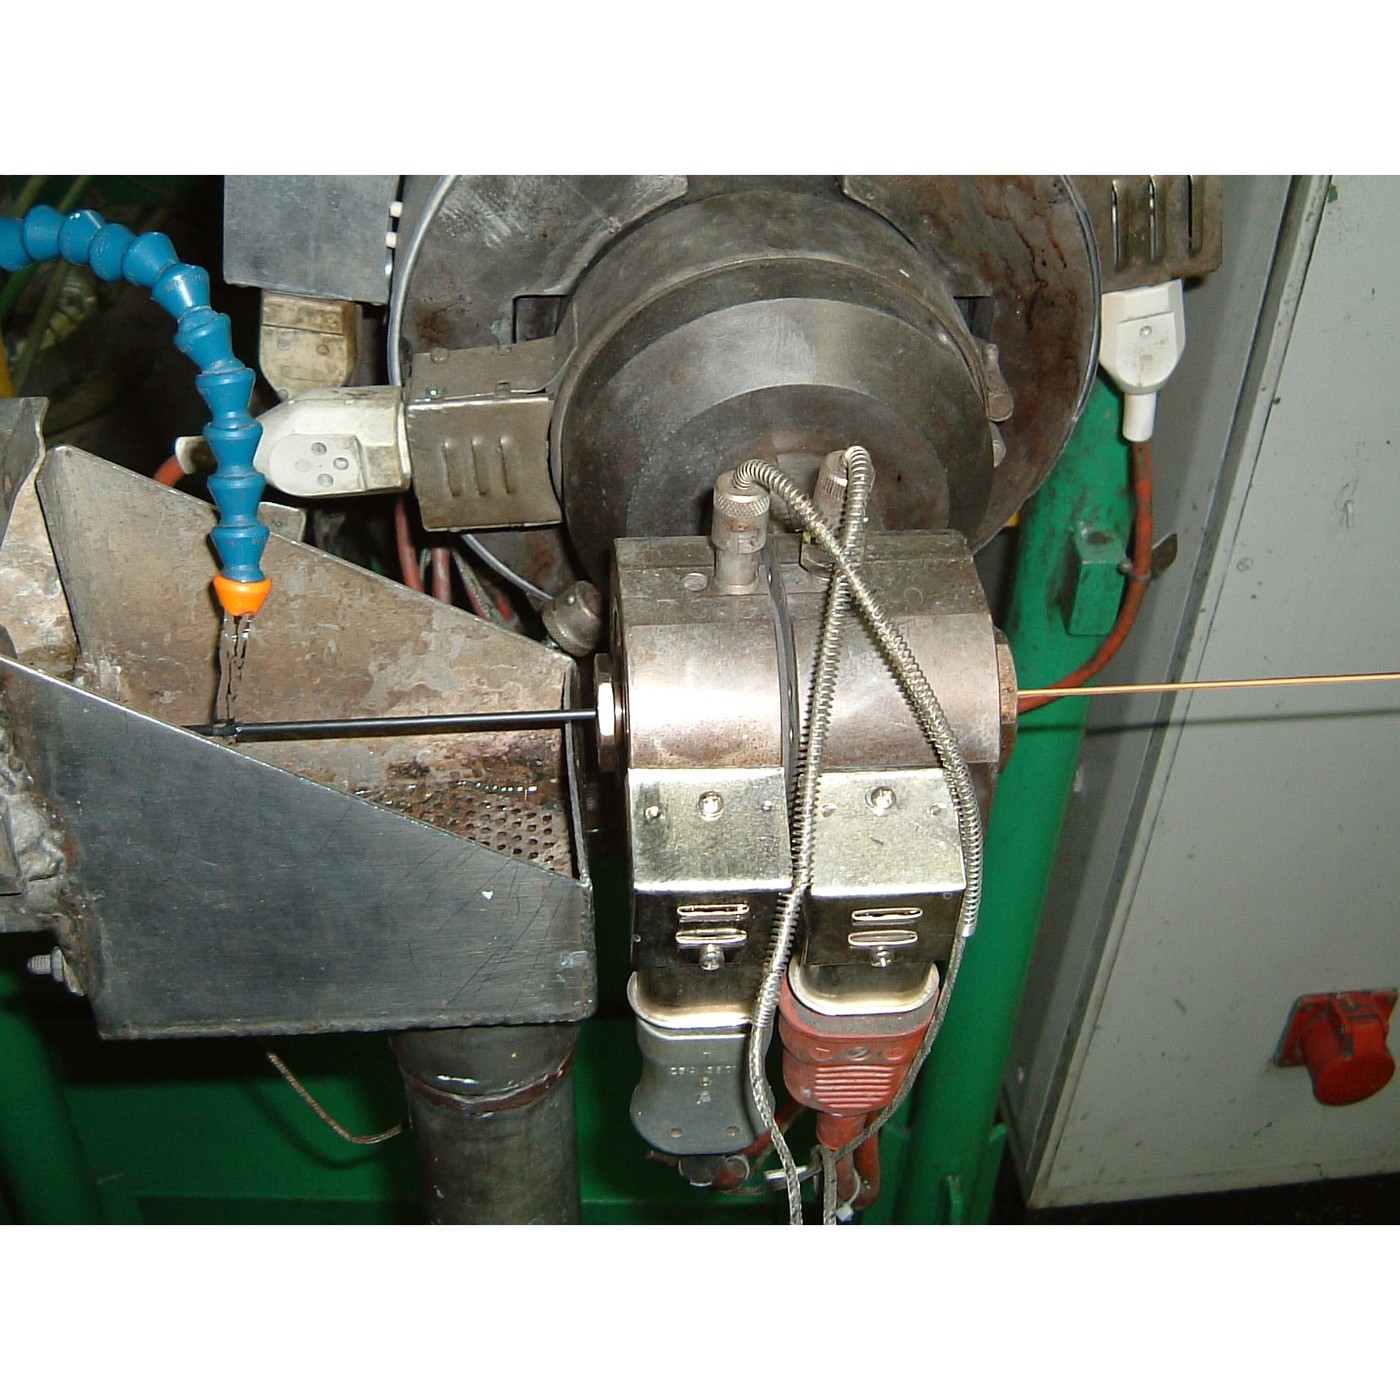
Pencetakan (moulding) membuat satu bagian pada satu waktu dan memerlukan satu alat untuk setiap bagian. Ekstrusi justru sebaliknya: satu cetakan (die) menghasilkan panjang yang kontinu dengan penampang konstan, selama bahan terus diumpankan, dan biaya alat tersebar sepanjang kilometer, bukan per bagian.
Pipa, bingkai jendela, isolasi kabel, filamen, selang taman, weatherstrip, lembaran yang menjadi titik awal pembentukan vakum pada tingkat 2, dan — setelah tahapan lanjutan — film kemasan paling tipis di dunia, semuanya dihasilkan dari sebuah ekstruder.
Kendalanya adalah **cetakan tidak menentukan bentuk**. Polimer memantul saat keluar — die swell — dan alat penarik (haul-off) meregangkannya kembali. Mendapatkan penampang yang tepat adalah soal membuat cetakan secara sengaja salah dengan cara yang tepat untuk saling meniadakan kedua efek tersebut.
Menengah
Sekitar 3 jam
Instruksi
1
1
Lihat efek swell terjadi pada mesin yang sudah Anda miliki
Lihat efek swell terjadi pada mesin yang sudah Anda miliki
Nozzle printer 3D adalah die ekstrusi, dan ia mengembang seperti die. Ini adalah demonstrasi paling bersih yang bisa dilakukan di meja kerja.
Panaskan hot end hingga suhu pencetakan dengan nozzle menjauh dari bed, lalu ekstrusi perlahan ke udara. Tangkap untaian, biarkan dingin, dan ukur dengan mikrometer.
Untaian itu **lebih besar dari nozzle**. Nozzle 0,4 mm biasanya menghasilkan untaian bebas sebesar 0,45 hingga 0,55 mm, tergantung polimer dan suhu. Lakukan ini untuk PLA, PETG dan ABS dan tabulasikan rasio swell untuk masing-masing.
Lalu ubah kondisinya dan amati pergerakan rasio:
- **Ekstrusi lebih cepat.** Swell meningkat, karena rantai polimer ditarik lebih keras di dalam die dan memantul lebih banyak.
- **Ekstrusi lebih panas.** Swell menurun, karena rantai polimer memiliki waktu untuk rileks sebelum membeku.
Sekarang batalkan efek ini. Ekstrusi ke udara dan, dengan pinset, tarik untaian menjauh lebih cepat daripada keluarnya. Ukur lagi: untaian lebih tipis daripada nozzle. Itulah **draw-down**, dan dalam lini produksi sungguhan, hal ini dilakukan oleh haul-off dengan kecepatan terkontrol.
Kedua efek yang saling berlawanan ini adalah inti dari seluruh kontrol profile extrusion. Langkah 4 memberikan angka pada kombinasi tersebut.
Material untuk langkah ini:
 Filamen PLA1 buah
 Filamen PETG1 buah
 Filamen ABS1 buah
Alat yang dibutuhkan:
 Pencetak 3D
 Mikrometer
 Jangka Sorong Digital 6 Inci
 Termometer Inframerah
 Stopwatch
 Pinset berujung runcing
 Kacamata pengaman
 Buku catatan laboratorium (dengan salinan)
2
2
Tarik profil, dan temukan lahannya
Tarik profil, dan temukan lahannya
Sekarang buat bagian berbentuk, bukan yang bulat. Anda memerlukan cetakan kecil: pelat dengan celah atau potongan silang yang dibuat menembusnya, dipasang di tempat untaian keluar.
Versi paling murah yang berfungsi adalah **pelat cetakan untuk nozel printer**: pelat tipis kuningan atau aluminium, dibor dan dikikir dengan celah 2 mm, ditahan 1 mm di bawah nozel dengan klem sehingga ekstrudat dipaksa melewatinya. Kasar, panas, dan rumit, tetapi ini menunjukkan dua hal yang penting.
**Lahan (land).** Bagian paralel dari cetakan, setelah bagian yang menyempit. Lahan yang pendek memberikan pembengkakan lebih besar dan permukaan lebih kasar; lahan yang lebih panjang memungkinkan rantai polimer mengendur di dalam cetakan dan menghasilkan bagian yang lebih stabil dan akurat. Buat dua pelat, satu dengan lahan 1 mm dan satu dengan 4 mm, lalu bandingkan ekstrudatnya.
**Aliran yang tidak merata.** Ekstrusi melalui celah yang lebih lebar di salah satu ujungnya. Leburan keluar lebih cepat di bagian yang lebih terbuka, sehingga profil membengkok ke arah sisi yang lambat saat keluar. Setiap profil asimetris mengalami hal ini, dan cetakan nyata dibuat dengan panjang lahan yang sengaja tidak seragam untuk menyeimbangkan aliran — itulah sebabnya cetakan ekstrusi disetel secara manual pada mesin dan tidak diselesaikan pada tahap CAD.
Dinginkan ekstrudat seperti pada lini produksi sungguhan: alirkan melalui baki air dangkal beberapa sentimeter dari cetakan. Perhatikan bahwa pendinginan terlalu cepat membekukan bagian luar sementara bagian dalam masih menyusut, dan bagian tersebut akan melengkung.
Polimer cair pada suhu 200–260 °C, pelat kuningan panas dan air yang berdekatan. Gunakan pelindung wajah, sarung tangan, klem yang stabil, dan jangan pernah menangkap untaian panas yang jatuh dengan tangan.
Material untuk langkah ini:
Filamen PLA1 buah Lembaran aluminium1 buah
Alat yang dibutuhkan:
Pencetak 3D Kikir (Kikir Tangan)
 Set Kikir
 Mesin Bor Duduk
 Ragum MejaJangka Sorong Digital 6 InciMikrometerTermometer Inframerah
 Pelindung WajahKacamata pengaman
 Sarung Tangan Kerja Kulit
 Lemari asam (bersaluran buang)Buku catatan laboratorium (dengan salinan)
3
3
Tiup sebuah film, dan rasakan perbedaan yang dihasilkan oleh orientasi
Tiup sebuah film, dan rasakan perbedaan yang dihasilkan oleh orientasi
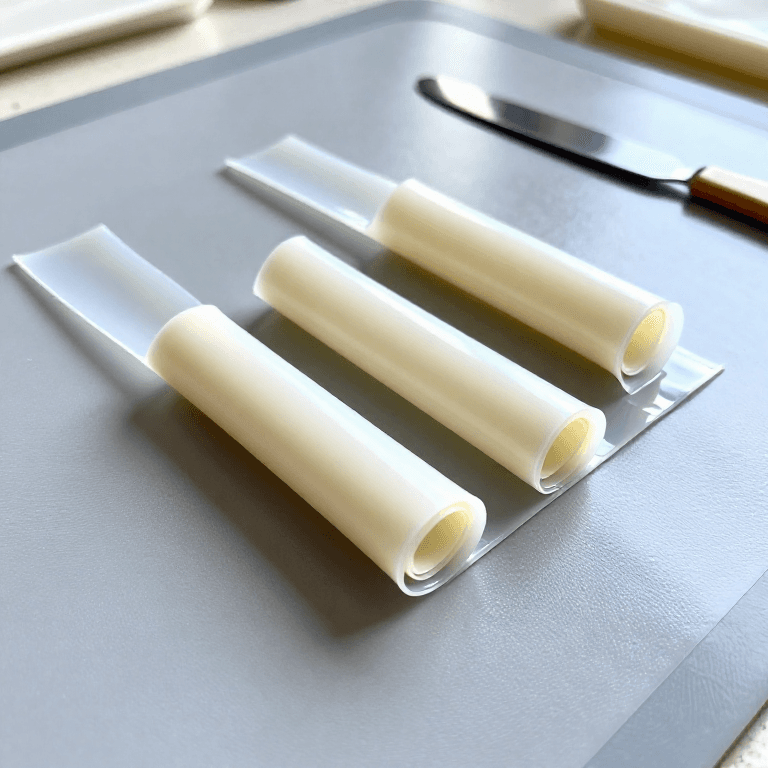
Film tiup adalah ekstrusi dengan peregangan yang ditingkatkan: leleh meninggalkan cetakan annular sebagai tabung tipis, udara menggembungkannya hingga beberapa kali diameternya sementara sebuah nip menariknya ke atas beberapa kali lebih cepat dibandingkan saat keluar. Film itu membeku di udara, teregang ke dua arah sekaligus.
Anda tidak bisa meniup film di atas meja kerja, tetapi Anda dapat menghasilkan *sifat* yang dimilikinya dan membuktikan bahwa sifat itu penting, yang merupakan bagian yang layak untuk diketahui.
Ambil kantong belanja atau sepotong film kemasan. Potong dua strip, satu searah gulungan dan satu melintang — arah gulungan biasanya terlihat jelas dari garis lipatan atau dari cetakan apa pun.
Sobek keduanya dengan tangan. Satu sobek dengan bersih dan mudah dalam garis lurus; yang lain menahan dan melenceng. Lalu tarik keduanya hingga rusak menggunakan timbangan pegas dan catat gayanya.
Perbedaan itu adalah **orientasi**: rantai molekulnya lebih terarah ke satu arah dibandingkan arah lainnya, sehingga film kuat sepanjang arah tersebut dan robek di antaranya. Kantong yang sobek dengan indah sepanjang panjangnya tetapi tidak melintang adalah kantong yang rasio peniupan dan penarikannya tidak seimbang.
Sekarang lakukan tes yang sama pada sepotong film **cor** — plastik wrap, atau lembaran yang dipotong dari stok anak tangga pembentukan vakum. Film ini berperilaku jauh lebih merata di kedua arah, dan juga lebih lemah. Itulah trade-off-nya: orientasi memberikan kekuatan pada arah yang diorientasikan, dan mengambilnya dari arah lainnya.
Simpan hasil itu. Anak tangga berikutnya membawanya jauh lebih jauh dan membuat botol darinya.
Alat yang dibutuhkan:
 Neraca Pegas (Pengukur Gaya)Jangka Sorong Digital 6 InciMikrometer
 Penggaris
 Pisau Kerajinan
 Mikroskop Digital
 Kertas MilimeterKacamata pengamanBuku catatan laboratorium (dengan salinan)
 Lembaran polipropilena (A4)
 Lembaran tipis polietilena
4
4
Swell, draw-down dan ketebalan film
Swell, draw-down dan ketebalan film
Memuat notebook Jupyter…
Alat yang dibutuhkan:
Kertas Milimeter5
5
Sejarah dan konteks
Sejarah dan konteks
**Atribusi, dinyatakan dengan jujur.** Tidak ada satu paten tunggal yang diklaim untuk tahap ini. Ekstrusi ulir pada plastik berkembang dari industri karet sepanjang abad kesembilan belas dan telah mapan sepenuhnya pada 1930-an, dan katalog ini sudah mencatat tahap ekstrusi pipa timah sebagai leluhurnya dalam pengerjaan logam. Puluhan paten mencakup cetakan, ulir, dan kompensasi die-swell tertentu; tidak satu pun dari itu adalah *paten* ekstrusi, dan menyatakan salah satunya berarti mengarang kerapian yang tidak dimiliki sejarah.
**Apa yang dilakukannya bagi ekonomi.** Ekstrusi adalah cara termurah untuk mengubah polimer menjadi geometri yang berguna, karena alat bekerja secara terus-menerus dan biayanya tersebar sepanjang panjang, bukan sepanjang setiap bagian. Itulah sebabnya benda plastik termurah di dunia, yaitu film, kantong, pipa, dan profil, diekstrusi, dan mengapa sebuah bagian cetakan kecil bisa berharga lebih mahal daripada satu meter profil ekstrusi yang beratnya sepuluh kali lipat.
**Orientasi adalah gagasan yang perlu dibawa ke depan.** Semua yang terjadi setelah die dalam lini film atau serat ada untuk meregangkan polimer selagi ia membeku, karena peregangan menyejajarkan rantai, dan rantai yang sejajar jauh lebih kuat. Tahap berikutnya adalah prinsip yang sama, dilakukan secara sengaja ke dua arah, untuk membuat botol yang mampu menahan lima bar.
**Batasan yang jujur.** Ekstrusi hanya menghasilkan penampang konstan dan tidak ada yang lain; variasi di sepanjang panjang harus ditambahkan setelahnya. Toleransinya jauh lebih longgar daripada pencetakan, dan toleransi itu berubah seiring kecepatan lini, suhu leleh, dan pendinginan. Die swell tidak dapat dihitung dengan akurasi yang berguna untuk compound nyata, sehingga die dipotong, dijalankan, diukur, lalu dipotong ulang; pekerjaan bangku pada langkah 2 adalah versi kecil yang jujur dari siklus persis seperti itu. Dan proses ini tidak memaafkan bahan baku yang basah: polimer higroskopis harus dikeringkan, atau air akan menguap menjadi uap di dalam die dan ekstrudat keluar berbusa serta bergaris.
Bahan
4- 1 buahPlaceholder
- 1 buahPlaceholder
- 1 buahPlaceholder
- 1 buahPlaceholder
Alat yang Diperlukan
22- Placeholder
- Placeholder
- Placeholder
- Placeholder
- Placeholder
- Placeholder
- Placeholder
- Placeholder
- Placeholder
- Placeholder
- Placeholder
- Placeholder
- Placeholder
- Placeholder
- Placeholder
- Placeholder
- Placeholder
- Placeholder
- Placeholder
- Placeholder
- Placeholder
- Placeholder
Blueprint terkait
Blueprint ini berbagi pengetahuan — teknik, bahan, atau prinsip


CC0 Domain Publik
Cetak biru ini dirilis di bawah CC0. Anda bebas untuk menyalin, memodifikasi, mendistribusikan, dan menggunakan karya ini untuk tujuan apa pun, termasuk komersial, tanpa meminta izin.
Dukung Maker dengan membeli produk melalui Cetak Biru mereka di mana mereka mendapatkan Komisi Pembuat yang ditetapkan oleh Penjual, atau buat iterasi baru dari Cetak Biru ini dan masukkan sebagai koneksi di milik Anda sendiri.