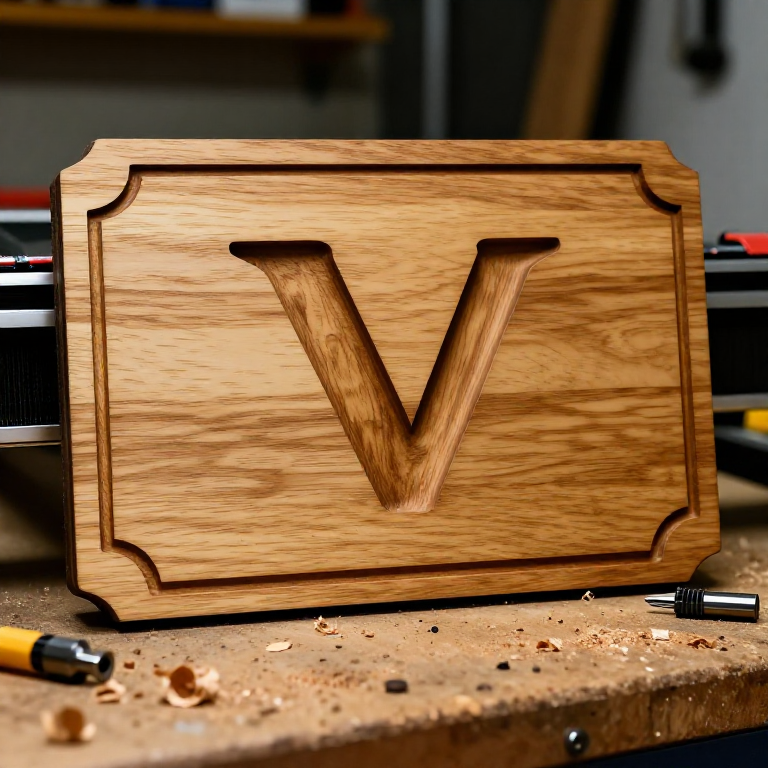

CNC-रूटिंग एक लकड़ी का साइनबोर्ड — कंप्यूटर-नियंत्रित कार्विंग
निर्देश
साइन इन CAD/CAM सॉफ़्टवेयर डिज़ाइन करें
साइन इन CAD/CAM सॉफ़्टवेयर डिज़ाइन करें
अपना CAM सॉफ़्टवेयर खोलें और सामग्री के आयाम (बोर्ड का आकार और मोटाई) सेट करें। उपयुक्त फ़ॉन्ट का उपयोग करके टेक्स्ट टाइप करें — सेरिफ़ फ़ॉन्ट और बोल्ड सैन्स-सेरिफ़ सबसे साफ़ V-कार्व्ड परिणाम देते हैं, जबकि बहुत पतले फ़ॉन्ट राउटर बिट के लिए बहुत संकरे हो सकते हैं। कोई भी सजावटी तत्व जोड़ें: बॉर्डर, ग्राफ़िक्स, या अलंकरण विभाजक। V-कार्व्ड टेक्स्ट के लिए, V-कार्विंग टूलपाथ चुनें — सॉफ़्टवेयर अक्षर की चौड़ाई और V-बिट के कोण के आधार पर कटाई की गहराई स्वचालित रूप से गणना करता है, जिससे पतली रेखाओं पर अक्षर उथले और मोटी रेखाओं पर गहरे बनते हैं, जो हाथ से उकेरी गई साइन लेटरिंग की नकल करते हैं। उभरे हुए टेक्स्ट के लिए (जो धंसी हुई पृष्ठभूमि से ऊपर उठा हो), पॉकेट टूलपाथ का उपयोग करें जो अक्षरों के आसपास की पृष्ठभूमि को हटा देता है।
इस चरण के लिए सामग्री:
 कठोर लकड़ी का तख़्ता1 board, sized for your sign टुकड़ा
आवश्यक उपकरण:
 CNC राउटर
 राउटर बिट
 FreeCAD ऐड-ऑन बंडल
 दो तरफ़ा टेप
टूलपाथ जनरेट करें और पूर्वावलोकन करें
टूलपाथ जनरेट करें और पूर्वावलोकन करें
प्रत्येक ऑपरेशन के लिए उपयुक्त राउटर बिट चुनें: V-कार्विंग टेक्स्ट के लिए 60 या 90-डिग्री V-बिट (60-डिग्री बारीक और गहरे कट देता है; 90-डिग्री चौड़े और उथले कट देता है), और उभरे हुए तत्वों के आसपास पॉकेट क्लियरिंग या साइन आउटलाइन काटने के लिए फ्लैट एंडमिल (3-6mm)। फ़ीड रेट और स्पिंडल स्पीड अपनी CNC मशीन और सामग्री के अनुसार सेट करें — हार्डवुड के लिए V-बिट आमतौर पर 1000-2000mm/min फ़ीड रेट के साथ 15,000-20,000 RPM पर चलता है। काटने से पहले सॉफ़्टवेयर में टूलपाथ सिमुलेशन का पूर्वावलोकन करें और परिणाम सत्यापित करें: जाँचें कि सारा टेक्स्ट सही है, कोई तत्व बोर्ड के किनारों पर ओवरलैप नहीं करता, और अनुमानित कटिंग गहराई सामग्री की मोटाई से अधिक नहीं है। टूलपाथ को G-code (वह न्यूमेरिकल कंट्रोल भाषा जिसे CNC मशीनें पढ़ती हैं) के रूप में एक्सपोर्ट करें।
वर्कपीस सुरक्षित करें और ऑरिजिन सेट करें
वर्कपीस सुरक्षित करें और ऑरिजिन सेट करें
CNC राउटर बेड पर क्लैंप, डबल-साइडेड टेप, या दोनों के संयोजन का उपयोग करके बोर्ड को सुरक्षित करें। कटिंग के दौरान बोर्ड खिसकना नहीं चाहिए — 0.5mm की हलचल भी मल्टी-पास कटों के संरेखण को बिगाड़ देती है और बिट्स को तोड़ सकती है। कोलेट में उपयुक्त राउटर बिट लगाएँ और उसे मज़बूती से कसें। मशीन के XY ऑरिजिन (शून्य बिंदु) को अपने CAM सॉफ़्टवेयर में सेट किए गए ऑरिजिन के अनुरूप सेट करें (आमतौर पर डिज़ाइन का निचला-बायाँ कोना या केंद्र)। बिट को सावधानी से नीचे लाकर जब तक वह लकड़ी की सतह को हल्के से न छू ले, Z ऑरिजिन (शून्य ऊँचाई) सेट करें। यह शून्य स्थिति सुनिश्चित करती है कि मशीन सही गहराई तक काटे। टूलपाथ बोर्ड की सीमाओं के भीतर रहे, इसे सत्यापित करने के लिए एक एयर कट चलाएँ (बिट को सतह से 10mm ऊपर उठाकर प्रोग्राम चलाना)।
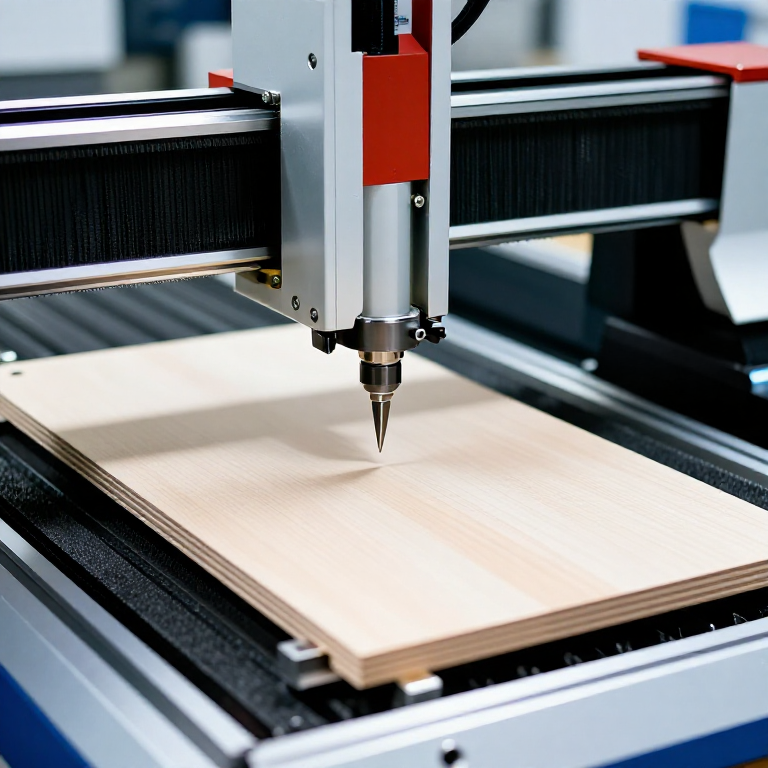
CNC प्रोग्राम चलाएँ
CNC प्रोग्राम चलाएँ
स्पिंडल शुरू करें और कटिंग प्रोग्राम आरंभ करें। CNC मशीन उत्पन्न टूलपाथ का सटीक अनुसरण करती है, घूमते हुए बिट को प्रोग्राम की गई फ़ीड दर और गहराई पर लकड़ी के भीतर से ले जाती है। V-कार्विंग वाला टेक्स्ट एक संतोषजनक क्रम उत्पन्न करता है, क्योंकि हर अक्षर तीखे और साफ़ किनारों के साथ लकड़ी से उभरता है। समस्याओं की निगरानी के लिए पास रहें: असामान्य आवाज़ें सुनें (चैटरिंग का अर्थ है कि फ़ीड दर बहुत तेज़ है या बिट कुंद है), बिट टूटने पर नज़र रखें, और जाँचें कि कट की गहराई सही दिख रही है। यदि कई टूलपाथ ऑपरेशन चल रहे हैं (V-कार्विंग के बाद पॉकेट क्लियरिंग), तो बिट बदलने के लिए मशीन ऑपरेशनों के बीच रुक सकती है — सही बिट लगाएँ, नए बिट की नोक के अनुसार Z अक्ष को फिर से शून्य पर सेट करें, और जारी रखें।
साइन को फिनिश करें
साइन को फिनिश करें
मशीनिंग पूरी होने के बाद, साइन को CNC बेड से हटाएँ और स्टिफ ब्रश या कंप्रेस्ड एयर का उपयोग करके उकेरे गए हिस्सों से लकड़ी का बुरादा साफ करें। राउटर बिट के कारण होने वाले रोएँ या उभरे हुए ग्रेन को हटाने के लिए सपाट सतह को 220-ग्रिट सैंडपेपर से हल्के से रेत दें। V-आकार में उकेरे गए अक्षरों के अंदर रेत न करें — तीखे किनारे एक प्रमुख दृश्य विशेषता हैं और रेतने से वे गोल हो जाते हैं। दो-रंगी प्रभाव के लिए, उकेरे गए हिस्सों को विपरीत रंग से पेंट करें (उदाहरण के लिए अखरोट में काले पेंट का उपयोग करें), फिर ऊँचे हिस्सों से पेंट हटाने के लिए सपाट सतह को रेत दें, ताकि रंग केवल उकेरे गए गड्ढों में रहे। लकड़ी की रक्षा और ग्रेन को निखारने के लिए साफ फिनिश लगाएँ (बाहरी साइन के लिए पॉलीयूरेथेन, या घरेलू के लिए डैनिश ऑयल या मोम)। CNC-राउटेड साइन हाथ से उकेरी गई लकड़ी की कारीगरी की गर्माहट और प्राकृतिक सुंदरता को डिजिटल फैब्रिकेशन की सटीकता और दोहराव क्षमता के साथ जोड़ते हैं।
सामग्री
1- 1 board, sized for your sign टुकड़ाप्लेसहोल्डर
आवश्यक उपकरण
6- प्लेसहोल्डर
- प्लेसहोल्डर
- प्लेसहोल्डर
- प्लेसहोल्डर
- प्लेसहोल्डर
- 1 vendor sell this, none ship to you yetप्लेसहोल्डर
यह ब्लूप्रिंट बनाता है
CC0 पब्लिक डोमेन
यह ब्लूप्रिंट CC0 के तहत जारी किया गया है। आप बिना अनुमति माँगे इस कार्य को किसी भी उद्देश्य के लिए कॉपी, संशोधित, वितरित और उपयोग करने के लिए स्वतंत्र हैं।
उनके ब्लूप्रिंट के माध्यम से उत्पाद खरीदकर मेकर का समर्थन करें जहाँ वे मेकर कमीशन कमाते हैं जो विक्रेताओं द्वारा निर्धारित होता है, या इस ब्लूप्रिंट का नया संस्करण बनाएँ और राजस्व साझा करने के लिए इसे अपने ब्लूप्रिंट में कनेक्शन के रूप में शामिल करें।