सहयोग
कला
सौंदर्य और कल्याण
हस्तशिल्प
संस्कृति और इतिहास
मनोरंजन
पर्यावरण
खाद्य और पेय
रिवर्स इंजीनियरिंग
विज्ञान
खेल
प्रौद्योगिकी
पहनने योग्य
English


Set और Presetting: स्प्रिंग कमज़ोर क्यों होती है बिना नरम हुए
'स्प्रिंग कमज़ोर हो गई है' वर्कशॉप में सबसे आम निदानों में से एक है और सबसे अधिक बार गलत भी। एक स्प्रिंग की रेट उसके तार, उसके कॉइल व्यास और उसकी कॉइल संख्या से आती है, और इनमें से कोई भी सेवा के दौरान नहीं बदलता। जो स्प्रिंग कम बल देती है, वह लगभग हमेशा वह स्प्रिंग होती है जिसकी SHORTER हो गई है।
यह अंतर जितना दिखता है उससे कहीं अधिक मूल्यवान है, क्योंकि यह एक अस्पष्ट शिकायत को दो मापों में बदल देता है — मुक्त लंबाई और रेट — जिनके चार संभावित संयोजन अपने-अपने कारण बताते हैं। और सबसे आम कारण स्प्रिंग नहीं, बल्कि वह असेंबली निकलता है जिसमें वह लगी है।
यह पायदान बताता है कि set क्या है और उसकी कीमत क्या है, क्यों वही set छोटे-यात्रा वाली स्प्रिंग पर कहीं अधिक खराब होता है, और presetting — यानी फैक्ट्री में जानबूझकर स्प्रिंग को खराब करने की वह तकनीक ताकि वह सेवा में खराब न हो सके।
मध्यवर्ती
3 घंटे
निर्देश
1
1
सेट क्या है, और यह कहाँ से आता है
सेट क्या है, और यह कहाँ से आता है
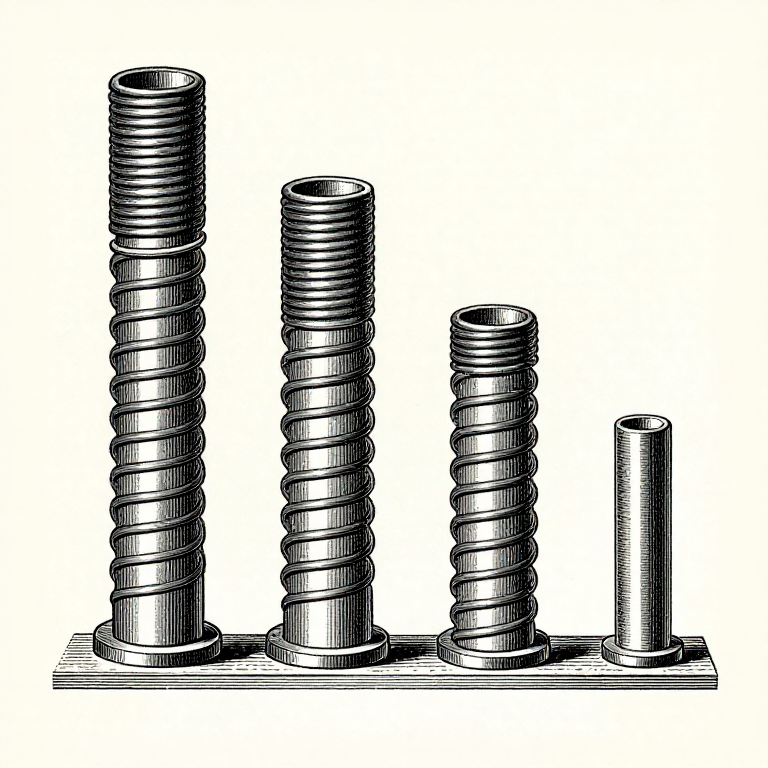
**सेट ओवरलोड से होने वाला स्थायी विरूपण है।** किसी स्प्रिंग को उस बिंदु से आगे धकेलें जहाँ तार मरोड़ (टॉर्शन) में झुक जाता है, तो तार पूरी तरह वापस नहीं उछलता। स्प्रिंग अब छोटी हो चुकी है। उसकी दर (रेट) अपरिवर्तित रहती है, क्योंकि दर ज्यामिति और मॉड्यूलस पर निर्भर करती है, और इन दोनों में कोई बदलाव नहीं आया है।
**यह सबसे पहले कुंडली के अंदरूनी हिस्से में होता है**, ठीक उसी कारण से जो इंडेक्स रंग में बताया गया था: वहीं तनाव सबसे अधिक होता है। इसलिए सेट तब भी शुरू हो जाता है जब औसत तनाव यील्ड तक नहीं पहुँचा होता।
**स्प्रिंग के ओवरलोड होने के तीन तरीके।**
*एक बार, ज़ोर से।* किसी ने उसे पूरी तरह दबा दिया, या तंत्र को इस तरह जोड़ा गया कि स्प्रिंग डिज़ाइन की मंशा से अधिक संपीड़ित थी। एक घटना, और सारा सेट एक साथ।
*धीरे-धीरे, तापमान पर।* स्टील लगातार तनाव के तहत शिथिल (रिलैक्स) होता है, और गर्म होने पर यह और तेज़ होता है। गर्म जगह पर संपीड़ित रखी गई स्प्रिंग महीनों में बल खो देती है। इसीलिए स्प्रिंग विनिर्देशों में अधिकतम सेवा तापमान लिखा होता है, और इसी कारण इंजन वाल्व स्प्रिंग और दरवाज़े की स्प्रिंग दो अलग चीज़ें हैं।
*बार-बार, यील्ड से ठीक नीचे।* सीमा के पास अनेक चक्र हर बार थोड़ा सेट जमा करते हैं। मुक्त लंबाई धीरे-धीरे घटती है और फिर स्थिर हो जाती है।
**सेट NOT है।** यह थकान (फटीग) नहीं है: थकान दरारें डालती है और तोड़ती है, सेट केवल छोटा कर देता है। यह घिसावट (वियर) भी नहीं है। यह संक्षारण (corrosion) भी नहीं है, हालाँकि संक्षारण बाकी सब कुछ और बिगाड़ देता है।
**और यह हमेशा बुरा नहीं होता।** इसे फैक्ट्री में जानबूझकर करना चरण 3 का विषय है।
इस चरण के लिए सामग्री:
 दाब-कमानी सेट1 टुकड़ा
आवश्यक उपकरण:
 रूलर
 वर्नियर कैलिपर
 बल-मापी (स्प्रिंग तुला)
2
2
सेट की लागत, और चार विफलताओं को अलग पहचानना
सेट की लागत, और चार विफलताओं को अलग पहचानना
Jupyter नोटबुक लोड हो रही है…
आवश्यक उपकरण:
 डेस्कटॉप कंप्यूटर
3
3
प्रीसेटिंग: जानबूझकर स्प्रिंग में स्थायी विरूपण (set) लाना
प्रीसेटिंग: जानबूझकर स्प्रिंग में स्थायी विरूपण (set) लाना
**तरकीब।** स्प्रिंग को उसकी ज़रूरत से लंबा बनाइए, फिर उसे पूरी तरह दबाकर ठोस अवस्था में रोकिए और छोड़ दीजिए। इससे वह उसी समय, फैक्ट्री में ही, अपना स्थायी विरूपण ले लेती है और उस मुक्त लंबाई पर लौट आती है जो वास्तव में चाही गई थी। इस प्रक्रिया को बार-बार दोहराने का व्यापारिक नाम **स्क्रैगिंग** है।
**इससे क्या मिलता है।** दो चीज़ें। पहली, स्प्रिंग सेवा में अब और स्थायी विरूपण नहीं ले सकती, क्योंकि उस प्रतिबल पर वह जितना लेने वाली थी, पहले ही ले चुकी होती है, इसलिए उसकी मुक्त लंबाई अब स्थिर है। दूसरी, और कम स्पष्ट रूप से, सतही परतों को विवश (yield) करने से तार में कार्यकारी प्रतिबल के विपरीत चिह्न वाला **अवशिष्ट प्रतिबल** रह जाता है। अब सेवा-भार किसी भी क्षति से पहले इस अवशिष्ट प्रतिबल को पार करना होता है, इसलिए वही पदार्थ की बिना प्रीसेट वाली स्प्रिंग की तुलना में प्रीसेट स्प्रिंग सुरक्षित रूप से अधिक कार्यकारी प्रतिबल वहन कर सकती है।
**इसकी लागत।** एक लंबा रिक्त (blank), एक अतिरिक्त संक्रिया, और यह तथ्य कि अंतिम मुक्त लंबाई अब एक सेटिंग नहीं बल्कि परिणाम है, इसलिए उसे मापना पड़ता है और रिक्त की लंबाई तब तक समायोजित करनी पड़ती है जब तक सही न आ जाए। उत्पादन की बड़ी शृंखला में यह एक सेटअप लागत है; एक-बारी के काम में यह अनुमान का खेल है।
**यह कब मायने रखता है।** वहाँ जहाँ स्प्रिंग अत्यधिक प्रतिबलित हो और अपना बल बनाए रखना अनिवार्य हो: वाल्व स्प्रिंग, क्लच स्प्रिंग, और कोई भी ऐसी स्प्रिंग जो असेंबली के पूरे जीवनकाल के लिए पूर्वभारित (preloaded) हो। सामान्य उपयोग की कैटलॉग स्प्रिंग अक्सर प्रीसेट नहीं होतीं, और यह एक कारण है कि कैटलॉग स्प्रिंग वहाँ खिसक जाती है जहाँ विशेष रूप से बनी स्प्रिंग नहीं खिसकती।
**दिशा मायने रखती है।** प्रीसेटिंग केवल उसी दिशा में मदद करती है जिस दिशा में वह की गई थी। दबाकर प्रीसेट की गई संपीड़न स्प्रिंग संपीड़न में मजबूत होती है, पर उलटी दिशा में उससे बेहतर नहीं। इसलिए जो स्प्रिंग दोनों दिशाओं में भारित होगी, उसे प्रीसेट नहीं किया जा सकता, और यही एक कारण है कि वह स्प्रिंग जो शून्य से होकर चक्रीय रूप से गुजरती है, एक कठिन डिज़ाइन समस्या है।
**क्षेत्र में प्रीसेट न करें।** लगी हुई स्प्रिंग को 'सेट' करने के लिए पूरी तरह दबाना वह मुक्त लंबाई हटा देता है जो आप खोना नहीं चाहते थे, और वह बल छोड़ देता है जिसकी आपको ज़रूरत थी। यह एक बड़े आकार के रिक्त पर की जाने वाली फैक्ट्री संक्रिया है, मरम्मत नहीं।
इस चरण के लिए सामग्री:
दाब-कमानी सेट1 टुकड़ा संपीड़न स्प्रिंग सेट1 टुकड़ा
आवश्यक उपकरण:
 बेंच शिकंजारूलरवर्नियर कैलिपर
4
4
इस तरह डिज़ाइन करें कि ऐसा न हो
इस तरह डिज़ाइन करें कि ऐसा न हो
**स्प्रिंग को उसके अनुमेय तनाव के कम अंश पर चलाएँ।** यह सबसे सस्ता बीमा है जो उपलब्ध है। जो स्प्रिंग अपने अनुमेय मान के 40% पर है, वह कमरे के तापमान पर अनिश्चित काल तक अपनी लंबाई बनाए रखेगी; 80% पर वाली स्प्रिंग धीरे-धीरे खिसकेगी।
**उसका विक्षेपण लंबा रखें।** नोटबुक इसका तर्क देती है: जब कार्यकारी विक्षेपण बड़ा होता है, तो वही निरपेक्ष स्थायी विकृति (set) बहुत कम बल की कीमत पर आती है। लंबी, नरम स्प्रिंग अपना बल बनाए रखती हैं; छोटी, कठोर स्प्रिंग नहीं रखतीं।
**एक स्टॉप लगाएँ।** यदि कोई चीज़ स्प्रिंग को पूरी तरह दबा नहीं सकती, तो वह एक ही ओवरलोड घटना से स्थायी विकृति नहीं ले सकती। यह आमतौर पर बेहतर स्प्रिंग लगाने से सस्ता बदलाव होता है।
**तापमान ईमानदारी से जाँचें।** परिवेश का तापमान नहीं — स्प्रिंग का तापमान, जो किसी गर्म चीज़ के संपर्क में हो सकता है। कार्बन स्टील स्प्रिंग आमतौर पर लगातार भार के लिए लगभग 120 °C तक सीमित होती हैं; उससे ऊपर सामग्री बदलनी पड़ती है, क्रोम-सिलिकॉन या क्रोम-वैनेडियम मिश्र धातु में, या स्टेनलेस स्टील में, और बहुत अधिक तापमान वाले मामलों के लिए इनकोनेल में। तापमान के साथ दर (rate) भी थोड़ी घटती है, क्योंकि मापांक (modulus) घटता है।
**जहाँ आवश्यक हो वहाँ प्रीसेट स्प्रिंग निर्दिष्ट करें**, और ड्रॉइंग पर यह स्पष्ट लिखें — 'ठोस तक प्रीसेट' एक निर्माण निर्देश है, कोई इच्छा नहीं।
**और फिटिंग के समय मुक्त लंबाई (free length) दर्ज करें।** लिखकर, मशीन के रिकॉर्ड में। इससे इस बारे में भविष्य की बहस कि स्प्रिंग कमज़ोर हो गई है या नहीं, एक माप और एक घटाव में बदल जाती है, और यही इस पायदान का पूरा सार है।
इस चरण के लिए सामग्री:
दाब-कमानी सेट1 टुकड़ाआवश्यक उपकरण:
रूलरवर्नियर कैलिपरसामग्री
2- 1 टुकड़ाप्लेसहोल्डर
- 1 टुकड़ाप्लेसहोल्डर
संबंधित ब्लूप्रिंट
ये ब्लूप्रिंट ज्ञान साझा करते हैं — तकनीक, सामग्री या सिद्धांत


CC0 पब्लिक डोमेन
यह ब्लूप्रिंट CC0 के तहत जारी किया गया है। आप बिना अनुमति माँगे इस कार्य को किसी भी उद्देश्य के लिए कॉपी, संशोधित, वितरित और उपयोग करने के लिए स्वतंत्र हैं।
उनके ब्लूप्रिंट के माध्यम से उत्पाद खरीदकर मेकर का समर्थन करें जहाँ वे मेकर कमीशन कमाते हैं जो विक्रेताओं द्वारा निर्धारित होता है, या इस ब्लूप्रिंट का नया संस्करण बनाएँ और राजस्व साझा करने के लिए इसे अपने ब्लूप्रिंट में कनेक्शन के रूप में शामिल करें।