सहयोग
कला
सौंदर्य और कल्याण
हस्तशिल्प
संस्कृति और इतिहास
मनोरंजन
पर्यावरण
खाद्य और पेय
रिवर्स इंजीनियरिंग
विज्ञान
खेल
प्रौद्योगिकी
पहनने योग्य
English


गियर दाँतों का इन्वोल्यूट: दाँत उसी आकार के क्यों हैं और कोई अन्य क्यों नहीं
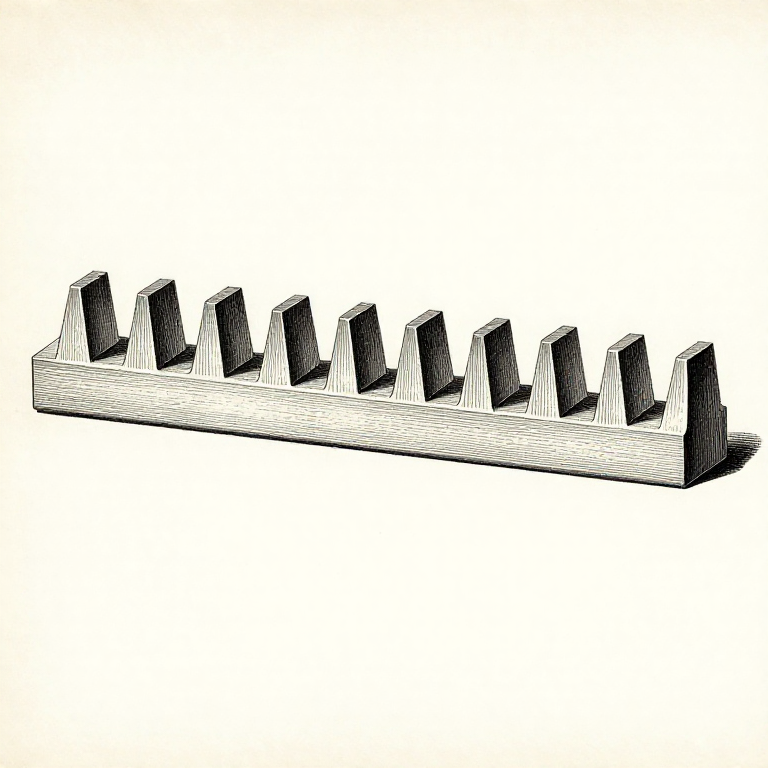
गियर के दाँत कोई मनमाना आकार नहीं हैं जिसे किसी ने यों ही तय कर दिया हो। उन्नीसवीं सदी से बने लगभग हर गियर में एक ही वक्र का उपयोग होता है — **इन्वोल्यूट** — और इसका उपयोग इसलिए होता है क्योंकि यही एकमात्र व्यावहारिक आकार है जिसमें एक विशेष गुण है।
**इन्वोल्यूट गियरों की एक जोड़ी केंद्र-दूरी थोड़ी गलत होने पर भी स्थिर अनुपात में घूर्णन संचरित करती है।** कोई भी अन्य दाँत-आकार अपनी सुचारुता तभी खो देता है जब शाफ्ट ठीक उस स्थान पर न हों जहाँ उन्हें होना चाहिए, और किसी भी वास्तविक मशीन में ऐसा हमेशा होता है।
केंद्र-दूरी की इस सहनशीलता ने ही बड़े पैमाने पर गियर निर्माण को संभव बनाया, और इसे बिना जाँचे मान लेने के बजाय समझना उपयोगी है।
उन्नत
3 घंटे
निर्देश
1
1
एक इनवोल्यूट क्या है
एक इनवोल्यूट क्या है
**एक धागे को किसी वृत्त के चारों ओर लपेटें, सिरे को पकड़ें, और उसे तना हुआ रखते हुए खोलें।** सिरा जो पथ बनाता है, वह उस वृत्त का एक इनवोल्यूट है। यह वृत्त **आधार वृत्त** है, और दाँत के आकार पर यही एकमात्र वृत्त प्रभाव डालता है।
इससे सीधे यह गुण निकलता है: हर क्षण तना हुआ धागा **आधार वृत्त पर स्पर्शरेखीय और वक्र के लंबवत** होता है। इसलिए जब दो इनवोल्यूट एक-दूसरे को छूते हैं, तो उनके बीच बल की रेखा दोनों आधार वृत्तों की उभयनिष्ठ स्पर्शरेखा होती है — वही सीधी रेखा, चाहे मेश में वे कहीं भी एक-दूसरे को छू रहे हों।
यही रेखा **क्रिया रेखा** है, और इसका न हिलना ही इनवोल्यूट के काम करने का पूरा कारण है:
**अनुपात स्थिर रहता है**, क्योंकि क्रिया रेखा हमेशा केंद्र रेखा को एक ही बिंदु पर काटती है।
**दाँत पर बल की दिशा स्थिर रहती है**, इसलिए हर दाँत के गुजरने पर बेयरिंग भार में उतार-चढ़ाव नहीं होता।
**केंद्रों को दूर करने से केवल दाब कोण बदलता है।** आधार वृत्त अपरिवर्तित रहते हैं, इसलिए क्रिया रेखा अब भी उनकी उभयनिष्ठ स्पर्शरेखा है, और अनुपात अब भी आधार वृत्तों का ही अनुपात है। यह एक ऐसा गुण है जो कोई अन्य दाँत आकार नहीं रखता।
**चक्रज आकार**, जो घड़ियों और कुछ पुरानी मशीनों में प्रयुक्त होता है, कम भार पर अधिक चिकना और कुशल होता है, परंतु केंद्र दूरी की त्रुटि के प्रति असहिष्णु है। यही वह समझौता है जो एक घड़ी स्वीकार कर सकती है, पर गियरबॉक्स नहीं।
इस चरण के लिए सामग्री:
 सीधे दाँतों के गियर का सेट (इस्पात, 20 दाँत)1 टुकड़ा
आवश्यक उपकरण:
 आवर्धक लूप
 चाँदा
2
2
दबाव कोण: संख्या क्या चुनती है
दबाव कोण: संख्या क्या चुनती है
**दबाव कोण** वह कोण है जो क्रिया रेखा और पिच वृत्तों की उभयनिष्ठ स्पर्शरेखा के बीच होता है — वास्तव में, बल कितनी तीखी दिशा में धक्का देता है।
**14.5 डिग्री** पुराना मानक था, और बहुत सारी पुरानी मशीनरी में अब भी मौजूद है। यह अधिक चिकना और शांत होता है, और अंडरकटिंग से बचने के लिए इसे कम से कम 32 दांतों की आवश्यकता होती है।
**20 डिग्री** लगभग हर जगह आधुनिक मानक है। अधिक मज़बूत दांत — जड़ पर मोटे — और पिनियन 17 दांतों तक जा सकता है।
**25 डिग्री** भारी भार वाले गियरों में उपयोग होता है। यह और अधिक मज़बूत, अधिक शोर वाला और बेयरिंग पर अधिक भार डालने वाला होता है।
**समझौता सीधा है:** बड़ा दबाव कोण मोटी, मज़बूत दांत की जड़ देता है और शाफ्टों को और ज़ोर से एक-दूसरे से दूर धकेलता है। दांत पर बल दो घटकों में विभाजित होता है: स्पर्शीय घटक, जो कार्य करता है, और त्रिज्य घटक, जो कुछ नहीं करता बल्कि केवल बेयरिंगों पर भार डालता है। त्रिज्य घटक, स्पर्शीय घटक को दबाव कोण की स्पर्शज्या से गुणा करने पर मिलता है। 20 डिग्री पर यह उपयोगी बल का 36% है, और 25 डिग्री पर 47%।
**दो गियरों को मॉड्यूल के साथ-साथ दबाव कोण भी साझा करना होगा।** एक ही मॉड्यूल का 20 डिग्री गियर और 14.5 डिग्री गियर बुरी तरह मेश होंगे, जल्दी घिसेंगे और शोर करेंगे — और वे भौतिक रूप से एक साथ जुड़ भी जाएंगे, यही इसे एक जाल बनाता है।
इस चरण के लिए सामग्री:
सीधे दाँतों के गियर का सेट (इस्पात, 20 दाँत)2 टुकड़ेआवश्यक उपकरण:
चाँदाआवर्धक लूप3
3
संपर्क अनुपात: एक से अधिक दाँतों को संलग्न क्यों होना चाहिए
संपर्क अनुपात: एक से अधिक दाँतों को संलग्न क्यों होना चाहिए
**संपर्क अनुपात** किसी भी क्षण संपर्क में रहने वाले दाँतों की जोड़ियों की औसत संख्या है, और यह एक से अधिक होना चाहिए, अन्यथा दाँतों के बीच ड्राइव रुक जाती है।
**1.6 का संपर्क अनुपात** का अर्थ है कि 60% समय दो जोड़ियाँ भार वहन करती हैं और 40% समय केवल एक। यह एक मानक 20 डिग्री स्पर स्पर्शी जोड़ी के लिए सामान्य है, और इसी कारण एक दाँत को आधे भार के बजाय पूरे भार के लिए डिज़ाइन किया जाता है।
**अधिक बेहतर होता है** चिकनेपन और शोर के लिए। यह अधिक दाँतों, छोटे दबाव कोण, या लंबे एडेंडम से बढ़ता है।
**1.2 से नीचे ड्राइव खुरदरी हो जाती है**, क्योंकि भार एक जोड़ी से अगली जोड़ी पर अचानक स्थानांतरित होता है और बीच में कोई अतिव्यापन नहीं होता।
**हेलिकल गियर इसे अलग तरीके से हल करते हैं।** दाँत एक कोण पर काटे जाते हैं, इसलिए संपर्क एक दाँत के एक सिरे से शुरू होकर पूरे दाँत पर फैलता है — संलग्नता धीरे-धीरे होती है और हमेशा कई दाँत संपर्क में रहते हैं। इसी कारण हेलिकल गियरिंग कहीं अधिक शांत होती है, और इसकी कीमत शाफ्ट के साथ **अक्षीय थ्रस्ट** है, जिसे बेयरिंग को सहना पड़ता है।
**डबल हेलिकल, या हेरिंगबोन**, दो विपरीत हेलिक्स का उपयोग करता है ताकि थ्रस्ट एक-दूसरे को निरस्त कर दें। पूरी शांति, कोई थ्रस्ट नहीं, लेकिन एक ऐसा गियर जिसे काटना कहीं अधिक कठिन है — इसी कारण यह केवल बड़ी और महंगी ड्राइव में पाया जाता है, और कहीं नहीं।
इस चरण के लिए सामग्री:
सीधे दाँतों के गियर का सेट (इस्पात, 20 दाँत)1 टुकड़ाआवश्यक उपकरण:
आवर्धक लूप शंकु-गियर सेट (इस्पात, 1:1)
4
4
आकार वास्तव में कैसे बनाया जाता है
आकार वास्तव में कैसे बनाया जाता है
इनवोल्यूट को कॉपी नहीं किया जाता, बल्कि उत्पन्न किया जाता है, और इसीलिए कैटलॉग की गियर-कटिंग मशीनें जैसी दिखती हैं वैसी ही हैं।
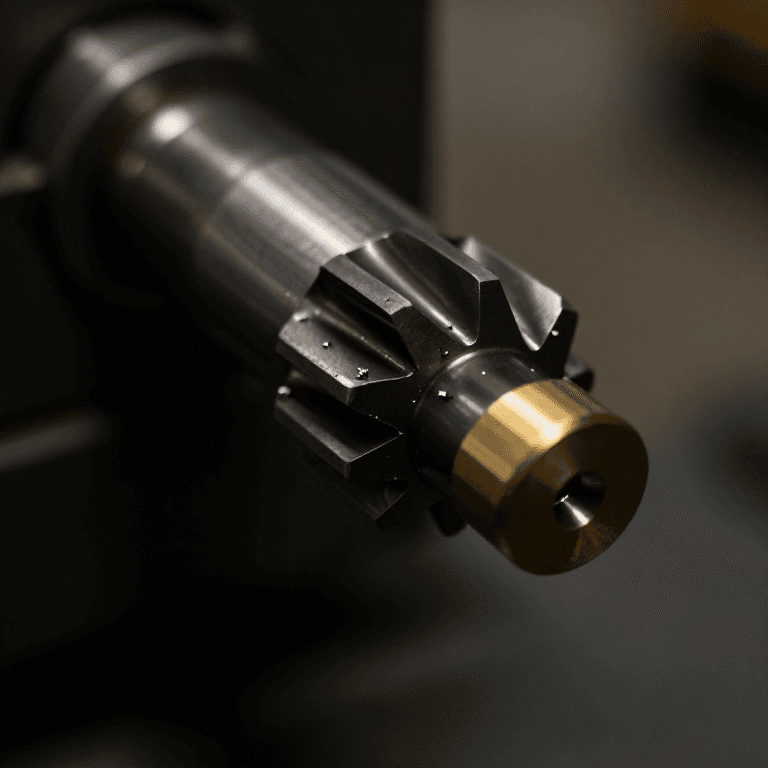
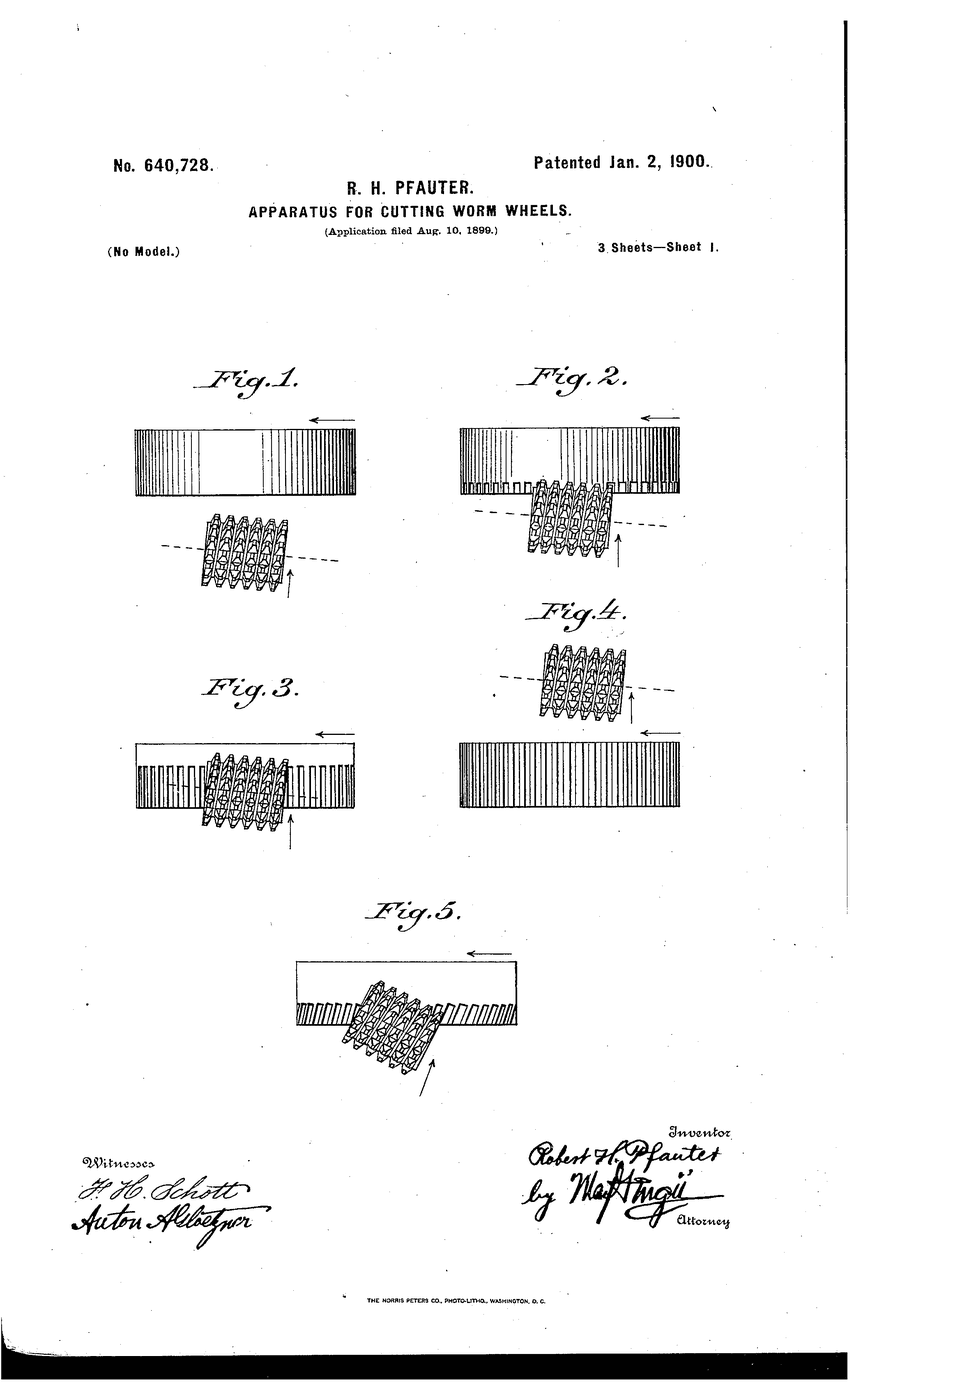
**हॉबिंग।** हॉब मूलतः कटिंग किनारों वाला एक वर्म होता है, और इसे ब्लैंक के विरुद्ध घुमाया जाता है जब दोनों एक निश्चित अनुपात में घूमते हैं। दाँत का आकार कटर द्वारा पार की गई सभी स्थितियों का एन्वेलप होता है — इनवोल्यूट घुमाव का परिणाम के रूप में प्रकट होता है, और इसे सीधे कभी नहीं काटा जाता। एक ही हॉब अपने मॉड्यूल की हर दाँत संख्या को काट सकता है, यही इसका बड़ा व्यावहारिक लाभ है।
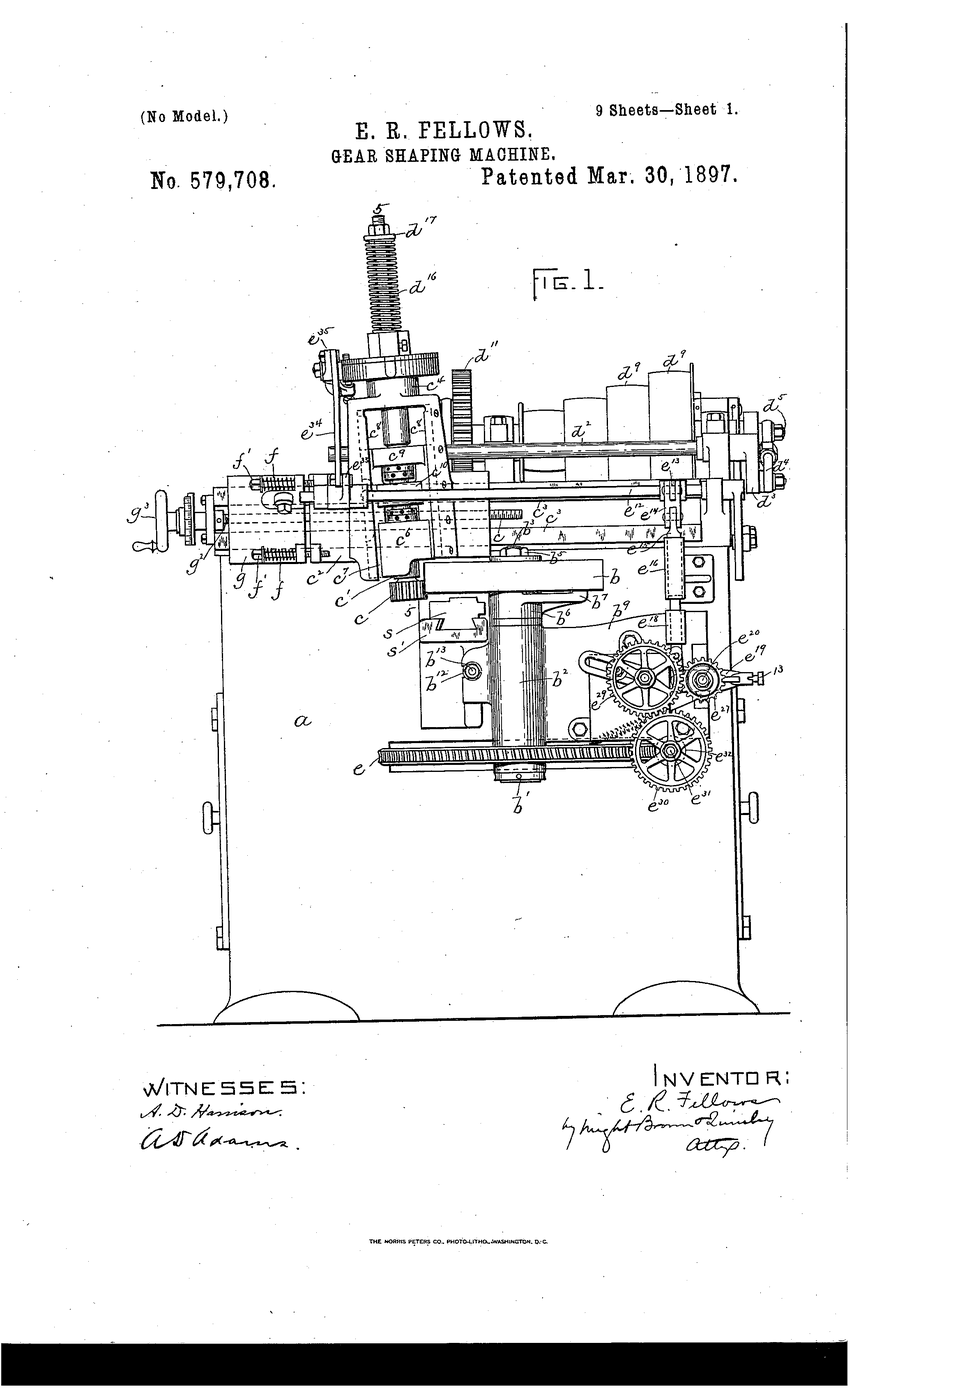
**शेपिंग।** फेलोज़ शेपर एक गियर के आकार वाले कटर का उपयोग करता है, जो तब पारस्परिक गति करता है जब वह और ब्लैंक एक साथ घूमते हैं। यह वही एन्वेलप उत्पन्न करता है, और यह आंतरिक गियर तथा किसी शोल्डर के सटे हुए गियर भी काट सकता है, जो हॉब नहीं काट सकता।
**फॉर्म मिलिंग** एक ऐसे कटर से दाँतों के बीच की जगह काटती है जो स्वयं उस जगह के आकार का होता है। यह सरल है, किसी भी मिलिंग मशीन पर काम करता है, और दाँत संख्या की प्रत्येक श्रेणी के लिए अलग कटर चाहिए — इसीलिए आठ-कटर सेट होते हैं — क्योंकि सही आकार दाँत संख्या के साथ बदलता है। यह एक सन्निकटन है, और कई उद्देश्यों के लिए पर्याप्त अच्छा है।
**मज़बूती के लिए, फिनिश उतनी ही मायने रखती है जितना आकार।** ग्राउंड या शेव्ड दाँत का फ्लैंक, कट-जैसा-है वाले फ्लैंक की तुलना में कहीं अधिक भार वहन करता है, क्योंकि सतह की खुरदरापन की चोटियों से ही पिटिंग शुरू होती है।
इस चरण के लिए सामग्री:
सीधे दाँतों के गियर का सेट (इस्पात, 20 दाँत)1 टुकड़ाआवश्यक उपकरण:
आवर्धक लूप डिजिटल वर्नियर कैलिपर, 6 इंच
 परिवर्तन गियर सेट
संबंधित ब्लूप्रिंट
ये ब्लूप्रिंट ज्ञान साझा करते हैं — तकनीक, सामग्री या सिद्धांत


CC0 पब्लिक डोमेन
यह ब्लूप्रिंट CC0 के तहत जारी किया गया है। आप बिना अनुमति माँगे इस कार्य को किसी भी उद्देश्य के लिए कॉपी, संशोधित, वितरित और उपयोग करने के लिए स्वतंत्र हैं।
उनके ब्लूप्रिंट के माध्यम से उत्पाद खरीदकर मेकर का समर्थन करें जहाँ वे मेकर कमीशन कमाते हैं जो विक्रेताओं द्वारा निर्धारित होता है, या इस ब्लूप्रिंट का नया संस्करण बनाएँ और राजस्व साझा करने के लिए इसे अपने ब्लूप्रिंट में कनेक्शन के रूप में शामिल करें।