هنر
زیبایی و سلامت
صنایع دستی
فرهنگ و تاریخ
سرگرمی
محیط زیست
غذا و نوشیدنی
مهندسی معکوس
علوم
ورزش
فناوری
پوشیدنیها
English
جوشکاری پلاستیک با صوت
رانگ ۲ با مفیدترین حرکت در طراحی قالبگیری به پایان رسید: وقتی قطعهای آنقدر زیرکانه طراحی شده که نمیتوان آن را از قالب جدا کرد، آن را به دو نیم تقسیم کنید و بعداً به هم متصل کنید. این رانگ درباره همین اتصال است.
چسب پاسخ آشکار است و اغلب پاسخ نادرست: به زمان پخت نیاز دارد، ماده سومی در قطعهای است که ممکن است بخواهید بازیافت کنید، و روی پلیالفینها تقریباً اصلاً کار نمیکند. راه دیگر این است که دو نیمه **به یک قطعه تبدیل شوند**، که برای یک ترموپلاستیک یعنی ذوب کردن سطح مشترک و هیچ چیز دیگری.
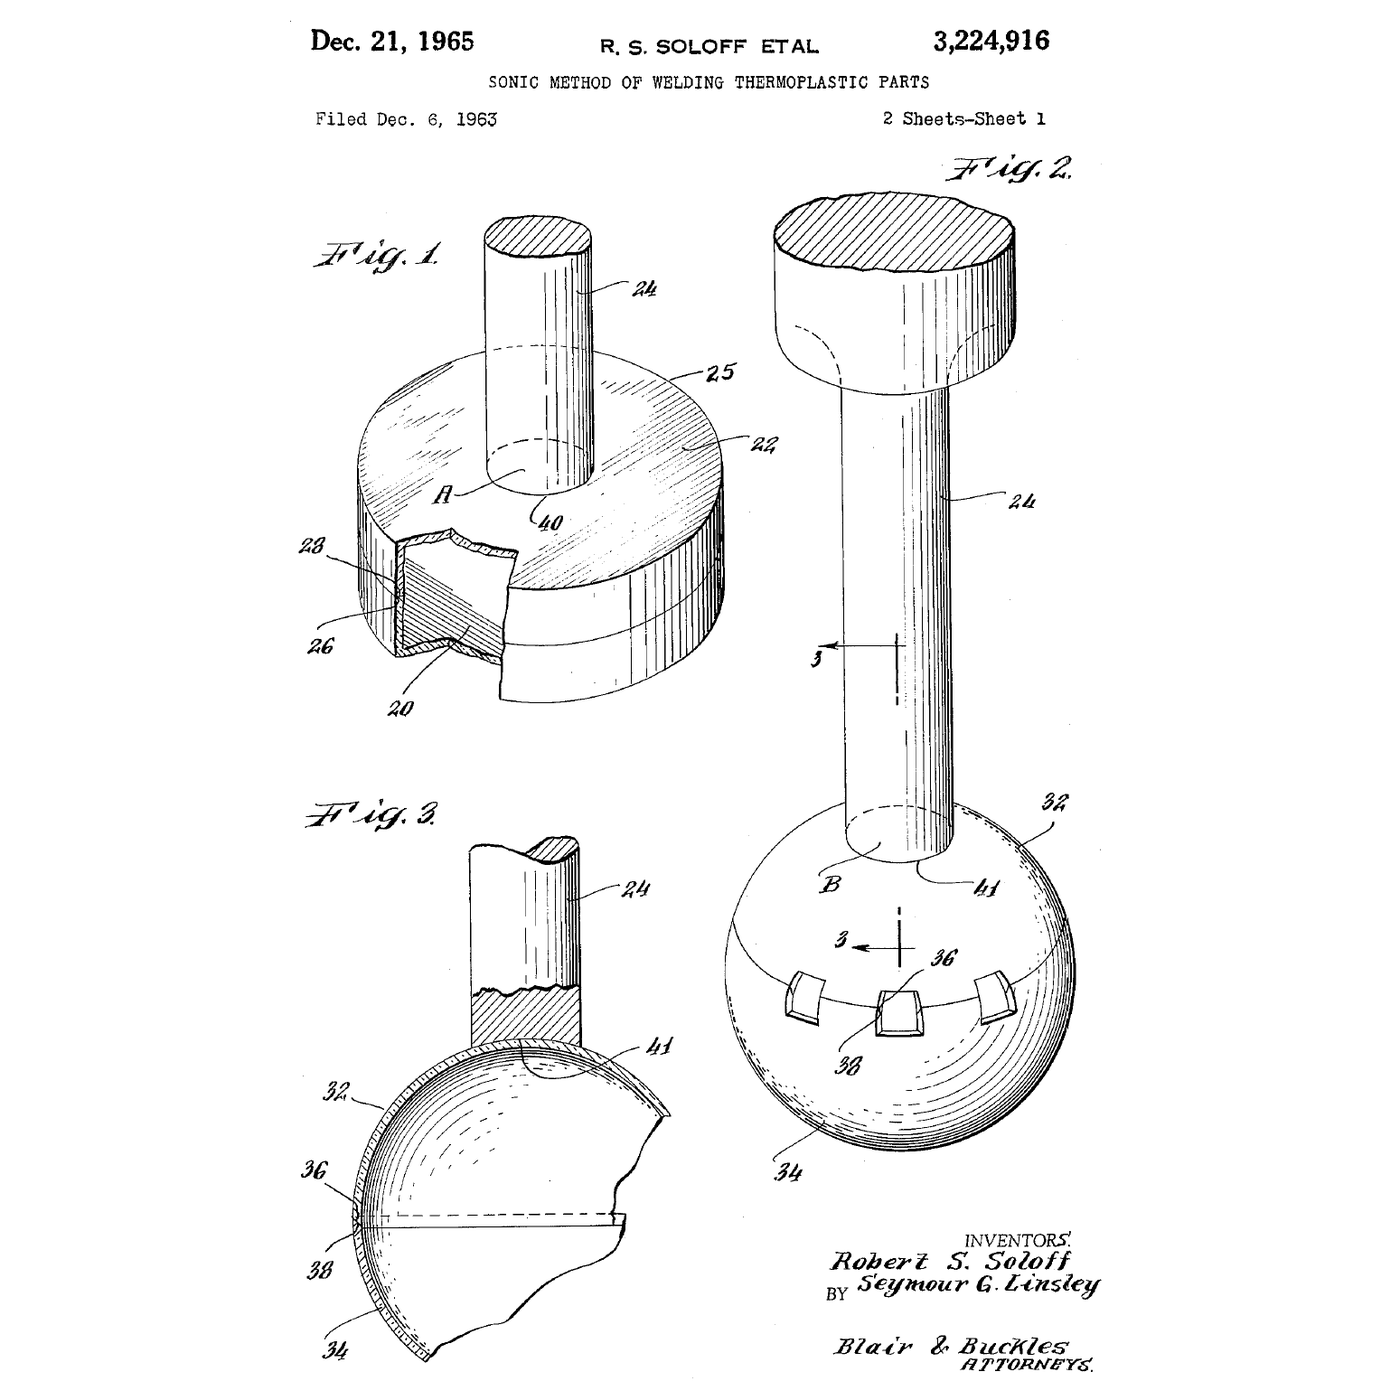
ثبت اختراع ۱۹۶۳ رابرت سولوف این کار را با اولتراسوند انجام میدهد: اتصال را با فرکانس ۲۰ کیلوهرتز به لرزش درمیآورد و اجازه میدهد اصطکاک درونی خود پلیمر یک برجستگی مثلثی کوچک که روی یک سطح قالبگیری شده را ذوب کند. پنجیک ثانیه، بدون مواد مصرفی، و جوشی به همان استحکام ماده اصلی.
پیشرفته
حدود ۳ ساعت
دستورالعملها
1
1
زمان ادعا را بخوانید و یک انرژیدایرکتور را در طبیعت پیدا کنید
زمان ادعا را بخوانید و یک انرژیدایرکتور را در طبیعت پیدا کنید
**US 3,224,916**، *روش صوتی جوشکاری قطعات ترموپلاستیک*، **Robert S. Soloff** و Seymour G. Linsley، واگذارشده به **Branson Instruments**؛ ثبتشده در **6 دسامبر 1963**، شماره سریال 328,500، اعطاشده در **21 دسامبر 1965**؛ 8 ادعا، کلاس ایالات متحده 156-73. منقضی شده است. نقشه روی این صفحه، صفحه 1 خود گواهینامه است: FIG. 1 محل اتصال است، FIG. 2 هورن، FIG. 3 مقطع.
مشخصات درباره *جوشکاری مجموعههای قطعات ترموپلاستیک با* یک *منبع انرژی صوتی با شدت بالا* است و صریحاً بیان میکند که قطعات باید *در تماس نزدیک* قرار گیرند و این روش به *مواد ترموپلاستیک دشوار برای ذوب* نیز تعمیم مییابد — که ادعای جالب توجهی است، زیرا دقیقاً همان موادی هستند که چسب نیز در آنها شکست میخورد.
حالا برو و یکی پیدا کن. یک مجموعه قالبگیریشده ارزان را که از نابودی آن ناراحت نمیشوی باز کن — یک اسباببازی، دسته یک تیغ یکبارمصرف، بدنه یک خودکار یا بدنه یک لوازم خانگی کوچک. سطوح تماس را زیر میکروسکوپ نگاه کن.
روی یک اتصال جوشی، تنها روی یک سطح، یک **دنده مثلثی کوچک** خواهید دید که دور خط اتصال کشیده شده — ارتفاعی کسری از میلیمتر و معمولاً تقریباً به همان عرض در قاعدهاش. این همان انرژیدایرکتور است. روی قطعهای که قبلاً جوش داده شده، این دنده پهن شده و مذاب به دو طرف به صورت یک لبه ظریف بیرون زده است.
دنده را با میکروسکوپ و کولیس اندازه بگیرید. مرحله 4 نشان میدهد که چرا این اندازه و نه اندازه دیگری است.
ابزارهای مورد نیاز:
 میکروسکوپ رقمی
 کولیس دیجیتال ۶ اینچی
 چاقوی کاردستی
 عینک ایمنی
2
2
جوش دادن دو قطعه و پیدا کردن جایی که انرژی رفت
جوش دادن دو قطعه و پیدا کردن جایی که انرژی رفت
اگر به یک جوشدهنده اولتراسونیک دسترسی دارید — از نوع پلاستیکی، نه فلزی یا حمام تمیزکاری — این آزمایش را به درستی انجام دهید. اگر ندارید، مرحله ۳ جایگزین روی میز کار را ارائه میدهد که همان مکانیزم را آموزش میدهد.
دو کوپن تخت با سطح اتصال ۴۰ × ۱۰ میلیمتر چاپ یا قالبگیری کنید. روی یکی از آنها یک هدایتکننده انرژی مثلثی به ارتفاع ۰٫۴ میلیمتر و عرض ۰٫۵ میلیمتر در تمام طول قرار دهید. جفت دیگر را برای مقایسه تخت نگه دارید.
دستگاه جوش را تنظیم کنید: فیکسچر صلب زیر قطعه پایینی، هورن تخت روی قطعه بالایی، و با زمان جوش کوتاه و نیروی کم شروع کنید. جوش دهید، سپس اتصال را با گیره و ترازوی فنری از هم جدا کنید و نیرو و **محلی که شکست** را ثبت کنید.
سه متغیر را یکبهیک بررسی کرده و هر کدام را رسم کنید:
- **زمان جوش** — اگر خیلی کوتاه باشد هدایتکننده فرو نمیریزد؛ اگر خیلی طولانی باشد مذاب بیرون رانده شده و اتصال کمپشت میشود.
- **نیرو** — اگر کم باشد سطوح در طول چرخه در تماس نمیمانند؛ اگر زیاد باشد هدایتکننده قبل از مذاب شدن له میشود و گرمایش برشی از بین میرود.
- **دامنه نوسان**، در صورتی که دستگاه اجازه دهد.
جوش خوب در **ماده پایه** کنار اتصال میشکند، نه در خود اتصال. کوپن با سطح تخت تقریباً هیچ مقاومتی نشان نمیدهد، که دلیل وجود هدایتکننده است.
تجهیزات اولتراسونیک به شکلی صدا تولید میکنند که یک صداسنج آن را ملایم نشان میدهد — بخش عمده توان در محدوده فراشنوایی است، اما زیرهماهنگها چنین نیستند. گوشگیر بپوشید، انگشتان را از مسیر هورن دور نگه دارید، و هرگز به هورنی که در حال کار بوده دست نزنید.
مواد مورد نیاز این مرحله:
 فیلامنت ABS1 قطعه
 فیلامنت PLA1 قطعه
ابزارهای مورد نیاز:
 دستگاه جوش فراصوتی پلاستیک
 چاپگر سهبعدی
 گیرهٔ رومیزی
 نیروسنج (ترازوی فنری)میکروسکوپ رقمیکولیس دیجیتال ۶ اینچی
 محافظ شنوایی (گوشی روگوشی، SNR ۳۰ دسیبل)عینک ایمنی
 دستکش کار چرمی
 دفتر آزمایشگاه (با نسخهٔ کپی)
3
3
اهرمهای جایگزین دستگاه جوشکاری: اصطکاک، حلال و تیغه داغ
اهرمهای جایگزین دستگاه جوشکاری: اصطکاک، حلال و تیغه داغ
سه روش برای ذوب کردن یک سطح مشترک بدون دستگاه ارتعاش اولتراسونیک، که هر کدام بخش متفاوتی از همان ایده را آموزش میدهند. هر سه را انجام دهید و شکستگیها را با هم مقایسه کنید.
**جوشکاری چرخشی.** یک زائده استوانهای چاپشده را در مته ستونی ببندید، جفت آن را در گیره پایین نگه دارید، با چند صد دور در دقیقه (rpm) کار را شروع کنید و آنها را به هم فشار دهید. اصطکاک سطح مشترک را در یک یا دو ثانیه ذوب میکند؛ محور را متوقف کنید و فشار را نگه دارید تا منجمد شود. این همان مکانیسم گواهینامه ثبت اختراع است، یعنی انتقال کار مکانیکی به سطح مشترک، با این تفاوت که به جای ارتعاش از چرخش استفاده میشود. این روش فقط برای اتصالات گرد کار میکند و دقیقاً به همین دلیل ارزش اختراع اولتراسوند را داشت.
**جوشکاری با حلال.** روی پلیوینیلکلراید (PVC) یا акریلیک، چسب حلالی نمیچسباند: هر دو سطح را **حل** میکند تا زنجیرههای پلیمری در یکدیگر نفوذ کنند، و سپس تبخیر میشود و یک قطعه واحد باقی میگذارد. آن را بهطور محدود روی هر دو سطح بزنید، فشار دهید، گیره بزنید و بیشتر از آنچه لازم به نظر میرسد صبر کنید؛ اتصال حلالی پس از یک ساعت تنها کسری از استحکام نهایی خود را دارد. همین چسب را روی پلیپروپیلن امتحان کنید: هیچ اتفاقی نمیافتد، زیرا هیچ حلال مشترکی با پلیاولفینها تماس نمیگیرد. این شکست ارزش دارد که عمداً ایجاد شود.
**جوشکاری با صفحه داغ.** هر دو سطح را روی یک صفحه داغ و تمیز که حدود ۳۰ درجه سانتیگراد بالاتر از نقطه ذوب است فشار دهید تا یک برجستگی مذاب تشکیل شود، سپس جدا کنید و آنها را به هم فشار دهید. این روش خام و کند است، اما روی پلیاتیلن و پلیپروپیلن قویترین اتصال از میان هر سه را ایجاد میکند؛ به همین دلیل است که لولههای پلاستیکی در زیر زمین به این روش متصل میشوند.
هر سه را بشکنید و سطوح شکست را زیر میکروسکوپ بررسی کنید. یک جوش واقعی، پلیمر کشیده و الیافی را نشان میدهد؛ یک جوش ناموفق، دو سطح صاف را نشان میدهد که هرگز یکی نبودهاند.
چسبهای حلالی فرار و اغلب مضر هستند؛ از هود دودکش یا فضای باز استفاده کنید، دستکش نیتریلی بپوشید و از هر منبع احتراقی دوری کنید. صفحه داغ حتی مدتها پس از خاموش شدن همچنان خطرناک است.
مواد مورد نیاز این مرحله:
فیلامنت ABS1 قطعهابزارهای مورد نیاز:
 دریل ستونیگیرهٔ رومیزی
 صفحه گرمکن
 دماسنج فروسرخمیکروسکوپ رقمینیروسنج (ترازوی فنری)
 کرونومتر
 دستکش نیتریلعینک ایمنی
 هود شیمیایی (کانالدار)
 کپسول آتشنشانیدفتر آزمایشگاه (با نسخهٔ کپی)
 ورق پلیپروپیلن (A4)
 ورق آکریلیک
 چسب حلالی پلاستیک
4
4
چه کاری آنتن ارتعاشی انجام میدهد و چرا دایرکتور کوچک است
چه کاری آنتن ارتعاشی انجام میدهد و چرا دایرکتور کوچک است
در حال بارگذاری دفترچهٔ Jupyter…
ابزارهای مورد نیاز:
 کاغذ شطرنجی
5
5
تاریخچه و زمینه
تاریخچه و زمینه
**منبع.** US 3,224,916، *روش جوشکاری صوتی قطعات ترموپلاستیک*، رابرت س. سولوف و سیمور ج. لینزلی، واگذارشده به Branson Instruments؛ ثبتشده در ۶ دسامبر ۱۹۶۳، اعطاشده در ۲۱ دسامبر ۱۹۶۵، منقضیشده. نقشه این صفحه متعلق به خود گواهینامه است.
**چرا این روش اینقدر سریع گسترش یافت.** جوشکاری اولتراسونیک هیچ مصرفی ندارد، زمان پخت نمیخواهد، با حلال سروکار ندارد و ماده سومی در قطعه وارد نمیکند. هر چرخه کسری از ثانیه طول میکشد، بنابراین با سرعت قالبگیری در خط مونتاژ جا میشود و چون قطعه پس از آن خنک میماند، بلافاصله قابل جابهجایی است. تقریباً هر بدنه مصرفی قالبگیریشدهای که با پیچ به هم وصل نمیشود، به این شیوه جوش داده میشود.
**هدایتکننده انرژی، اختراع واقعی است.** اعمال اولتراسوند روی یک اتصال تخت همه چیز را اندکی گرم میکند و چیزی را جوش نمیدهد؛ مرحله ۴ دلیل آن را نشان میدهد. متمرکز کردن کرنش در یک مثلث کوچک قالبگیریشده است که مسئله گرمایش پخششده را به ذوب موضعی تبدیل میکند — و هزینهای ندارد، چون یک بار در ابزار حک میشود.
**جایگاه این روش نسبت به پله چسب.** طراحیهای چسبی این کاتالوگ درباره اتصال *مواد متفاوت* با یک ماده سوم است. جوشکاری حالت برعکس است: همان پلیمر، بدون ماده سوم، و اتصال از خود قطعات قابل تشخیص نیست. وقتی هر دو ممکناند، جوشکاری از نظر سرعت، استحکام و قابلیت بازیافت برتر است؛ چسب وقتی برنده است که مواد متفاوت باشند، اتصال باید شکاف را بیندد، یا قطعات نتوانند به هم فشرده شوند.
**محدودیتهای صادقانه.** جوشکاری اولتراسونیک فقط برای **ترموپلاستیکها** و در تقریباً همه موارد برای *همان* پلیمر در دو طرف است — پلیمرهای ناهمگون در یکدیگر نفوذ متقابل ندارند. این روش به یک ویژگی اتصال قالبگیریشده نیاز دارد، بنابراین باید از ابتدا در طراحی لحاظ شود و نمیتوان آن را بعداً اضافه کرد. پلیمرهای نیمهبلورین مانند پلیپروپیلن و نایلون بسیار کمتر از پلیمرهای آمورف مانند ABS جوش میخورند، زیرا انرژی صرف ذوب بلورها میشود نه بالا بردن دمای اتصال از دمای انتقال شیشهای. و تجهیزات نه ارزاناند و نه بیخطر، که دلیل وجود مرحله ۳ است.
مواد
2- 1 قطعهجایگزین
- 1 قطعهجایگزین
ابزارهای لازم
22- جایگزین
- جایگزین
- جایگزین
- جایگزین
- جایگزین
- جایگزین
- جایگزین
- جایگزین
- جایگزین
- جایگزین
- جایگزین
- جایگزین
- جایگزین
- جایگزین
- جایگزین
- جایگزین
- جایگزین
- جایگزین
- جایگزین
- جایگزین
نقشههای مرتبط
این نقشهها دانش مشترکی دارند — تکنیکها، مواد یا اصول
The Clutch Fit: An Interference That Survives Ten Thousand Pulls
توسط Martin
مکانیک
۵۸
۰
۰
۰
۰
۰

What a Glue Joint Is: Why a Good One Breaks Everywhere Except the Glue
توسط Woody
نجاری
۵۵
۰
۰
۰
۰
۰
Choosing the Adhesive: Open Time, Gap Fill, and What It Has to Survive
توسط Mary
صنایع دستی
۴۸
۰
۰
۰
۰
۰
The Crimp: A Good One Is a Cold Weld, Not a Squeeze
توسط Volt
فناوری
۵۸
۰
۰
۰
۰
۰
CC0 مالکیت عمومی
این نقشه تحت مجوز CC0 منتشر شده است. شما آزاد هستید آن را کپی، ویرایش، توزیع و برای هر هدفی بدون نیاز به اجازه استفاده کنید.
با خرید محصولات از طریق نقشه از سازنده حمایت کنید و او کمیسیون سازنده تعیین شده توسط فروشندگان، دریافت میکند یا یک نسخه جدید از این نقشه ایجاد کنید و آن را به عنوان اتصال در نقشه خود قرار دهید تا درآمد به اشتراک گذاشته شود.