همکاری
هنر
زیبایی و سلامت
صنایع دستی
فرهنگ و تاریخ
سرگرمی
محیط زیست
غذا و نوشیدنی
مهندسی معکوس
علوم
ورزش
فناوری
پوشیدنیها
English


نصب و تراز کردن: رانآوت، عدم تراز و الگوی تماس
چرخدندهای که با دقت دقیق تراشیده شده ولی بیدقت نصب شود، عملکردی ضعیفتر از چرخدندهی معمولی دارد که بهخوبی نصب شده باشد. فرم دندانه یکی از چهار عاملی است که نحوهی کار جفت را تعیین میکند و سه عامل دیگر به شفت، یاتاقانها و بدنه تعلق دارند.
رانآوت — یعنی چرخدنده روی شفتش بهدرستی نمیچرخد — باعث میشود فاصلهی مرکزی در هر دور چرخش نوسان کند، بهطوری که لقی بکلش در یک نقطه بسیار کم و نیم دور بعد زیاد میشود. عدم تراز نیز دندانه را کج میکند تا فقط در یک انتهای سطح خود تماس پیدا کند و باری که قرار بود روی 20 میلیمتر پخش شود، روی 6 میلیمتر وارد میشود. هیچیک از این دو روی قطعات قابل مشاهده نیستند، اما هر دو در پنج دقیقه با رنگ آبی مهندسی قابل دیدن هستند.
این بخش به بررسی میزان هزینهی هر خطا، منشأ آن و چگونگی خواندن الگوی تماسی میپردازد که همهی آنها را همزمان نشان میدهد.
متوسط
4 ساعت
دستورالعملها
1
1
قرار دادن چرخدنده روی شافت
قرار دادن چرخدنده روی شافت
**محفظه و شافت.** چرخدندهای که روی یک جفتشدگی با لقی قرار دارد، هر بار به اندازه همان لقی خارج از مرکز خواهد چرخید. از جفتشدگی انتقالی یا با تداخل سبک استفاده کنید — H7/k6 یا H7/m6 برای کارهای عمومی — و گشتاور را با یک گوه تامین کنید، نه با جفتشدگی.
**گوه هیچ چیزی را مرکزیابی نمیکند.** گوه گشتاور را منتقل میکند. مرکزیابی بر عهده جفتشدگی است و شیاری که بیش از حد عمیق بریده شده باشد یا گوهای که در شیار چرخدنده به ته برسد، چرخدنده را از نشیمنگاهش بلند کرده و آن را بیش از هر خطای ساخت به بیرون پرتاب میکند. مطمئن شوید که گوه در بالا آزاد است.
**فشار دهید، با چکش نکوبید.** چرخدندهای که با چکش روی شافت کوبیده شود، کج نصب میشود و ضربه را به یاتاقانها منتقل میکند. آن را فشار دهید، یا چرخدنده را ۸۰ تا ۱۰۰ درجه سانتیگراد بالاتر از شافت گرم کرده و سپس روی آن بیندازید.
**آن را در برابر یک شانه عمود کنید.** چرخدندهای که به شانه تکیه داده شود، تنها به اندازه عمودبودن خود شانه عمود خواهد بود؛ شانهای که در گوشهاش شعاع باقی مانده و در چرخدنده هیچ شیار آزادی وجود نداشته باشد، چرخدنده را از شانه دور نگه داشته و کج میکند.
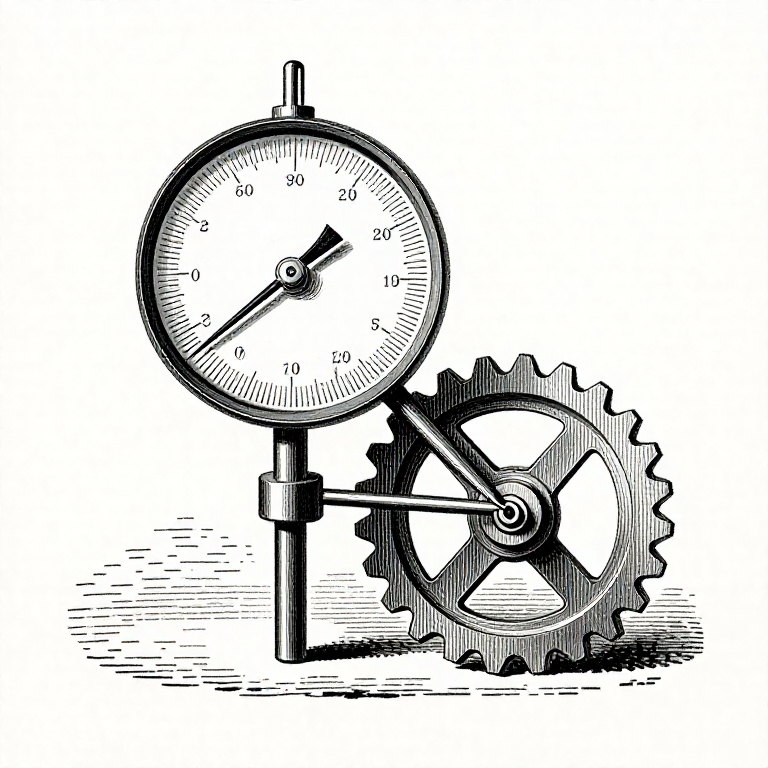
**سپس روی شافت مونтажشده، بین مراکز اندازه بگیرید.** ساعت اندازهگیری را روی سطوح دندانهها قرار دهید، با یک پین یا گوی در فضای دندانه، یک دور کامل بچرخانید و کل رانش نشاندادهشده را بخوانید. همچنین ساعت را روی ژورنالهای شافت بگذارید تا شافت خمیده را از چرخدنده خارج از مرکز تفکیک کنید — این دو در دندانهها یک عدد نشان میدهند اما به راهحلهای متفاوتی نیاز دارند.
**عدد را قبل و بعد از هر جابهجایی یادداشت کنید.** رانشی که تغییر کرده باشد، مفیدترین شاهدی است که میتوان داشت.
مواد مورد نیاز این مرحله:
 مجموعهٔ چرخدندههای ساده (فولاد، ۲۰ دندانه)1 قطعه
 شفت فولادی ۳۰ میلیمتر1 قطعه
 بلبرینگ2 قطعه
ابزارهای مورد نیاز:
 ساعت اندازهگیری
 میکرومتر
2
2
اثر رانآوت و عدم همراستایی چیست
اثر رانآوت و عدم همراستایی چیست
در حال بارگذاری دفترچهٔ Jupyter…
ابزارهای مورد نیاز:
 رایانهٔ رومیزی
3
3
خواندن الگوی تماس
خواندن الگوی تماس
پنج دقیقه با یک تیوب آبی مهندسی بیشتر از یک ساعت اندازهگیری به شما میگوید، زیرا مجموعه را با خطاهای خودش نشان میدهد، نه قطعات را به تنهایی.
مواد مورد نیاز این مرحله:
مجموعهٔ چرخدندههای ساده (فولاد، ۲۰ دندانه)2 قطعهابزارهای مورد نیاز:
 ذرهبین جواهرسازی
 مجموعهٔ فیلر
 خمیر آبی نشانهگذاری
 مجموعهٔ چرخدندهٔ مخروطی (فولاد، ۱:۱)
4
4
راهحل الگوی نمایشدادهشده
راهحل الگوی نمایشدادهشده
**عدم همراستایی در یک بدنه قابل ماشینکاری.** هر دو نشیمنگاه را در یک تنظیم سوراخکاری کنید، یا آنها را از یک سمت و بدون جابهجایی قطعه سوراخ کنید. دو سوراخ جداگانه تنها بهطور تصادفی موازی هستند.
**عدم همراستایی که نمیتوان با ماشینکاری از بین برد.** بدنههای یاتاقان را با واشر تنظیم کنید، یا یک بوش خارجمرکز در یک نشیمنگاه نصب کرده و تا رسیدن به تنظیم بچرخانید. این روش در چرخدندههای باز بزرگ استاندارد است.
**خمش شافت.** یاتاقانها را به چرخدنده نزدیکتر کنید، قطر شافت را افزایش دهید، یا چرخدنده را بین یاتاقانهایش مرکزی قرار دهید بهجای آنکه از آن بیرون بزند. خمش با مکعب طول دهانه و توان چهارم قطر متناسب است، بنابراین تغییر کوچک در هر یک از آنها، تغییر بزرگی در خمش ایجاد میکند.
**اصلاح عمدی مارپیچ.** در چرخدندههای بزرگ، خط دندانه با پیچشی تعبیهشده سنگزنی میشود که خمش شناختهشده را در بار طراحی خنثی میکند. این اصلاح تنها در یک بار صحیح است، و این همان سازش است.
**تاجدار کردن.** کمی تراشیدن سطح پهلوی دندانه به سمت هر انتها، بهطوری که تماس بدون توجه به عدم همراستایی در مرکز بماند. این کار سطح تماس و در نتیجه ظرفیت را کاهش میدهد، اما چرخدنده را در برابر دقیقاً همان خطاهای بالا مقاوم میکند — به همین دلیل در چرخدندههایی که توسط فرد دیگری نصب میشوند استاندارد است.
**بگذارید جا بیفتد.** یک الگوی متوسط در ساعات اول تحت بار سبک بهبود مییابد، زیرا نقاط برجسته صاف میشوند. الگوی بد بهبود نمییابد؛ بلکه حفرهدار (پیتینگ) میشود. تفاوت در این است که بار اوج بالاتر یا پایینتر از حد خستگی تماسی باشد، و اجرای یک جفت نامناسب همراستا تنها آن را سریعتر آسیب میزند.
مواد مورد نیاز این مرحله:
بلبرینگ2 قطعهمجموعهٔ چرخدندههای ساده (فولاد، ۲۰ دندانه)2 قطعهابزارهای مورد نیاز:
ساعت اندازهگیریمجموعهٔ فیلرمیکرومترخمیر آبی نشانهگذاریمواد
3- جایگزین
- 1 قطعهجایگزین
- جایگزین
ابزارهای لازم
7- جایگزین
- جایگزین
- جایگزین
- جایگزین
- جایگزین
- جایگزین
نقشههای مرتبط
این نقشهها دانش مشترکی دارند — تکنیکها، مواد یا اصول
CC0 مالکیت عمومی
این نقشه تحت مجوز CC0 منتشر شده است. شما آزاد هستید آن را کپی، ویرایش، توزیع و برای هر هدفی بدون نیاز به اجازه استفاده کنید.
با خرید محصولات از طریق نقشه از سازنده حمایت کنید و او کمیسیون سازنده تعیین شده توسط فروشندگان، دریافت میکند یا یک نسخه جدید از این نقشه ایجاد کنید و آن را به عنوان اتصال در نقشه خود قرار دهید تا درآمد به اشتراک گذاشته شود.