هنر
زیبایی و سلامت
صنایع دستی
فرهنگ و تاریخ
سرگرمی
محیط زیست
غذا و نوشیدنی
مهندسی معکوس
علوم
ورزش
فناوری
پوشیدنیها
English

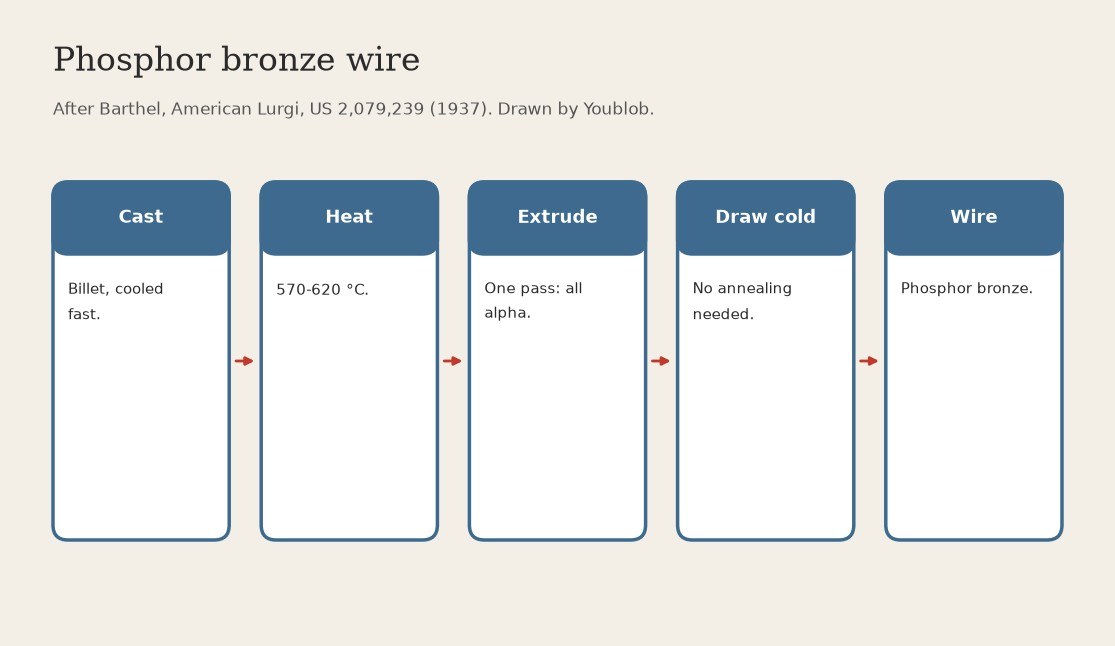
سیم برنز فسفری: شمش ریختهگریشده که در دمای ۵۷۰ تا ۶۲۰ درجه سانتیگراد اکسترود شده، سپس بدون آنیلکاری سرد کشیده میشود (Barthel، Lurgi، US 2,079,239)
برنز فسفری ریختهگریشده دارای فاز شکننده غنی از قلع است که کشیدن سیم را به چرخه طولانی از کشیدن و آنیلکاری تبدیل میکرد. Barthel دریافت که اکسترود کردن ریختهگری در دمای ۵۷۰ تا ۶۲۰ درجه سانتیگراد آن را به یک فاز نرم و یکنواخت تبدیل میکند، و پس از آن میتوان مستقیماً آن را به سیم کشید.
نتیجه: سیم برنز فسفری که بدون آنیلکاری میانی کشیده شده است.
منبع: Barthel، US 2,079,239 (American Lurgi، ۱۹۳۷). دمای او برای حدود ۸ درصد قلع است؛ شمش ما حدود ۹ درصد دارد، بنابراین همین محدوده برای ما صادق است. نسبت اکستروژن و اندازه قالبها ذکر نشدهاند. تصویر توسط Youblob کشیده شده است.
پیشرفته
۲ روز
دستورالعملها
1
1
یک شمش را بریزید و سریع خنک کنید
یک شمش را بریزید و سریع خنک کنید
فسفر برنز را ذوب کنید و آن را به شکل شمش بریزید و به سرعت خنک کنید. روش ما: ریختن در قالب شمش و سرد کردن ناگهانی.
مواد مورد نیاز این مرحله:
 شمش برنز فسفردار1 as required
ابزارهای مورد نیاز:
 بوتهٔ گرافیت و رس
 کوره بوتهای
 قالب شمش
 سطل آبدهی
2
2
قطعه خام را تا ۵۷۰ تا ۶۲۰ درجه سانتیگراد گرم کنید
قطعه خام را تا ۵۷۰ تا ۶۲۰ درجه سانتیگراد گرم کنید
قطعه خام را تا دمایی بین حدود ۵۷۰ و ۶۲۰ درجه سانتیگراد گرم کنید (محدوده بارتل برای حدود ۸ درصد قلع و ۰٫۳ درصد فسفر). دما: در مجموع ۵۰۰ تا ۶۵۰ درجه سانتیگراد؛ هرچه قلع کمتر باشد، دما بالاتر است (حدود ۶۵۰ درجه سانتیگراد برای ۶ درصد قلع).
ابزارهای مورد نیاز:
 کوره مافل
 پیرومتر
3
3
در یک مرحله اکسترود کنید
در یک مرحله اکسترود کنید
شمش گرم را در پرس اکستروژن اکسترود کنید. ورز دادن باعث میشود فلز در تمام نقاط یکنواخت شود و تقریباً بهطور کامل آلفا شود. برای محصولات ضخیم با کاهش کم، ابتدا شمش را ۱۰ تا ۲۰ درصد بهصورت سرد پرس کنید.
ابزارهای مورد نیاز:
 پرس اکستروژن هیدرولیک
4
4
کشش سرد به سیم بدون بازپخت
کشش سرد به سیم بدون بازپخت
میله اکسترود شده را در حالت سرد از میان قالبها تا سیم بکشید؛ فلز بارتل بین کششها نیازی به بازپخت ندارد. روش ما: یک صفحه کشش فولادی همراه با روانکننده کشش، که در هر مرحله یک سوراخ کوچکتر دارد.
ابزارهای مورد نیاز:
 صفحهٔ حدیدهٔ سیمکشی فولادی
 روانکار سیمکشی
مواد
1- 1 as requiredجایگزین
ابزارهای لازم
9- جایگزین
- جایگزین
- جایگزین
- جایگزین
- جایگزین
- جایگزین
- جایگزین
- جایگزین
- جایگزین
این نقشه میسازد
نقشههای مرتبط
این نقشهها دانش مشترکی دارند — تکنیکها، مواد یا اصول
CC0 مالکیت عمومی
این نقشه تحت مجوز CC0 منتشر شده است. شما آزاد هستید آن را کپی، ویرایش، توزیع و برای هر هدفی بدون نیاز به اجازه استفاده کنید.
با خرید محصولات از طریق نقشه از سازنده حمایت کنید و او کمیسیون سازنده تعیین شده توسط فروشندگان، دریافت میکند یا یک نسخه جدید از این نقشه ایجاد کنید و آن را به عنوان اتصال در نقشه خود قرار دهید تا درآمد به اشتراک گذاشته شود.