
مسیریابی تابلوی چوبی با CNC — حکاکی با کنترل کامپیوتری
دستورالعملها
طراحی تابلوی ورودی با نرمافزار CAD/CAM
طراحی تابلوی ورودی با نرمافزار CAD/CAM
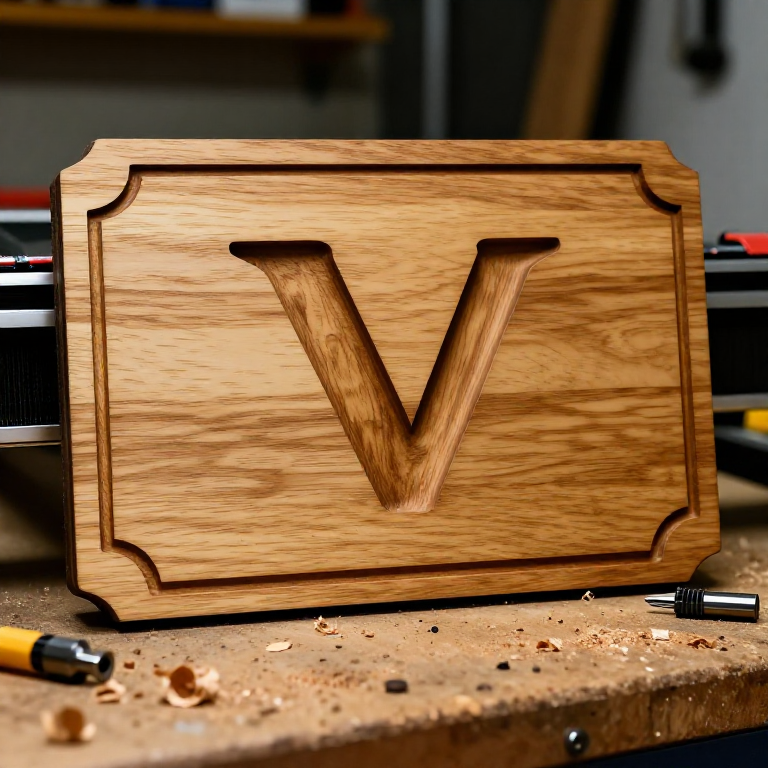
نرمافزار CAM خود را باز کنید و ابعاد مواد (اندازه و ضخامت تخته) را تنظیم کنید. متن را با یک قلم مناسب تایپ کنید؛ قلمهای سریف و سانسریف ضخیم، واضحترین نتیجه را در حکاکی V-carving ایجاد میکنند، در حالی که قلمهای بسیار نازک ممکن است برای ورود تیغه روتر بیش از حد باریک باشند. عناصر تزئینی را اضافه کنید: حاشیهها، گرافیک یا جداکنندههای تزئینی. برای متن حکاکی V-carving، یک مسیر ابزار V-carving انتخاب کنید؛ نرمافزار بهطور خودکار عمق برش را بر اساس عرض حروف و زاویه تیغه V محاسبه میکند و حروفی تولید میکند که در خطوط نازک کمعمق و در خطوط ضخیم عمیق هستند و حکاکی دستی تابلوهای حروف را تقلید میکند. برای متن برجسته (متنی که نسبت به زمینه فرورفته برجسته است)، از مسیر ابزار pocket استفاده کنید که زمینه اطراف حروف را حذف میکند.
مواد مورد نیاز این مرحله:
 تختهٔ چوب سخت1 board, sized for your sign قطعه
ابزارهای مورد نیاز:
 فرز CNC
 تیغههای اورفرز
 بستهٔ افزونههای FreeCAD
 نوار دوطرفه
ایجاد مسیرهای ابزار و پیشنمایش
ایجاد مسیرهای ابزار و پیشنمایش
برای هر عملیات، متهی روتر مناسب را انتخاب کنید: یک متهی V با زاویهی ۶۰ یا ۹۰ درجه برای حک V متن (زاویهی ۶۰ درجه برشهای ظریفتر و عمیقتری ایجاد میکند؛ زاویهی ۹۰ درجه برشهای پهنتر و کمعمقتری تولید میکند)، و یک فرز تخت (۳ تا ۶ میلیمتر) برای پاکسازی حفرهی اطراف عناصر برجسته یا برش خطوط بیرونی تابلو. نرخ پیشروی و سرعت اسپیندل را متناسب با CNC دستگاه و جنس ماده تنظیم کنید؛ برای چوب سخت، متهی V معمولاً در ۱۵٬۰۰۰ تا ۲۰٬۰۰۰ RPM با نرخ پیشروی ۱۰۰۰ تا ۲۰۰۰ میلیمتر بر دقیقه کار میکند. پیش از برش، شبیهسازی مسیر ابزار را در نرمافزار پیشنمایش کنید تا نتیجه را تأیید کنید: بررسی کنید که تمام متن درست باشد، هیچ عنصری از لبههای صفحه عبور نکند، و عمق برش تخمینی از ضخامت ماده بیشتر نشود. مسیرهای ابزار را به صورت G-code (زبان کنترل عددی که دستگاههای CNC میخوانند) خروجی بگیرید.
تثبيت قطعة العمل وتعيين نقطة الأصل
تثبيت قطعة العمل وتعيين نقطة الأصل
ثبّت اللوح على سرير الراوتر CNC باستخدام المشابك أو الشريط اللاصق مزدوج الوجه، أو مزيج من الاثنين. يجب ألا يتحرك اللوح أثناء القطع — حتى حركة مقدارها 0.5 مم تُفسد محاذاة القطع متعدد التمريرات وقد تكسر الريش. ركّب ريشة الراوتر المناسبة في الظرف وشدّها بإحكام. اضبط نقطة الأصل XY للآلة (نقطة الصفر) لتتطابق مع نقطة الأصل المحددة في برنامج CAM (عادةً الزاوية السفلية اليسرى أو مركز التصميم). اضبط نقطة الأصل Z (ارتفاع الصفر) بإنزال الريشة ببطء حتى تلامس سطح الخشب بالكاد. يضمن موضع الصفر هذا أن تقطع الآلة على العمق الصحيح. نفّذ قطعًا هوائيًا (رفع الريشة 10 مم فوق السطح وتشغيل البرنامج) للتحقق من بقاء مسار الأداة ضمن حدود اللوح.
برنامه CNC را اجرا کنید
برنامه CNC را اجرا کنید
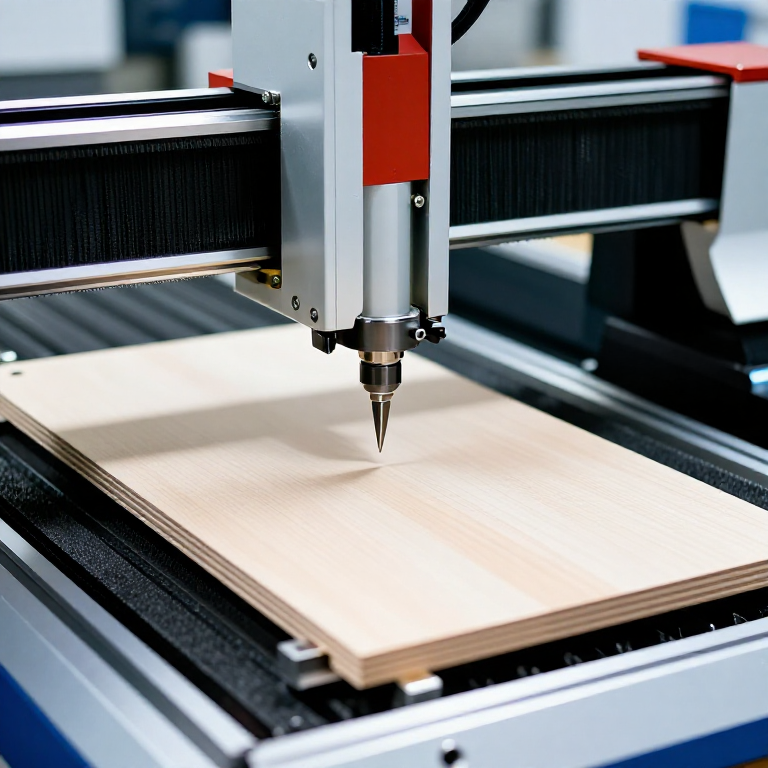
دوک را روشن کنید و برنامه برش را شروع کنید. دستگاه CNC مسیرهای ابزار تولیدشده را دقیقاً دنبال میکند و mèche چرخان را با سرعت پیشروی و عمق برنامهریزیشده در چوب حرکت میدهد. حکاکی Vشکل متن، پیشرفت رضایتبخشی ایجاد میکند، زیرا هر حرف با لبههای تیز و تمیز از چوب بیرون میآید. نزدیک دستگاه بمانید تا مشکلات را زیر نظر داشته باشید: به صداهای غیرعادی گوش دهید (لرزش یا جیرجیر نشان میدهد که سرعت پیشروی زیاد است یا mèche کند شده است)، مراقب شکستن mèche باشید و عمق برش را بررسی کنید که درست به نظر برسد. اگر چند عملیات مسیر ابزار را پشت سر هم اجرا میکنید (حکاکی Vشکل و سپس پاکسازی جیب)، ممکن است دستگاه بین عملیات برای تعویض mèche مکث کند؛ mèche صحیح را نصب کنید، محور Z را روی نوک mèche جدید دوباره صفر کنید و ادامه دهید.
پرداخت نهایی تابلو
پرداخت نهایی تابلو
پس از اتمام ماشینکاری، تابلو را از بستر CNC جدا کنید و با یک برس سفت یا هوای فشرده، خردههای چوب را از قسمتهای حکاکیشده پاک کنید. سطح صاف را با سنباده ۲۲۰ به آرامی سنباده بزنید تا هرگونه پرز یا رشتههای برجسته ایجادشده توسط تیغه روتر از بین برود. داخل حروف حکاکیشده با شیار V را سنباده نزنید، زیرا لبههای تیز آنها یکی از ویژگیهای بصری کلیدی است و سنبادهزدن آنها را گرد میکند. برای جلوه دو رنگ، قسمتهای حکاکیشده را با رنگی متضاد رنگآمیزی کنید (مثلاً رنگ مشکی برای چوب گردو)، سپس سطح صاف را سنباده بزنید تا رنگ از نقاط برجسته پاک شود و رنگ فقط در فرورفتگیهای حکاکیشده باقی بماند. یک پوشش شفاف اعمال کنید (پلییورتان برای تابلوهای بیرونی، روغن دانمارکی یا موم برای داخلی) تا از چوب محافظت شود و طرح چوب برجستهتر گردد. تابلوهای CNC-روتر ترکیبی از گرما و زیبایی طبیعی چوبکاری دستی با دقت و تکرارپذیری ساخت دیجیتال هستند.
مواد
1- 1 board, sized for your sign قطعهجایگزین
ابزارهای لازم
6- جایگزین
- جایگزین
- جایگزین
- جایگزین
- جایگزین
- 1 vendor sell this, none ship to you yetجایگزین
این نقشه میسازد
CC0 مالکیت عمومی
این نقشه تحت مجوز CC0 منتشر شده است. شما آزاد هستید آن را کپی، ویرایش، توزیع و برای هر هدفی بدون نیاز به اجازه استفاده کنید.
با خرید محصولات از طریق نقشه از سازنده حمایت کنید و او کمیسیون سازنده تعیین شده توسط فروشندگان، دریافت میکند یا یک نسخه جدید از این نقشه ایجاد کنید و آن را به عنوان اتصال در نقشه خود قرار دهید تا درآمد به اشتراک گذاشته شود.