هنر
زیبایی و سلامت
صنایع دستی
فرهنگ و تاریخ
سرگرمی
محیط زیست
غذا و نوشیدنی
مهندسی معکوس
علوم
ورزش
فناوری
پوشیدنیها
English

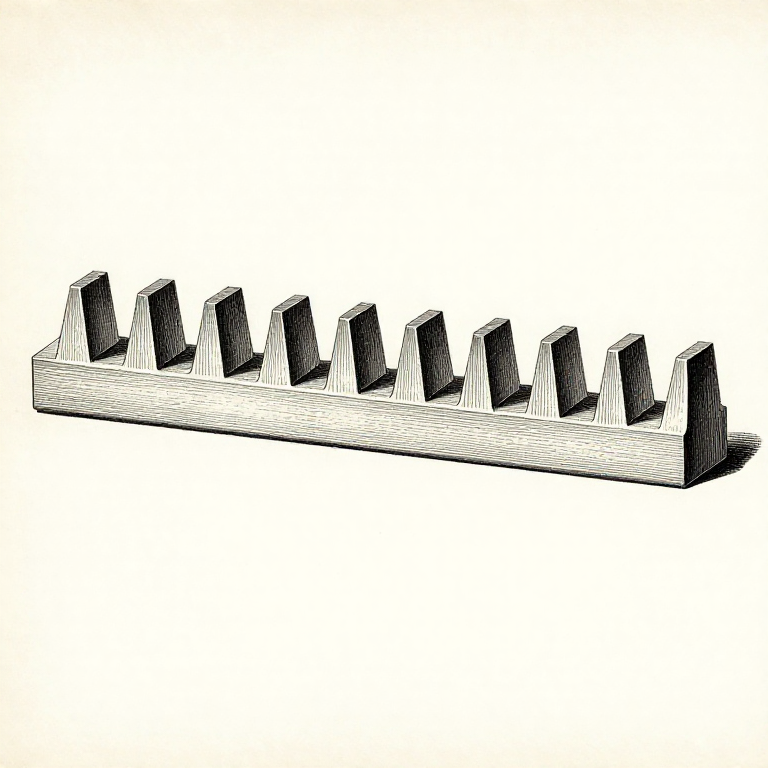
عنوان: évolvente (اینولوت) — چرا دندانههای چرخدنده این شکل را دارند و هیچ شکل دیگری ندارند
دندانههای چرخدنده شکلی دلخواه نیستند که کسی بهطور تصادفی انتخاب کرده باشد. تقریباً هر چرخدندهای که از قرن نوزدهم ساخته شده از یک منحنی استفاده میکند — **اینولوت** — و دلیلش این است که این تنها شکل عملی با یک ویژگی مشخص است.
**یک جفت چرخدنده اینولوت حرکت دورانی را با نسبت ثابت منتقل میکند، حتی اگر فاصله مرکز آنها کمی نادرست باشد.** هر فرم دندانهی دیگری به محض اینکه محورها دقیقاً در جای درست خود نباشند، هموارى خود را از دست میدهد، و در هر ماشین واقعی این وضعیت همواره وجود دارد.
همین تحمل در برابر خطای فاصله مرکز بود که تولید انبوه چرخدنده را ممکن ساخت و ارزش آن را دارد که بهجای پذیرفتن بیچونوچرا، درک شود.
پیشرفته
۳ ساعت
دستورالعملها
1
1
چیست یک اینولوت
چیست یک اینولوت
**یک ریسمان را دور یک دایره بپیچید، انتها را نگه دارید و آن را در حالی که کشیده نگه داشتهاید باز کنید.** مسیری که انتها ترسیم میکند، اینولوت آن دایره است. دایره، **دایره پایه** نامیده میشود و تنها دایرهای است که در شکل دندانه اهمیت دارد.
ویژگیای که بلافاصله از آن نتیجه میشود این است: در هر لحظه، ریسمان کشیده، **بر دایره پایه مماس و بر منحنی عمود** است. بنابراین وقتی دو اینولوت با هم تماس دارند، خط نیروی بین آنها مماس مشترک دو دایره پایه است — همان خط مستقیم، هرجا در درگیری که تماس برقرار شود.
این خط، **خط عمل** نامیده میشود و این که ثابت میماند، دلیل اصلی کارکرد اینولوت است:
**نسبت سرعت ثابت است**، زیرا خط عمل همواره خط مرکزی را در یک نقطه قطع میکند.
**جهت نیرو روی دندانه ثابت است**، بنابراین بارهای یاتاقان با عبور هر دندانه نوسان نمیکنند.
**جدا کردن مراکز تنها زاویه فشار را تغییر میدهد.** دایرههای پایه بدون تغییر میمانند، پس خط عمل همچنان مماس مشترک آنهاست و نسبت سرعت همچنان نسبت دایرههای پایه است. این ویژگیای است که هیچ شکل دندانه دیگری ندارد.
**شکل سیکلوئیدی**، که در ساعتها و برخی ماشینآلات قدیمی به کار میرود، در بار کم نرمتر و کارآمدتر است، اما نسبت به خطای فاصله مرکزی حساس است. این دقیقاً معاوضهای است که یک ساعت میتواند بپذیرد و یک گیربکس نمیتواند.
مواد مورد نیاز این مرحله:
 مجموعهٔ چرخدندههای ساده (فولاد، ۲۰ دندانه)1 قطعه
ابزارهای مورد نیاز:
 ذرهبین جواهرسازی
 نقاله
2
2
زاویه فشار: عدد، چه چیزی را انتخاب میکند
زاویه فشار: عدد، چه چیزی را انتخاب میکند
**زاویه فشار** زاویه بین خط عمل و مماس مشترک بر دایرههای گام است — در واقع، اینکه نیرو چقدر شیبدار به دندانه فشار میآورد.
**۱۴٫۵ درجه** استاندارد قدیمی بود و هنوز در بسیاری از ماشینآلات قدیمی باقی مانده است. نرمتر و بیصداتر است و برای جلوگیری از برش زیر دندانه به حداقل ۳۲ دندانه نیاز دارد.
**۲۰ درجه** استاندارد مدرن تقریباً در همه جا است. دندانههای مقاومتر — با ریشه ضخیمتر — و پینیون میتواند تا ۱۷ دندانه کاهش یابد.
**۲۵ درجه** برای چرخدندههای با بار سنگین استفاده میشود. باز هم مقاومتر، پرسروصداتر و با بارهای یاتاقان بیشتر.
**این مبادله مستقیم است:** زاویه فشار بزرگتر، ریشه دندانه ضخیمتر و مقاومتری ایجاد میکند، اما شفتها را با فشار بیشتری از هم دور میکند. نیروی وارد بر دندانه به یک مؤلفه مماسی، که کار انجام میدهد، و یک مؤلفه شعاعی، که فقط بارهای یاتاقان را افزایش میدهد، تجزیه میشود — و مؤلفه شعاعی برابر است با مؤلفه مماسی ضربدر تانژانت زاویه فشار. در ۲۰ درجه این مقدار ۳۶٪ از نیروی مفید است و در ۲۵ درجه ۴۷٪.
**دو چرخدنده باید علاوه بر مدول، زاویه فشار یکسانی نیز داشته باشند.** یک چرخدنده ۲۰ درجه و یک چرخدنده ۱۴٫۵ درجه با مدول یکسان بهدرستی درگیر نمیشوند، سریع فرسوده میشوند و پرسروصدا خواهند بود — و از نظر فیزیکی به هم جفت میشوند، و همین موضوع آن را به یک تله تبدیل میکند.
مواد مورد نیاز این مرحله:
مجموعهٔ چرخدندههای ساده (فولاد، ۲۰ دندانه)2 قطعهابزارهای مورد نیاز:
نقالهذرهبین جواهرسازی3
3
نسبت تماس: چرا باید بیش از یک دندانه درگیر باشد
نسبت تماس: چرا باید بیش از یک دندانه درگیر باشد
**نسبت تماس** میانگین تعداد جفت دندانههایی است که در هر لحظه با هم در تماساند و باید بزرگتر از یک باشد، وگرنه انتقال حرکت بین دندانهها قطع میشود.
**نسبت تماس ۱٫۶** یعنی در ۶۰٪ زمان دو جفت دندانه بار را حمل میکنند و در ۴۰٪ زمان فقط یک جفت. این مقدار برای یک زوج چرخدنده ساده با زاویه فشار ۲۰ درجه معمول است و دلیل آن است که هر دندانه برای کل بار طراحی میشود، نه برای نصف آن.
**هرچه بزرگتر باشد بهتر است** از نظر نرمی حرکت و کاهش صدا. این نسبت با افزایش تعداد دندانهها، کاهش زاویه فشار یا افزایش ارتفاع سر دندانه بیشتر میشود.
**زیر ۱٫۲ گیربکس خشن میشود**، زیرا بار بهطور ناگهانی از یک جفت دندانه به جفت بعدی منتقل میشود و هیچ همپوشانی وجود ندارد.
**چرخدندههای مارپیچ این مشکل را به شکل دیگری حل میکنند.** دندانهها با زاویه بریده میشوند، بنابراین تماس از یک انتهای دندانه شروع شده و در سطح آن پیش میرود. درگیری تدریجی است و همواره چند دندانه همزمان در تماساند. به همین دلیل چرخدنده مارپیچ بهطور چشمگیری بیصداتر است، و هزینه آن **نیروی رانش محوری** در امتداد شفت است که باید توسط یاتاقانها تحمل شود.
**چرخدنده دوبل مارپیچ یا جناغی** از دو مارپیچ مخالف استفاده میکند تا نیروهای رانش یکدیگر را خنثی کنند. تمام نرمی را دارد بدون رانش محوری، اما ساخت آن بسیار دشوارتر است؛ به همین دلیل فقط در گیربکسهای بزرگ و پرهزینه دیده میشود و جای دیگری کاربرد ندارد.
مواد مورد نیاز این مرحله:
مجموعهٔ چرخدندههای ساده (فولاد، ۲۰ دندانه)1 قطعهابزارهای مورد نیاز:
ذرهبین جواهرسازی مجموعهٔ چرخدندهٔ مخروطی (فولاد، ۱:۱)
4
4
نحوه ساخت واقعی شکل
نحوه ساخت واقعی شکل
این شکل خمیده (اینولوت) تولید میشود نه کپی، و به همین دلیل ماشینهای برش چرخدنده در کاتالوگ به شکلی هستند که هستند.
**هابینگ.** هاب در اصل یک پیچ کرممانند با لبههای برنده است و در حالی که هر دو با نسبت ثابتی میچرخند، روی قطعه خام غلتانده میشود. شکل دندانه پوشش (انولوپ) تمام موقعیتهایی است که ابزار برش از آنها عبور میکند — اینولوت بهعنوان نتیجه غلتش ظاهر میشود و هرگز مستقیماً برش داده نمیشود. یک هاب تمام تعداد دندانههای یک ماژول مشخص را برش میدهد، که مزیت عملی بزرگ آن است.
**شیپینگ (شکلدهی با تیغه رفتوبرگشتی).** یک شیپر فلوز از ابزاری به شکل چرخدنده استفاده میکند که در حالی که خودش و قطعه خام با هم میچرخند، رفتوبرگشت میکند. همان پوشش را تولید میکند و میتواند چرخدندههای داخلی و چرخدندههایی را که به یک پله یا لبه چسبیدهاند برش دهد، کاری که هاب نمیتواند انجام دهد.
**فرزکاری فرمدهنده** فضای بین دندانهها را با ابزاری به شکل همان فضا برش میدهد. ساده است، روی هر دستگاه فرز کار میکند و برای هر محدوده تعداد دندانه به ابزار متفاوتی نیاز دارد — مجموعههای هشتتایی — زیرا شکل صحیح با تعداد دندانه تغییر میکند. این یک تقریب است و برای بسیاری از کاربردها کافی است.
**برای استحکام، پرداخت سطح به اندازه شکل اهمیت دارد.** سطح جانبی دندانه سنگزده یا تراشیدهشده بار بسیار بیشتری نسبت به دندانه برشخورده خام تحمل میکند، زیرا قلههای زبری همان جاهایی هستند که حفرهدار شدن (پیتینگ) از آنها آغاز میشود.
مواد مورد نیاز این مرحله:
مجموعهٔ چرخدندههای ساده (فولاد، ۲۰ دندانه)1 قطعهابزارهای مورد نیاز:
ذرهبین جواهرسازی کولیس دیجیتال ۶ اینچی
 مجموعهٔ چرخدندههای تعویضی
نقشههای مرتبط
این نقشهها دانش مشترکی دارند — تکنیکها، مواد یا اصول


CC0 مالکیت عمومی
این نقشه تحت مجوز CC0 منتشر شده است. شما آزاد هستید آن را کپی، ویرایش، توزیع و برای هر هدفی بدون نیاز به اجازه استفاده کنید.
با خرید محصولات از طریق نقشه از سازنده حمایت کنید و او کمیسیون سازنده تعیین شده توسط فروشندگان، دریافت میکند یا یک نسخه جدید از این نقشه ایجاد کنید و آن را به عنوان اتصال در نقشه خود قرار دهید تا درآمد به اشتراک گذاشته شود.