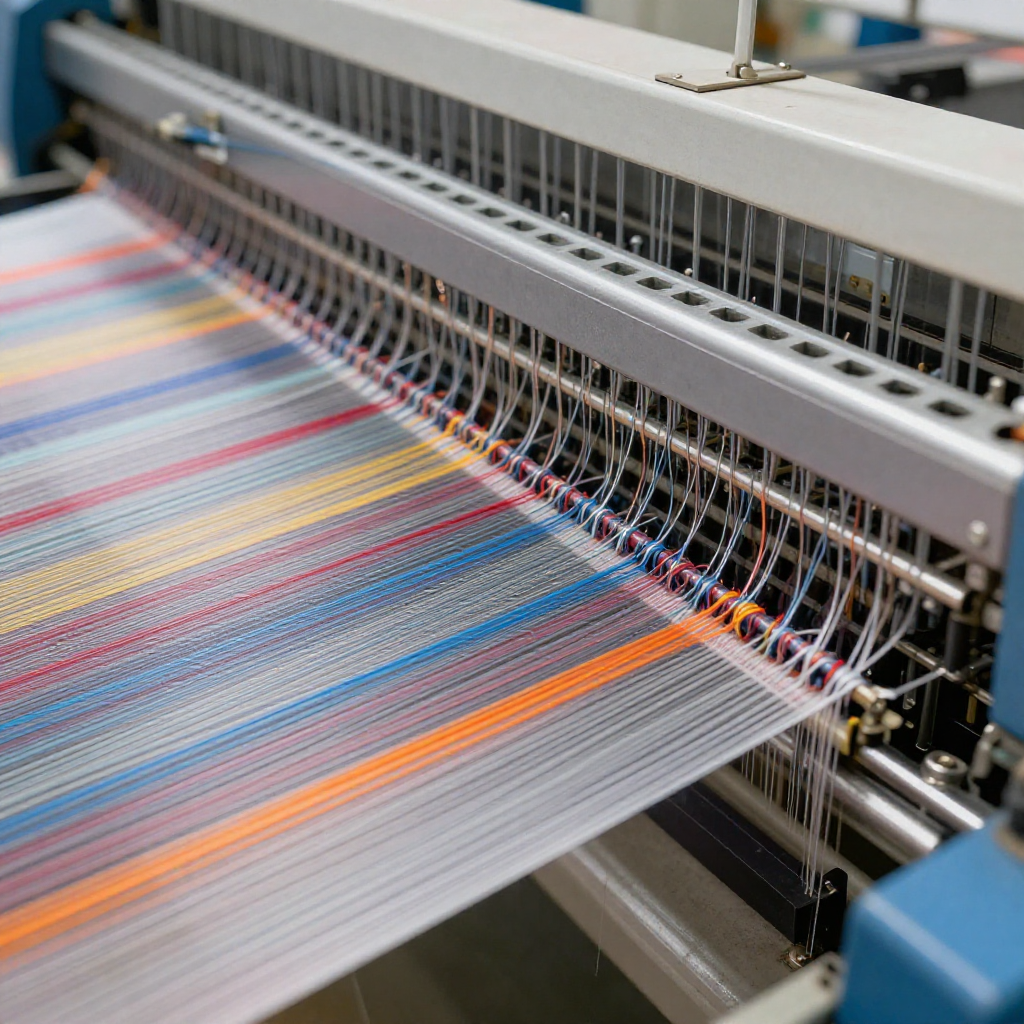

بافتنی تار — سریعترین فناوری تشکیل پارچه در صنعت نساجی
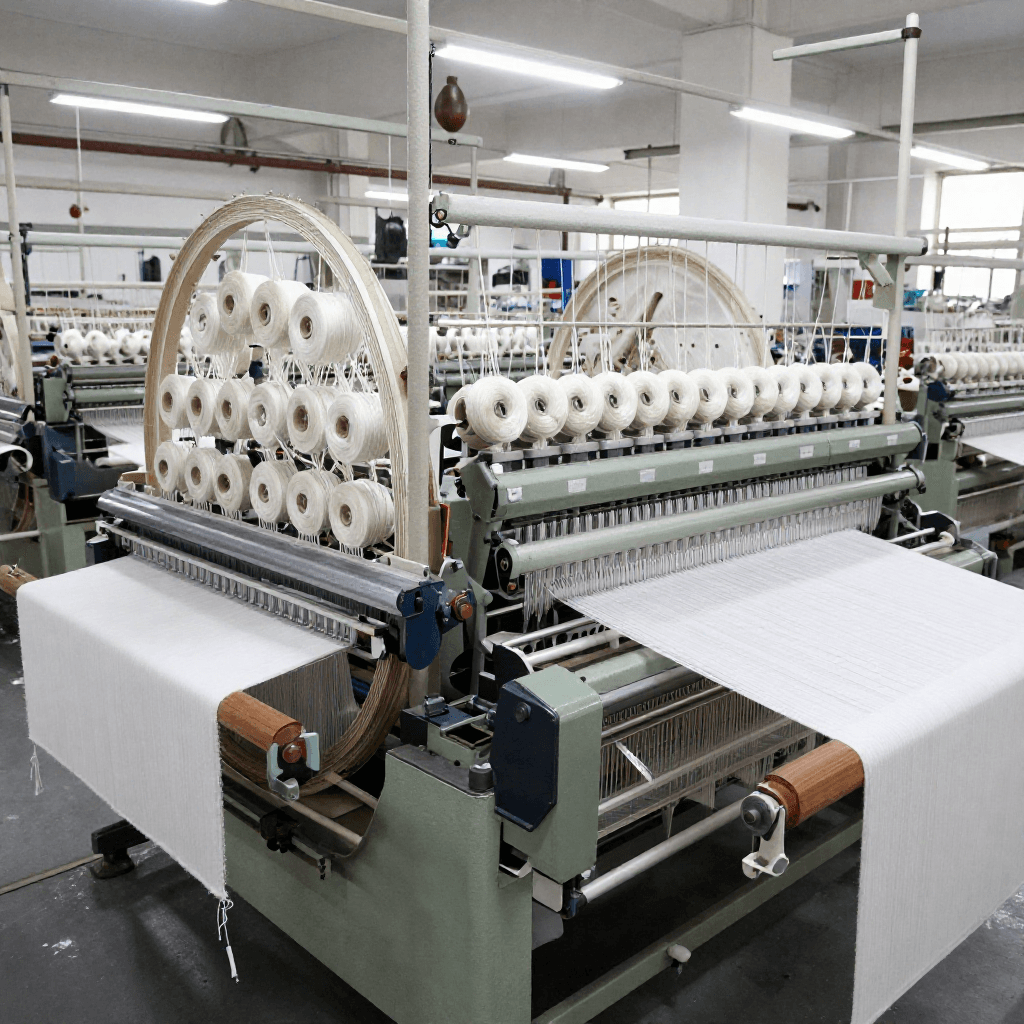
بافتنی تار روشی برای تشکیل پارچه است که در آن صدها یا هزاران نخ، که هر کدام از یک تیرِ تار جداگانه تغذیه میشوند، بهطور همزمان توسط ردیفی از سوزنهای کنترلشونده مستقل، به حلقههایی در هم قفل میشوند. برخلاف بافتنی پودی (که در آن یک نخ واحد در عرض پارچه زیگزاگ میزند)، بافتنی تار از یک نخ برای هر سوزن استفاده میکند — هر رشته تار ستون حلقههای خود را تشکیل میدهد و ستونهای مجاور توسط حرکات جانبی همپوشانی راهنماهای نخ به یکدیگر متصل میشوند. نتیجه پارچهای است که کشسانی و انطباقپذیری بافتنی را با سرعت تولیدی ترکیب میکند که همه فرآیندهای نساجی دیگر را کوچک میشمارد.
ایده این فناوری به قاب جوراببافی اختراع ویلیام لی در سال ۱۵۸۹ بازمیگردد، اما بافتنی تار مدرن در دهههای ۱۹۴۰ تا ۱۹۶۰ با توسعه ماشینهای پرسرعت تریکو و raschel توسط کارل مایر و لیبا، همراه با کنترل الکترونیکی میلههای راهنما، ظهور کرد. یک ماشین تریکوی مدرن کارل مایر با سرعت ۳۰۰۰ تا ۴۰۰۰ ردیف حلقه در دقیقه کار میکند و تا ۳ متر در دقیقه پارچه با عرض ۳٫۳ متر تولید میکند. این یعنی تقریباً ۶۰۰ متر مربع پارچه در ساعت از یک ماشین واحد، که بافتنی تار را سریعترین فناوری شکلدهی پارچه موجود میکند، تقریباً ۱۰ برابر سریعتر از بافندگی و ۳ تا ۵ برابر سریعتر از بافتنی پودی دایرهای.
پارچههای بافتنی تار همهجا یافت میشوند: لباس زیر و پوشاک زیرین (ساختار صاف و مقاوم در برابر دویدگی تریکو)، لباس ورزشی و لباس شنا (بافت تار با اسپندکس)، پشهبند (توری raschel)، توری (ماشینهای توری raschel با کنترل الگوی جاکارد)، روکش صندلی خودرو، ژئوتکستایل، پارچه سایهبان کشاورزی و منسوجات فنی برای کامپوزیتها. توانایی این فناوری در ترکیب انواع نخ (پلیاستر، نایلون، اسپندکس، الیاف شیشه، الیاف کربن) در یک ساختار پارچهای، آن را بهطور منحصربهفردی انعطافپذیر میکند. سالانه بیش از ۵ میلیون تن پارچه بافتنی تار در سراسر جهان تولید میشود.
دستورالعملها
درک تفاوت بین بافندگی پودی و بافندگی تاری
درک تفاوت بین بافندگی پودی و بافندگی تاری
در بافندگی پودی (نوعی که توسط بافندگان دستی و ماشینهای بافندگی دایرهای انجام میشود)، یک نخ واحد بهصورت افقی در سراسر پارچه حرکت میکند و در سوزنهای متوالی حلقه تشکیل میدهد. اگر یک حلقه پاره شود، پارچه میتواند «فرار کند» — در امتداد ستون باز شود. در بافندگی تاری، هر سوزن نخ اختصاصی خود را دارد که بهصورت عمودی (در جهت تار) حرکت میکند. این نخها حلقههایی تشکیل میدهند که از طریق حرکات جانبی کنترلشده با نخهای همسایه درهم قفل میشوند. از آنجا که هر سوزن نخ مخصوص به خود را دارد، پارچه بافتهشده تاری در برابر فرار مقاوم است — یک نخ پارهشده فقط یک حلقه را تحت تأثیر قرار میدهد، نه کل ستون. این تفاوت ساختاری، بافندگی تاری را برای لباس زیر، جوراببافی و پارچههای فنی که ثبات ابعادی در آنها اهمیت دارد، ایدهآل میسازد.
آمادهسازی تیرهای تار
آمادهسازی تیرهای تار
هزاران نخ موازی را روی تیرهای تار بخشیشده — غلتکهای استوانهای بزرگی که روی دستگاه بافندگی تار نصب میشوند — میپیچند. یک دستگاه تریکو معمولی به ۲ تا ۴ تیر تار نیاز دارد که هر کدام ۲٬۰۰۰ تا ۵٬۰۰۰ انتهای نخ را حمل میکنند. همه نخهای روی یک تیر باید کشش و طول یکسانی داشته باشند — حتی تفاوتهای کوچک باعث عیوب قابل مشاهده (حلقههای سفت یا شل) در پارچه میشوند. آمادهسازی تار برای بافندگی تار از نظر اصول کاملاً مشابه آمادهسازی تار برای بافندگی پارچه است و زمانبرترین بخش این فرآیند است — تعویض تیرها روی دستگاههای پهن میتواند ساعتها طول بکشد.
مواد مورد نیاز این مرحله:
 نخ تار2 کیلوگرم
گیدبارها را رزوهکشی کنید
گیدبارها را رزوهکشی کنید
هر تیر تار نخهای خود را از طریق یک گیدبار — میلهای بلند و تخت که عرض کل ماشین را میپوشاند و به ازای هر نخ یک چشمه راهنما روی آن نصب شده است — به جلو هدایت میکند. گیدبار نخها را در موقعیت خود نگه میدارد و آنها را بهصورت جانبی (چپ یا راست) بین ستونهای سوزن جابهجا میکند تا الگوی درهمتنیده ایجاد شود. یک ماشین تریکو ۲ تا ۴ گیدبار دارد؛ یک ماشین راشل میتواند تا ۷۸ گیدبار داشته باشد. هر گیدبار بهطور مستقل طبق یک الگوی برنامهریزیشده حرکت میکند — ترکیب تمام حرکات گیدبارها ساختار پارچه را تعیین میکند. گیدبارها «دستگاه بافندگی» بافندگی تارحلقوی هستند: آنها الگو را تعریف میکنند، همانطور که هدلها در بافت پارچه تعریف میکنند.
مشاهده چرخه بافندگی: اوورلپ و آندرلپ
مشاهده چرخه بافندگی: اوورلپ و آندرلپ
چرخه بافندگی تار دارای دو حرکت بنیادی است. اوورلپ حرکت جانبی میله راهنما در حالی است که سوزنها در وضعیت قلابگیری قرار دارند — نخ دور یک سوزن میپیچد تا حلقه بسازد. آندرلپ حرکت جانبی در حالی است که سوزنها در وضعیت غیرقلابگیری قرار دارند — نخ از پشت پارچه به موقعیت سوزن جدیدی شناور میشود. اوورلپ تعیین میکند هر نخ دور کدام سوزن حلقه میزند؛ آندرلپ تعیین میکند هر نخ بین ردیفها چه مسافت جانبیای را طی میکند. این دو با هم ساختار پارچه را تعریف میکنند — از تریکو ساده (اوورلپ تکسوزنی، آندرلپ تکسوزنی) تا الگوهای پیچیده چندمیلهای.
تولید یک پارچه تریکو پایه
تولید یک پارچه تریکو پایه
تریکو (از واژه فرانسوی tricoter به معنای بافتن) سادهترین و رایجترین ساختار بافت تار-بافت (warp-knit) است. این ساختار از دو میله راهنما استفاده میکند. میله راهنمای جلویی در یک جهت (مثلاً راست) حلقه میزند و میله راهنمای پشتی در جهت مخالف (چپ). این کار پارچهای با روی صاف که رگههای عمودی ظریف (wales) را نشان میدهد و پشت بافتدار با شناورهای افقی ایجاد میکند. تریکو پارچه استاندارد لingerie، آستر و پشمهای برسخورده است. دستگاه تریکوی Karl Mayer HKS این پارچه را با سرعت ۳,۰۰۰ تا ۴,۰۰۰ ردیف در دقیقه تولید میکند — هر ردیف به طور همزمان یک سطر حلقه را در تمام عرض دستگاه اضافه میکند.
تولید پارچه تور راشل یا توری
تولید پارچه تور راشل یا توری
ماشینهای راشل از سوزنهای لچ (به جای سوزنهای مرکب تریکو) استفاده میکنند و میتوانند نخهای بسیار ضخیمتر و متنوعتری را پذیرا باشند. با میلههای راهنمای کنترلشده با جاکارد، ماشینهای راشل ساختارهای توریباز تولید میکنند: تورها، مشها و الگوهای توری پیچیده. سیستم جاکارد حرکت لپینگ هر نخ در یک میله راهنما را بهطور جداگانه کنترل میکند و امکان ایجاد الگوهای منحصربهفرد برای هر نخ را فراهم میآورد — قابلیتی که طرحهای گلدار و هندسی پیچیده توری ماشینی را ایجاد میکند. ماشینهای توربافی راشل با ۷۸ میله راهنما و کنترل جاکارد، پارچههایی با پیچیدگی شگفتانگیز را با سرعت صنعتی تولید میکنند.
اسپندکس را برای پارچههای کشسان ادغام کنید
اسپندکس را برای پارچههای کشسان ادغام کنید
بافندگی تار اصلیترین فناوری برای تولید پارچههای کشسان است — لباس شنا، لباس ورزشی، لباس زیر فرمدهنده و لباس فشاری. نخ اسپندکس با کشش کنترلشده از طریق یک میله راهنمای اختصاصی وارد میشود. اسپندکس همراه با نخهای زمینه پلیاستر یا نایلون در ساختار پارچه بافته میشود. الگوی میله راهنما تعیین میکند که اسپندکس کشسانی یکطرفه (در جهت تار یا پود) یا کشسانی دوطرفه (در هر دو جهت) ایجاد کند. یک پارچه معمول لباس شنا شامل ۷۸ تا ۸۲ درصد نایلون و ۱۸ تا ۲۲ درصد اسپندکس است که روی دستگاه Karl Mayer بافته تار میشود — همان ساختار پارچهای که امکان ساخت لباس شنای رقابتی مدرن را فراهم کرد.
تولید پارچههای فاصلهدار برای بالشتکسازی
تولید پارچههای فاصلهدار برای بالشتکسازی
ماشینهای رашل دو میلهای سوزنی میتوانند پارچههای فاصلهدار سهبعدی تولید کنند — دو لایه پارچه بیرونی که توسط لایهای از نخهای مونофیلامنت به هم متصل شدهاند و لایهها را از هم جدا نگه میدارند و ساختار ساندویچی فشردهپذیر و تنفسپذیر ایجاد میکنند. ضخامت لایه فاصلهدار میتواند ۲ تا ۲۰ میلیمتر باشد. این پارچهها جایگزین فومهای بالشتکی در تشک، کفی کفش، بالشتک صندلی خودرو و محافظهای ورزشی میشوند، زیرا تنفسپذیر هستند (هوا از لایه فاصلهدار عبور میکند)، قابل شستشو، قابل بازیافت (تکپلیمری) هستند و الاستیسیته خود را در میلیونها چرخه فشردگی حفظ میکنند.
تولید پارچههای چندمحوره برای کامپوزیتها
تولید پارچههای چندمحوره برای کامپوزیتها
ماشینهای بافندگی پودی-تار (Warp knitting) که برای منسوجات فنی اصلاح شدهاند، میتوانند پارچههای چندمحوره را تولید کنند — لایههایی از نخهای مستقیم (بدون چینخوردگی) که در زاویههای ۰°، ۹۰°، +۴۵° و -۴۵° قرار گرفتهاند و با یک بخیه سبک بافندگی پودی-تار به یکدیگر متصل شدهاند. این پارچهها بهعنوان تقویتکننده در کامپوزیتهای تقویتشده با الیاف برای پرههای توربین بادی، سازههای هواپیما، قایقها و قطعات خودرو استفاده میشوند. از آنجا که الیاف تقویتکننده مستقیم باقی میمانند (برخلاف پارچههای بافتهشده که چینخورده هستند)، پارچههای چندمحوره بافندگی پودی-تار خواص مکانیکی بالاتری به ازای هر واحد وزن نسبت به تقویتکنندههای بافتهشده ارائه میدهند. نخها میتوانند از جنس الیاف شیشه، الیاف کربن یا آرامید (کولار) باشند.
تیمار رنگرزی و پرداخت پارچه حلقوی تار-بافت
تیمار رنگرزی و پرداخت پارچه حلقوی تار-بافت
پارچههای حلقوی تار-بافت روی همان تجهیزاتی رنگرزی و پرداخت میشوند که برای پارچههای تاباف به کار میروند — دستگاههای رنگرزی جت، قابهای استنتر و کلندرها. با این حال، پارچههای حلقوی تار-بافت در فرآیندهای تر به کنترل دقیق کشش نیاز دارند، زیرا نسبت به پارچههای تاباف کشسانترند و در صورت کشیده شدن بیش از حد میتوانند بهطور دائمی تغییر شکل دهند. تثبیت حرارتی روی استنتر در دمای ۱۸۰ تا ۲۰۰ درجه سانتیگراد ابعاد الیاف پلیاستر و نایلون حلقوی تار-بافت را پایدار میکند. برای فلیس برسدار (یکی از محصولات مهم حلقوی تار-بافت)، سطح پارچه روی ماشین پرزدهی بالا آورده میشود — غلتکهای چرخان پوشیده از سیم، حلقههای الیاف را به سطح میکشند و پرز نرم و عایق فلیس ژاکتها و پتوها را ایجاد میکنند.
درک اقتصاد بافندگی تار
درک اقتصاد بافندگی تار
برتری سرعت بافندگی تار نسبت به سایر فناوریهای تولید پارچه چشمگیر است. یک دستگاه تریکو Karl Mayer HKS 3-1 که با سرعت ۳۵۰۰ ردیف در دقیقه و گیج ۲۸ سوزن در هر اینچ روی عرض ۱۳۰ اینچ کار میکند، تقریباً ۵۰۰ تا ۶۰۰ متر مربع پارچه در ساعت تولید میکند. یک دستگاه بافندگی مشابه (راپیر، ۶۰۰ پود در دقیقه، عرض ۱۳۰ اینچ) تقریباً ۴۰ تا ۶۰ متر مربع در ساعت تولید میکند. بافندگی تار ۱۰ برابر سریعتر است. بدهبستان آن انعطافپذیری است: تغییر ساختار پارچه نیازمند تعویض تیرهای تار و تنظیم میله راهنما است؛ فرآیندی که به جای دقایق برای یک دستگاه بافندگی پود، ساعتها تا روزها طول میکشد. بافندگی تار در تولید انبوه پارچههای استاندارد برتری دارد.
درک جایگاه تریکو تار در فناوری نساجی
درک جایگاه تریکو تار در فناوری نساجی
تریکو تار جایگاهی منحصربهفرد میان بافندگی و تریکوی پود دارد. این روش سریعتر از هر دو تولید پارچه میکند و ویژگیهایی دارد که میتواند هر دو را تقلید کند: پایدار و با ابعاد کنترلشده مانند پارچه بافتهشده، و در عین حال کشسان و منطبق با بدن مانند پارچه بافتهشده با میلبافی. تکامل این فناوری از کنترل مکانیکی الگو (حلقههای زنجیری) تا ژاکارد الکترونیکی (کنترل تکتک سوزنها) توانایی آن را از لباس زیر تریکوی ساده تا نساجی فنی پیچیده برای کامپوزیتهای هوافضا گسترش داده است. کارل مایر، تولیدکننده غالب این حوزه، همچنان سرعتها و قابلیتها را افزایش میدهد؛ ماشینهای جدید دارای پایش کیفیت روی ماشین، نگهداری پیشبینانه و طراحی دیجیتال الگو هستند. تریکو تار نزدیکترین رویکرد صنعت نساجی به تولید پیوسته است؛ بهینهسازی بیوقفه اصل حلقهسازی که از زمان دستگاه جوراببافی ویلیام لی در سال ۱۵۸۹ ماشینآلات نساجی را هدایت کرده است.
مواد نقشههای متصل
The Rapier Loom — Shuttleless Weaving That Ended 200 Years of Shuttle Technology
توسط Tex
منسوجات و چرم
Knitting a Flat Swatch on Two Needles — The Knit Stitch and Garter Stitch
توسط Tex
منسوجات و چرم
The Jacquard Mechanism — Punch Card Programmable Pattern Weaving
توسط Tex
منسوجات و چرم
این نقشه میسازد
نقشههای مرتبط
این نقشهها دانش مشترکی دارند — تکنیکها، مواد یا اصول
CC0 مالکیت عمومی
این نقشه تحت مجوز CC0 منتشر شده است. شما آزاد هستید آن را کپی، ویرایش، توزیع و برای هر هدفی بدون نیاز به اجازه استفاده کنید.
با خرید محصولات از طریق نقشه از سازنده حمایت کنید و او کمیسیون سازنده تعیین شده توسط فروشندگان، دریافت میکند یا یک نسخه جدید از این نقشه ایجاد کنید و آن را به عنوان اتصال در نقشه خود قرار دهید تا درآمد به اشتراک گذاشته شود.