LIST
FEGURÐ OG VELLÍÐAN
HANDVERK
MENNING OG SAGA
SKEMMTUN
UMHVERFI
MATUR OG DRYKKUR
ÖFUGVERKFRÆÐI
VÍSINDI
ÍÞRÓTTIR
TÆKNI
KLÆÐANLEG TÆKNI
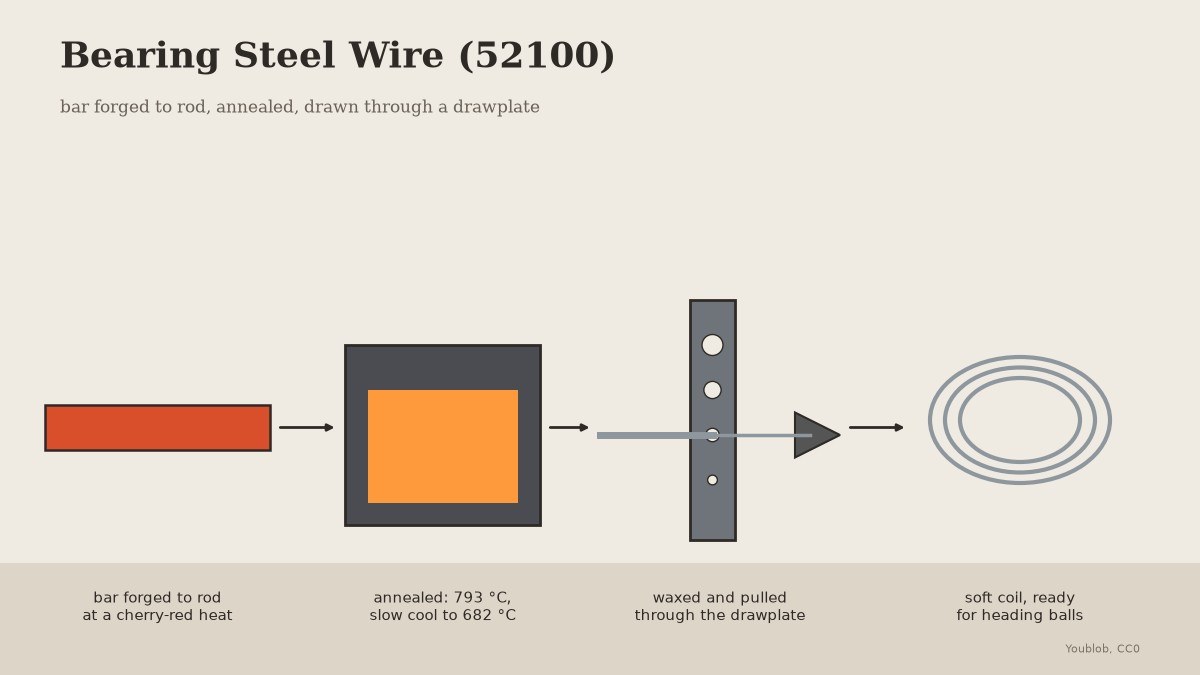


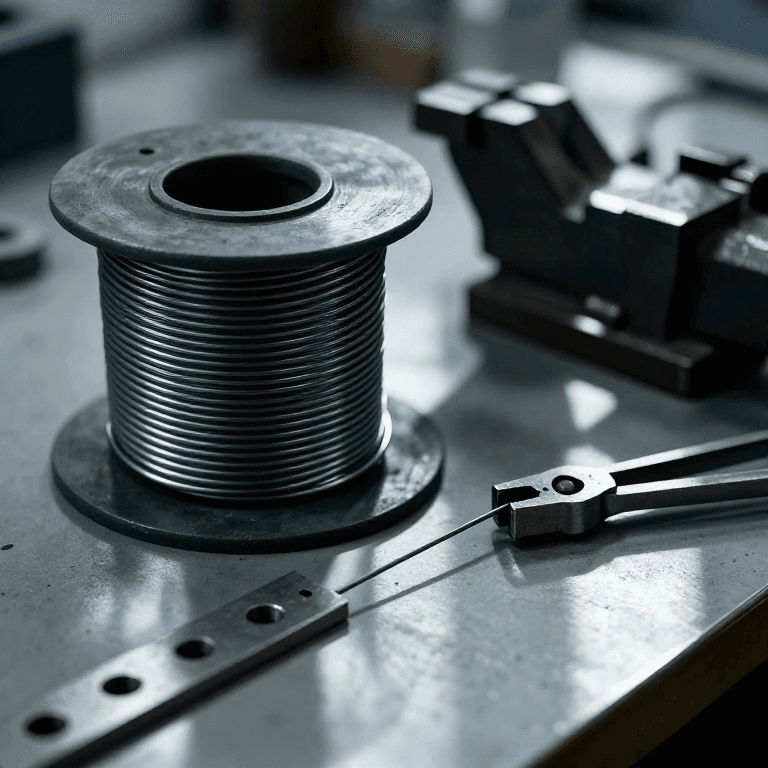
Bearing Steel Wire (52100): Drawn from Bar Through a Drawplate
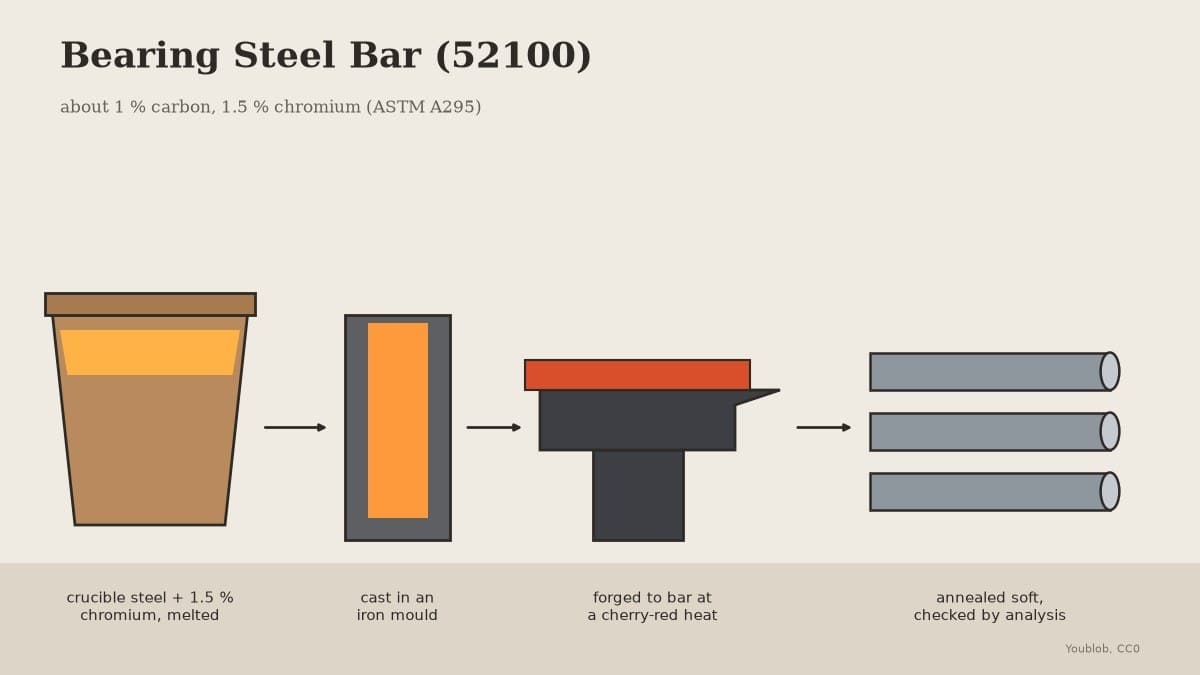
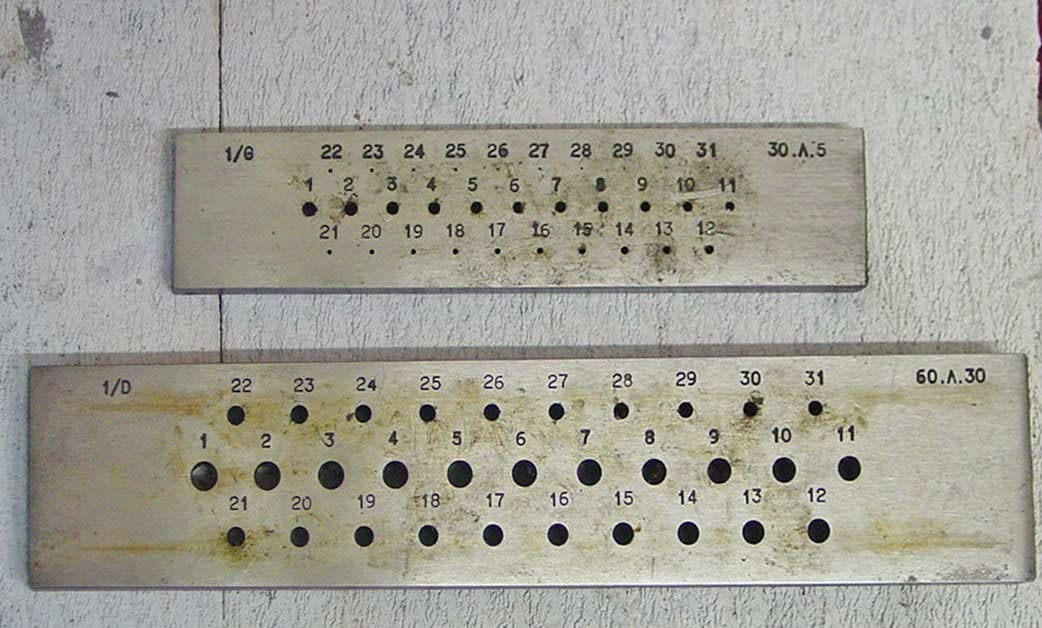
Bearing balls are headed from thick wire of 52100 steel. Here 52100 bar is forged to rod and drawn through a drawplate. At 1 % carbon it is much harder than mild steel, so it is annealed soft before drawing and again after every two holes, using the 52100 anneal Verhoeven recommends.
The picture: our drawing, bar to coil.
Lengra kominn
2 days
Leiðbeiningar
1
1
Forge to rod
Forge to rod
Heat the bar to a cherry-red heat and no hotter, and draw it out round on the anvil to a rod a little thicker than the drawplate's largest hole.
Efni fyrir þetta skref:
 Legustálstöng (52100)1 kg
 Viðarkol1 as required
Nauðsynleg verkfæri:
 Smiðjueldstæði
 Steðji
 Þverfleygshamar
 Járnsmiðstöng
 Suðuhanskar
 Öryggisgleraugu
2
2
Anneal
Anneal
In the oven, hold it at 793 °C (1460 °F) for 30 minutes, cool in the oven no faster than 500 °C an hour to 682 °C (1260 °F), then cool in air.
Nauðsynleg verkfæri:
 Hitameðferðarofn
 Hitanemapar með aflestriJárnsmiðstöngSuðuhanskar
3
3
Clean and taper
Clean and taper
Brush off all the scale, then file a long taper on the first 3 cm so it passes the first hole.
Nauðsynleg verkfæri:
 Vírburstasett
 Þjalasett
 Skrúfstykki
4
4
Wax and draw
Wax and draw
Clamp the drawplate in the vise. Wax the rod, push the taper through the first hole it does not slip through, and pull straight out with the draw tongs in one steady pull.
Efni fyrir þetta skref:
 Býflugnavax20 g
Nauðsynleg verkfæri:
 Dráttarplata úr stáli
 DráttartöngSkrúfstykki
 Vinnuhanskar úr leðri
5
5
Anneal every two holes
Anneal every two holes
Draw through each next hole without skipping. After every two holes, coil the wire and anneal it again: hold it at 793 °C (1460 °F) for 30 minutes, cool in the oven no faster than 500 °C an hour to 682 °C (1260 °F), then cool in air.
Efni fyrir þetta skref:
Býflugnavax1 stykkiNauðsynleg verkfæri:
Dráttarplata úr stáliDráttartöngHitameðferðarofnHitanemapar með aflestri6
6
Finish soft
Finish soft
Stop at the diameter your balls need, checked with the caliper, and give the coil a last anneal so it is soft for heading.
Nauðsynleg verkfæri:
 Stafrænn skífmælir 6 tommurHitameðferðarofnHitanemapar með aflestri
7
7
Troubleshooting
Troubleshooting
Bearing steel wire troubleshooting.
Flow
Loading...
Efni
3- Staðgengill
- 1 as requiredStaðgengill
- 1 stykkiStaðgengill
Nauðsynleg verkfæri
15- Staðgengill
- Staðgengill
- Staðgengill
- Staðgengill
- Staðgengill
- Staðgengill
- Staðgengill
- Staðgengill
- Staðgengill
- Staðgengill
- Staðgengill
- Staðgengill
- Staðgengill
- Staðgengill
- Staðgengill
Þessi teikning býr til
Tengd Blueprint
Þessi blueprint deila þekkingu — tækni, efni eða meginreglur
CC0 opinbert ríki
Þessi teikning er gefin út undir CC0. Þér er frjálst að afrita, breyta, dreifa og nota þetta verk í hvaða tilgangi sem er, án þess að biðja um leyfi.
Studdu smiðinn með því að kaupa vörur í gegnum teikningu hans þar sem hann fær þóknun smiða sem seljendur ákvarða, eða búðu til nýja endurskoðun á þessari teikningu og tengdu hana sem tengingu í þinni eigin teikningu til að deila tekjum.