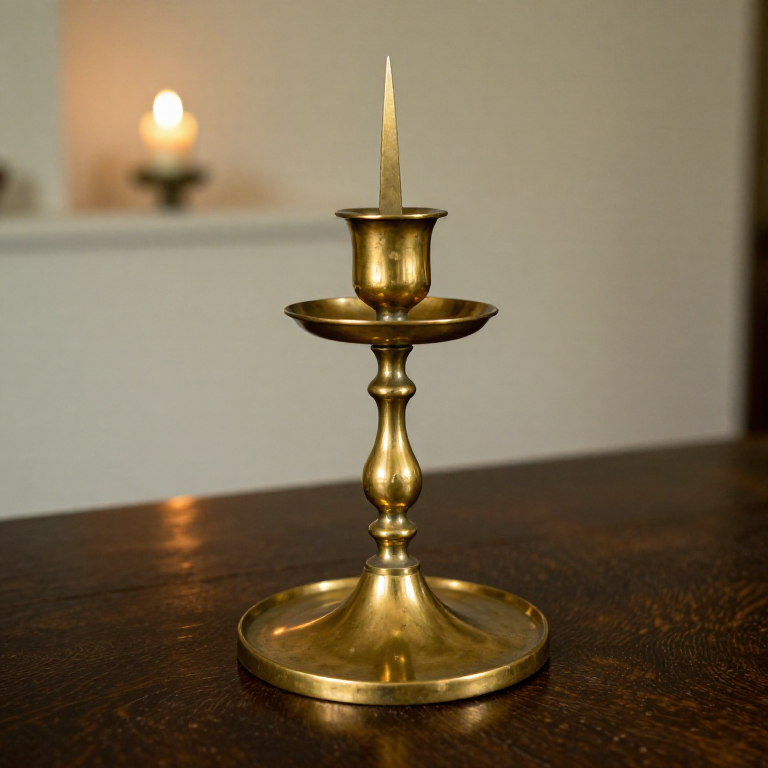

Steypa kertastjaka úr messing — miðaldasmíði í steypustofu
Leiðbeiningar
Mótaðu kertastjakann í vaxi
Mótaðu kertastjakann í vaxi
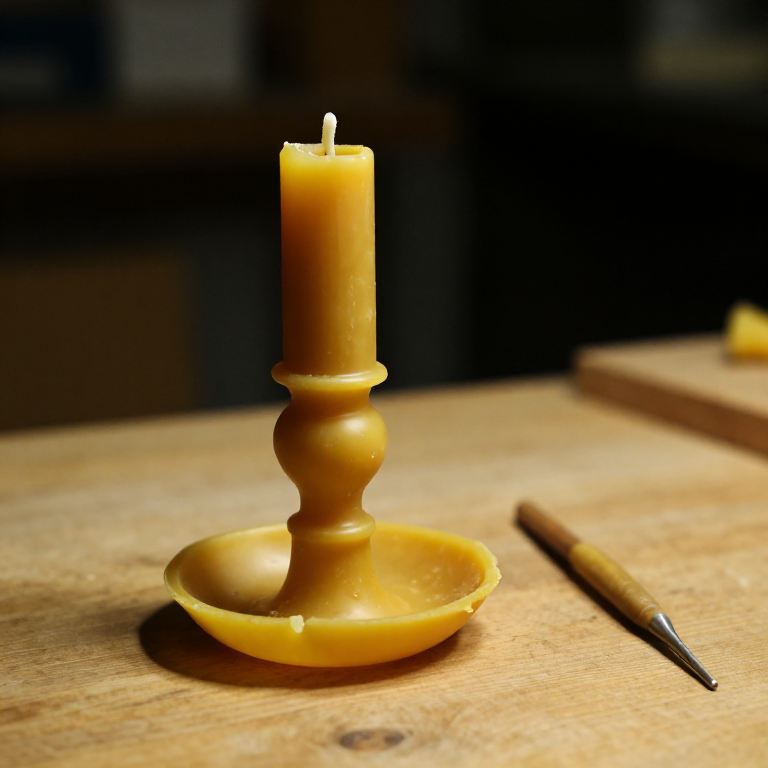
Mótaðu kertastjakaformið úr býflugnavaxi. Byrjaðu á botninum — rúllaðu flötum vaxskífu um 10 til 12 cm í þvermál og 5 mm þykkri, með örlítið upphleyptum kanti til að grípa kertadropa. Mótaðu stöngulinn upp frá miðju botnsins, um 15 til 20 cm á hæð og 2 til 3 cm í þvermál. Bættu við skrautlegum hnúð (ávölum útbungun) á miðjum stönglinum með því að vefja auka vaxi utan um skaftið og móta það slétt. Efst skaltu móta breiðan dropabakka (grunna skífu um 6 til 8 cm í þvermál) og úr miðju hans broddmjóan nagla um 3 til 4 cm á hæð sem kertið verður þrætt upp á. Sléttaðu alla fleti með volgum verkfærum og tryggðu að veggir stönglsins séu að minnsta kosti 3 mm þykkir alls staðar — þynnri svæði fyllast hugsanlega ekki við steypu. Festu vaxrásir (3 til 4 mm þvermál stangir) fyrir hellirásina og loftop.
Efni fyrir þetta skref:
 Býflugnavaxkúlur200-300 grams stykki
 Leir2 kg kg
 Viðarkol, mulin5 kg kg
Nauðsynleg verkfæri:
 Vaxmótunarverkfæri
 Deigla
 Aflinn
 Deiglutöng
 Þjalir (handþjöl)
 Trérennibekkur
Fjárfesting og brennsla
Fjárfesting og brennsla
Húðaðu vaxlíkanið með lögum af fínum leir-sand fjárfestingarefni, þar til mót um 15 til 20 mm þykkt hefur myndast. Leyfðu hverju lagi að þorna áður en það næsta er sett á. Þegar mótið er fullgert og alveg þurrt (að minnsta kosti 48 klukkustundir), settu það á hvolf í ofn og hitaðu hægt upp í 300-400 gráður á Celsíus til að bræða og tæma vaxið, hækkaðu síðan hitastigið í 600-700 gráður á Celsíus til að brenna burt allar vaxleifar og brenna leirinn í harðan keramikefnivið. Innra byrði mótsins inniheldur nú nákvæmt neikvætt far af kertastikunni. Haltu mótinu heitu (að minnsta kosti 400 gráður á Celsíus) fyrir steypingu, því að hella messing í kalt mót veldur ótímabærri storknun og ófullkominni fyllingu þunnra hluta.
Bræða og hella messinginu
Bræða og hella messinginu
Setjið messingkubba í deigluna og hitið í kolaofninum með belgjum þar til þeir eru alveg bráðnir — messing bráðnar við u.þ.b. 900-940 gráður á Celsíus eftir sinkinnihaldi og birtist sem skærgul-appelsínugulur vökvi. Messing er erfiðara í steypu en brons því sinkþátturinn getur sjóðið og gufað upp yfir 907 gráður á Celsíus, sem myndar gropur. Hitið rétt yfir bræðslumarkið og hellið strax. Fleytið burt gjall af yfirborði bræðunnar. Hellið bráðna messinginu í steypumótsrennuna í einni jafnri bunu. Messingið ætti að fylla allt mótholið og rísa örlítið upp í loftrásirnar, sem staðfestir fulla fyllingu. Látið kólna náttúrulega í mótinu í að minnsta kosti eina klukkustund — ekki kæla messingsteypur snöggt í vatni, því það getur valdið spennusprungum.
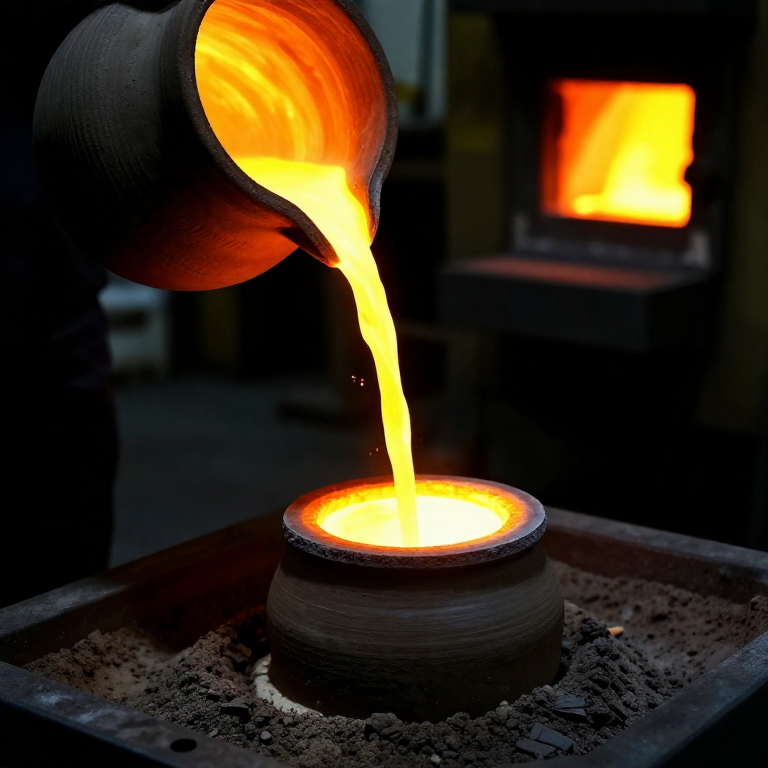
Brjóta út og hreinsa steypuna
Brjóta út og hreinsa steypuna
Þegar steypan er alveg köld, brjótið þá hylkið úr leirmótinu með hamri til að afhjúpa hrásteypta messinginn. Skerið burt rennurnar og loftrásarstubbana með járnsög. Þjalið allar skornar fletir slétta og fjarlægið allar steypuflögur (þunnar málmræmur sem láku inn í sprungur í mótinu) með þjölum. Skoðið steypuna með tilliti til galla — litlar yfirborðsholur má fylla með hamrun (að berja messinginn í kringum holuna yfir hana) eða með lóðun. Yfirborð steypunnar mun sýna áferð leirmótsins. Fyrir fínni frágang má fágga (grafa og fínpússa) skrautsmáatriði með litlum meitlum og doppum. Miðaldakertastjakar úr messing voru oft með ristum rúmfræðilegum mynstrum, dýramótífum eða áletrunum á fæti og hnúð.
Pólering og frágangur
Pólering og frágangur
Þjalið allan flötinn með sífellt fínni þjölum — byrjið með grófri þjöl (bastard-cut) til að fjarlægja helstu ójöfnur, síðan sléttar þjalir og því næst smergilpappír í kornastærðum frá 120 til 600. Fyrir hæsta gljáa skal ljúka með leðurskífu sem er hlaðin skartgripasliparrauðu (járnoxíð fægiefni). Fullunni kertastjakinn ætti að hafa bjartan, hlýjan gullinn lit sem einkennir messing. Ef kertastjakinn var steyptur með holum stilk (með vaxlíkani byggðu yfir leirkjarna), skal fjarlægja kjarnaefnið með því að brjóta það upp og draga það út um botnopið. Miðaldakertastjakar voru oft látnir vera óhúðaðir og mynduðu náttúrulega patínu með tímanum, eða voru lakkaðir með þunnu lagi af shellac til að viðhalda birtu. Til notkunar skal stinga tólg- eða býkerti þétt á kertaoddinn (pricket). Breiður botninn veitir stöðugleika og dropabakkinn grípur bráðnandi vax.
Efni
6- 200-300 grams stykkiStaðgengill
- 2 kg kgStaðgengill
- Brass ingots (70% copper, 30% zinc)500-800 grams stykki
- 5 kg kgStaðgengill
- 200-300 grams stykkiStaðgengill
- 500-800 grams stykkiStaðgengill
Nauðsynleg verkfæri
9- Staðgengill
- Staðgengill
- Staðgengill
- Staðgengill
- Staðgengill
- Staðgengill
- Staðgengill
- Staðgengill
- Staðgengill
Efni úr tengdum teikningum


Þessi teikning býr til
CC0 opinbert ríki
Þessi teikning er gefin út undir CC0. Þér er frjálst að afrita, breyta, dreifa og nota þetta verk í hvaða tilgangi sem er, án þess að biðja um leyfi.
Studdu smiðinn með því að kaupa vörur í gegnum teikningu hans þar sem hann fær þóknun smiða sem seljendur ákvarða, eða búðu til nýja endurskoðun á þessari teikningu og tengdu hana sem tengingu í þinni eigin teikningu til að deila tekjum.