
CNC-fræsing á trésskilti — tölvustýrð útskurður
Leiðbeiningar
Hönnun skiltis í CAD/CAM hugbúnaði
Hönnun skiltis í CAD/CAM hugbúnaði
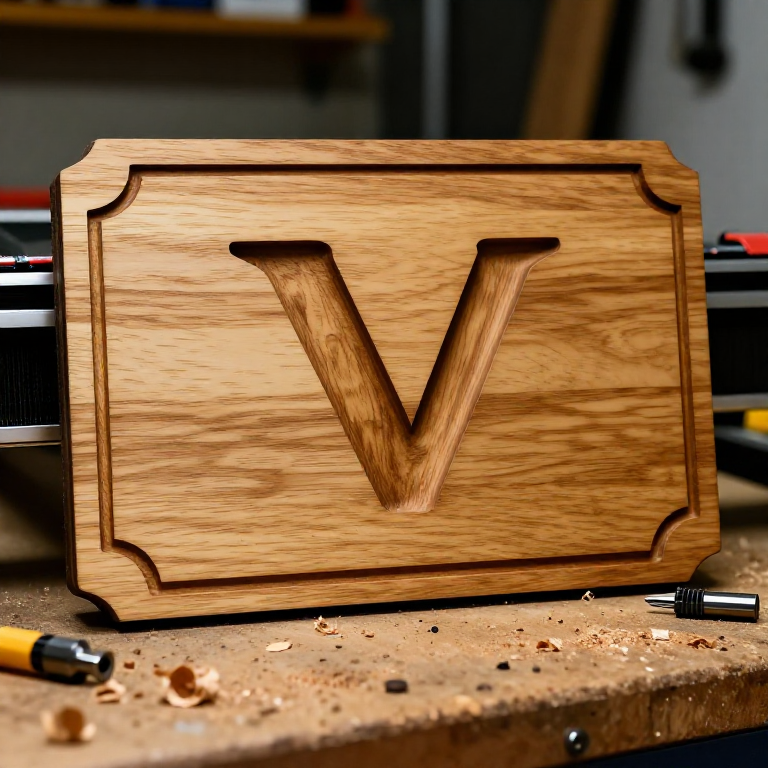
Opnaðu CAM hugbúnaðinn og stilltu efnisstærðirnar (stærð og þykkt plötunnar). Skrifaðu textann með hentugu letri — serif-letur og feitletruð sans-serif letur gefa skýrustu niðurstöður við V-útskurð, en mjög grönn letur geta verið of mjó til að fræsibitinn komist inn. Bættu við skrautþáttum: römmum, myndum eða skrautlegum skiptilínum. Fyrir V-útskorinn texta skaltu velja V-útskurðarferil (toolpath) — hugbúnaðurinn reiknar sjálfkrafa dýpt skurðarins út frá breidd stafanna og horni V-bitans, sem skapar stafi sem eru grunnir í þunnum strokum og djúpir í þykkum strokum, og líkir eftir handskornum skiltastöfum. Fyrir upphleyptan texta (texti sem stendur upp úr inngreyptum bakgrunni) skaltu nota vasaferil (pocket toolpath) sem fjarlægir bakgrunninn umhverfis stafina.
Efni fyrir þetta skref:
 Harðviðarborð1 board, sized for your sign stykki
Nauðsynleg verkfæri:
 CNC-fræsari
 Fræsibitar
 Viðbótapakki fyrir FreeCAD
 Tvöfalt límband
Búa til verkfæraslóðir og forskoða
Búa til verkfæraslóðir og forskoða
Veldu viðeigandi fræsibor fyrir hverja aðgerð: 60 eða 90 gráðu V-bor fyrir V-útskurð texta (60 gráður gefa fínni og dýpri skurði; 90 gráður gefa breiðari og grynnri skurði), og flatan endafræsi (3-6mm) til að hreinsa vasa í kringum upphækkaða hluta eða til að skera útlínur skiltisins. Stilltu fóðurhraða og snúningshraða spindils eftir CNC vélinni þinni og efninu. Fyrir harðvið gengur V-bor venjulega á 15.000-20.000 RPM með 1000-2000mm/mín fóðurhraða. Forskoðaðu hermun verkfæraslóðarinnar í hugbúnaðinum til að staðfesta niðurstöðuna áður en skorið er: athugaðu að allur texti sé réttur, að engir hlutir skarast við brúnir plötunnar og að áætluð skurðdýpt fari ekki yfir þykkt efnisins. Fluttu verkfæraslóðirnar út sem G-kóða (númerastýringarmálið sem CNC vélar lesa).
Festið vinnustykkið og stillið upphafspunktinn
Festið vinnustykkið og stillið upphafspunktinn
Festið plötuna við CNC fræsiborðið með klemmum, tvíhliða límbandi eða blöndu af hvoru tveggja. Platan má ekki hreyfast við skurð — jafnvel 0,5 mm hreyfing eyðileggur röðun fjölþrepaskurða og getur brotið bita. Festið viðeigandi fræsibita í spennuhausinn og herðið vel. Stillið XY-upphafspunkt vélarinnar (núllpunktinn) þannig að hann passi við upphafspunktinn sem er stilltur í CAM hugbúnaðinum (venjulega neðra vinstra horn eða miðja hönnunarinnar). Stillið Z-upphafspunktinn (núllhæðina) með því að lækka bitann varlega þar til hann snertir viðarflötinn. Þessi núllstaða tryggir að vélin skeri á réttri dýpt. Keyrið prufuskurð í lausagangi (hækkið bitann 10 mm yfir yfirborðið og keyrið forritið) til að staðfesta að verkfæraslóðin haldist innan marka plötunnar.
Keyra CNC forritið
Keyra CNC forritið
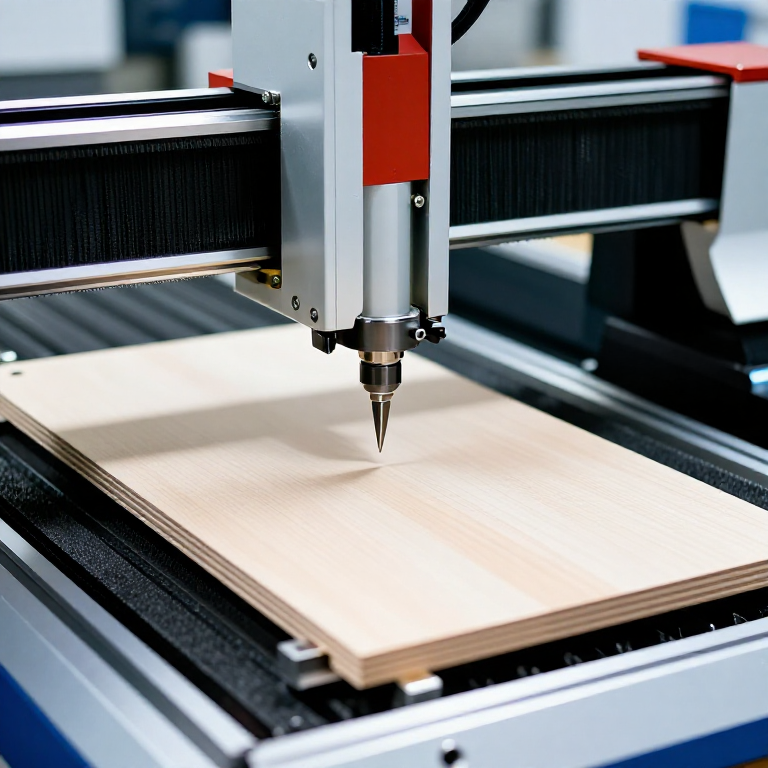
Ræstu snælduna og hefjið skurðarforritið. Vélin CNC fylgir búnum verkferlum nákvæmlega og færir snúningsfræsarann í gegnum viðinn á forritaðri fóðrunarhraða og dýpt. V-útskurður á texta skapar ánægjulega framvindu þegar hver stafur birtist úr viðnum með skörpum, hreinum brúnum. Vertu nálægt til að fylgjast með vandamálum: hlustaðu eftir óvenjulegum hljóðum (titringur gefur til kynna að fóðrunarhraðinn sé of mikill eða að fræsarinn sé sljór), fylgstu með því hvort fræsarinn brotnar og athugaðu hvort skurðardýptin líti rétt út. Ef keyrðar eru margar verkferlaaðgerðir í röð (V-útskurður og síðan hreinsun vasa) getur vélin stöðvast á milli aðgerða til að skipta um fræsara: settu rétta fræsarann í, endurstilltu Z-ásinn á odd nýja fræsarans og haltu áfram.
Frágangur skiltis
Frágangur skiltis
Eftir að vinnslu er lokið skal fjarlægja skiltið af CNC bekknum og bursta spænirnar úr útskornu svæðunum með stífum bursta eðaþrýstilofti. Pússið flötinn létt með 220-korna sandpappír til að fjarlægja alla lólausa þræði eða upphleyptar trefjar sem fræsarinn skildi eftir. Ekki pússa innan í V-skornum stöfum, því skörpu brúnirnar eru lykilatriði í útlitinu og pússun myndi ávala þær. Fyrir tvílita áhrif skal mála útskornu svæðin með andstæðum lit (til dæmis svörtu málningu á valhnetu), og pússa síðan flötinn til að fjarlægja málningu af upphækkuðu svæðunum, þannig að litur verði aðeins eftir í útskornu dældunum. Berið á glæra áferð (pólýúretan fyrir skilti utandyra, danska olíu eða vax fyrir innandyra) til að verja viðinn og draga fram æðamynstrið. CNC-fræsuð skilti sameina hlýju og náttúrufegurð handskorins tréverks við nákvæmni og endurtekningarhæfni stafrænnar framleiðslu.
Efni
1- 1 board, sized for your sign stykkiStaðgengill
Nauðsynleg verkfæri
6- Staðgengill
- Staðgengill
- Staðgengill
- Staðgengill
- Staðgengill
- Fræsibitasett3% þóknunMagento Legacy Storeships internationallyStaðgengill
Þessi teikning býr til
CC0 opinbert ríki
Þessi teikning er gefin út undir CC0. Þér er frjálst að afrita, breyta, dreifa og nota þetta verk í hvaða tilgangi sem er, án þess að biðja um leyfi.
Studdu smiðinn með því að kaupa vörur í gegnum teikningu hans þar sem hann fær þóknun smiða sem seljendur ákvarða, eða búðu til nýja endurskoðun á þessari teikningu og tengdu hana sem tengingu í þinni eigin teikningu til að deila tekjum.