LIST
FEGURÐ OG VELLÍÐAN
HANDVERK
MENNING OG SAGA
SKEMMTUN
UMHVERFI
MATUR OG DRYKKUR
ÖFUGVERKFRÆÐI
VÍSINDI
ÍÞRÓTTIR
TÆKNI
KLÆÐANLEG TÆKNI
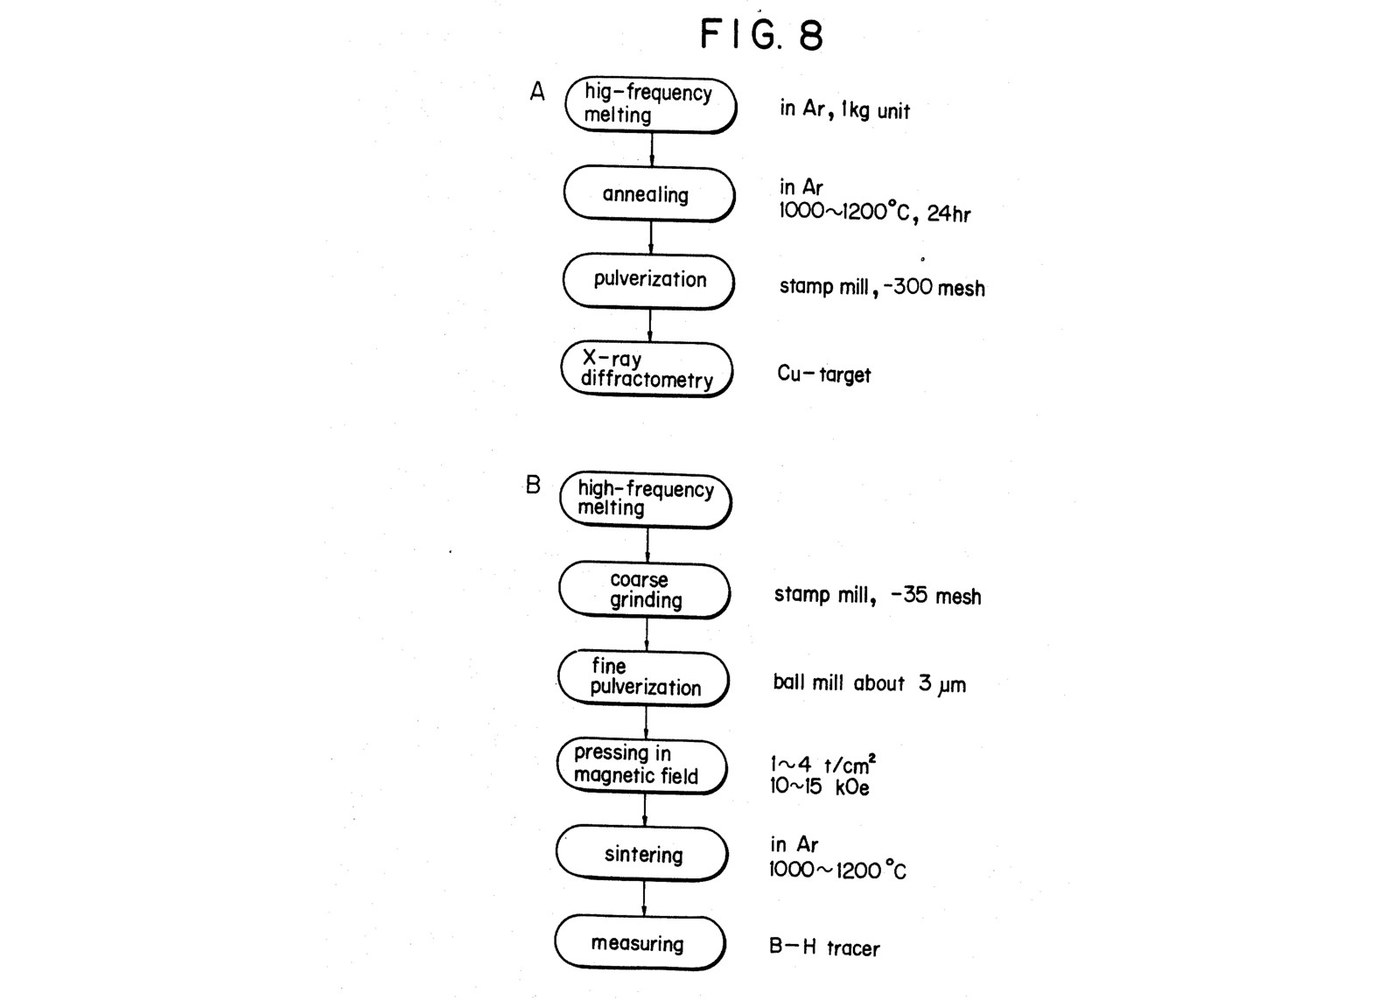


Neodymium Magnets, Sample 9: 73Fe-12B-15Nd Sintered (Sagawa 1988)
Neodymium magnets are iron, boron and neodymium. Sagawa's team at Sumitomo melted the three together, ground the casting to a powder finer than 10 µm, lined the grains up in a magnetic field while pressing them, and sintered the compact in argon. This is their sample 9, 73 % iron, 12 % boron and 15 % neodymium by atoms: 25.2 MGOe.
Source: M. Sagawa et al. (Sumitomo Special Metals), US 4,770,723 (1988). Unknown: how the pure iron, the ferroboron and the neodymium metal are made, and how the finished magnets are magnetised; the patent does not say. The 1 kg weights are our arithmetic from the patent's atomic percentages. Picture: the patent's Fig. 8.
Sérfræðingur
2 days
Leiðbeiningar
1
1
Weigh sample 9: 73 Fe, 12 B, 15 Nd
Weigh sample 9: 73 Fe, 12 B, 15 Nd
Sample 9 is 73 % iron, 12 % boron and 15 % neodymium by atoms. Use 99.9 % electrolytic iron, ferroboron (19.38 % B, 5.32 % Al, 0.74 % Si, 0.03 % C, the rest iron) and neodymium of 99.7 % or better. Ours: a 1 kg melt, by arithmetic: 561.7 g iron, 105.1 g ferroboron, 339.7 g neodymium. Unknown: how these three are made.
Efni fyrir þetta skref:
 Rafgreint járn561.7 g
 Járnbór105.1 g
 Neódýmmálmur339.7 g
Nauðsynleg verkfæri:
 Skálavog
2
2
Melt by high frequency in argon and cast
Melt by high frequency in argon and cast
Melt the charge in a high-frequency (induction) furnace under argon and pour it into a water-cooled copper mould.
Nauðsynleg verkfæri:
 Spanofn
 Deigla úr eldföstum leir
 Argon
 Þrýstigaskútur
 Vatnskælt koparmót
 Hitaþolnir hanskar
3
3
Stamp to 35 mesh, ball-mill to 3-10 µm
Stamp to 35 mesh, ball-mill to 3-10 µm
Crush the casting in a stamp mill until it passes a 35-mesh sieve. Then grind it in a ball mill for 3 hours, to 3-10 µm.
Nauðsynleg verkfæri:
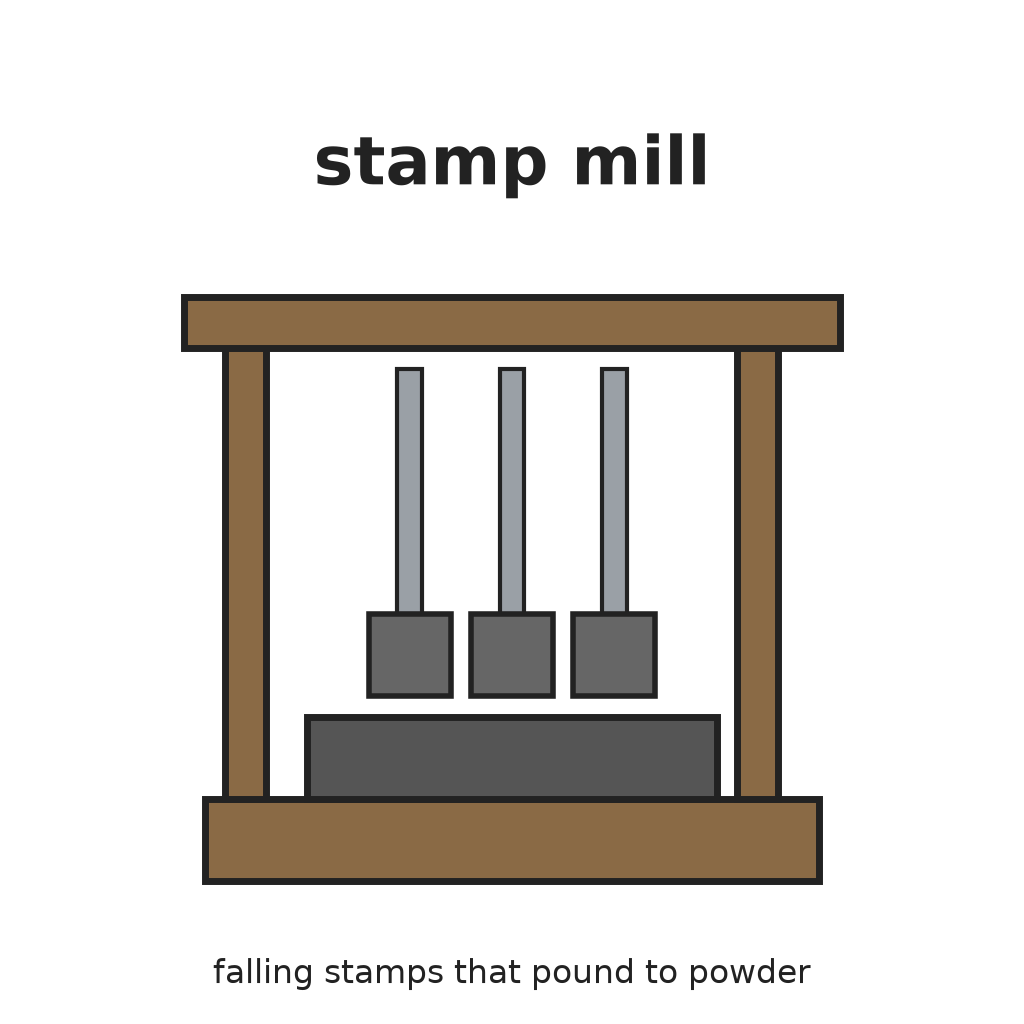 Stappmylla
 Sigtasett (stigskipt möskvastærð)
 Járnkúlukvörn
 Öryggisgleraugu
4
4
Press in a 10 kOe field at 1.5 t/cm²
Press in a 10 kOe field at 1.5 t/cm²
Line the powder up in a magnetic field of 10 kOe and press it at 1.5 tonnes per cm². Unknown: the size and shape of the magnets.
Nauðsynleg verkfæri:
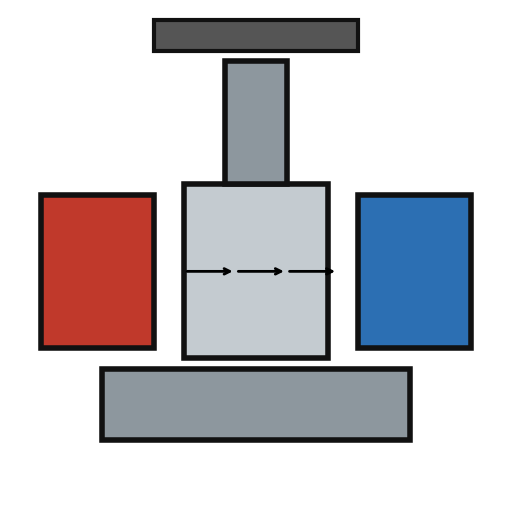 Segulsviðspressa
5
5
Sinter in argon at 1000-1200 °C
Sinter in argon at 1000-1200 °C
Sinter the compacts at 1000-1200 °C for about one hour in argon, then let them cool. Sample 9 measured 10.5 kG remanence, 8.2 kOe coercivity and 25.2 MGOe.
Nauðsynleg verkfæri:
 PípuofnArgonÞrýstigaskúturHitaþolnir hanskar
6
6
Magnetise the magnets
Magnetise the magnets
Unknown: how the sintered magnets are magnetised. Sagawa measures them on a B-H tracer but gives no magnetising field or apparatus.
Nauðsynleg verkfæri:
 Óþekkt segulmögnunaraðferð
Efni
3- 561.7 gStaðgengill
- 105.1 gStaðgengill
- 339.7 gStaðgengill
Nauðsynleg verkfæri
14- Staðgengill
- Staðgengill
- Staðgengill
- Staðgengill
- Staðgengill
- Staðgengill
- Staðgengill
- Staðgengill
- Staðgengill
- Staðgengill
- Staðgengill
- Staðgengill
- Staðgengill
- Staðgengill
Þessi teikning býr til
Tengd Blueprint
Þessi blueprint deila þekkingu — tækni, efni eða meginreglur

CC0 opinbert ríki
Þessi teikning er gefin út undir CC0. Þér er frjálst að afrita, breyta, dreifa og nota þetta verk í hvaða tilgangi sem er, án þess að biðja um leyfi.
Studdu smiðinn með því að kaupa vörur í gegnum teikningu hans þar sem hann fær þóknun smiða sem seljendur ákvarða, eða búðu til nýja endurskoðun á þessari teikningu og tengdu hana sem tengingu í þinni eigin teikningu til að deila tekjum.