
Lega di acciaio da ferro e carbonio — il metallo che ha costruito il mondo moderno
L'acciaio è una lega di ferro e carbonio, che contiene tipicamente tra lo 0,2% e il 2,1% di carbonio in peso. Questa stretta fascia di composizione trasforma il ferro battuto, tenero e malleabile, in un materiale che può essere temprato, rinvenuto e reso elastico, proprietà che hanno fatto dell'acciaio la spina dorsale della civiltà, dalle spade e molle ai ponti e ai grattacieli.
La differenza tra ferro e acciaio è invisibile all'occhio ma trasformativa nel comportamento. Il ferro puro (ferrite) è tenero: un chiodo di ferro puro si piega facilmente. Basta aggiungere lo 0,8% di carbonio e il ferro diventa perlite: una struttura microscopica stratificata di ferrite e carburo di ferro (cementite, Fe₃C), molto più dura e resistente. Oltre lo 0,8% di carbonio la lega diventa ipereutettoidica, con l'eccesso di cementite che la rende ancora più dura ma sempre più fragile. L'intera scienza della metallurgia dell'acciaio ruota attorno al controllo di questa minuscola percentuale di carbonio e della velocità di raffreddamento della lega.
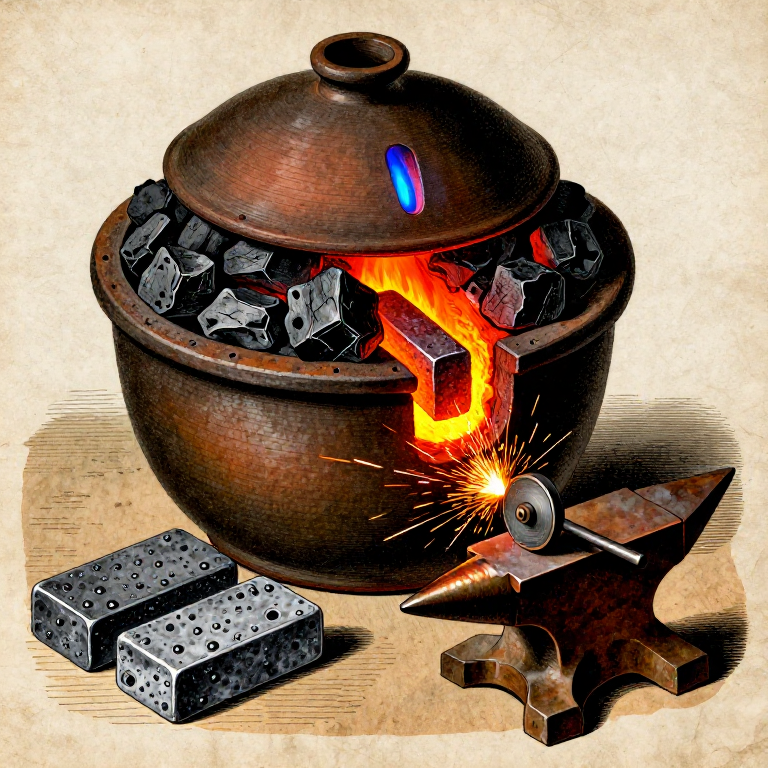
Storicamente, la produzione dell'acciaio è avvenuta seguendo due vie: carburazione (aggiunta di carbonio al ferro battuto riscaldandolo a contatto con carbone di legna) e decarburazione (rimozione del carbonio in eccesso dalla ghisa tramite ossidazione). Questo progetto descrive il metodo della carburazione, detto anche cementazione, che è stato il processo dominante di produzione dell'acciaio dall'antichità fino al XVIII secolo. Si impacchettano barre di ferro battuto in carbone di legna all'interno di un crogiolo di argilla sigillato e si riscalda il tutto a circa 900–950 °C per diverse ore. Gli atomi di carbonio provenienti dal carbone si diffondono nel reticolo cristallino del ferro, convertendo gli strati superficiali in acciaio. Il risultato è detto acciaio a bolle (blister steel), dal nome delle bolle che si formano in superficie a causa del gas intrappolato.
HAZARD: Questo processo richiede temperature elevate e sostenute, superiori a 900 °C. Sono presenti scorie fuse, metallo caldo e monossido di carbonio. Lavorare all'aperto o con forte ventilazione forzata. Indossare un respiratore P100, occhiali di protezione, guanti da lavoro in pelle con polsino e un grembiule di pelle. Non aprire mai il crogiolo mentre è caldo: il flusso d'aria può provocare una vampata di monossido di carbonio in combustione.
Istruzioni
Comprendere il diagramma di fase ferro-carbonio
Comprendere il diagramma di fase ferro-carbonio
Il diagramma di fase ferro-carbonio è il diagramma più importante della metallurgia. A temperatura ambiente, il ferro esiste come ferrite (α-ferro): cubica a corpo centrato, tenera, magnetica. Quando viene riscaldato oltre 727 °C (la temperatura eutettoide), il ferro si trasforma in austenite (γ-ferro): cubica a facce centrate, non magnetica e, aspetto cruciale, in grado di sciogliere molto più carbonio della ferrite. La ferrite scioglie solo lo 0,022% di carbonio; l'austenite fino al 2,14%.
Ecco perché la cementazione funziona: a 900–950 °C la superficie del ferro è austenite, che assorbe carbonio dal carbone di legna circostante. Quando l'acciaio si raffredda lentamente, l'austenite si trasforma di nuovo in ferrite più cementite (Fe₃C), disposte nella struttura lamellare della perlite. Se raffreddata rapidamente (tempra), l'austenite viene intrappolata come martensite, una struttura tetragonale a corpo centrato estremamente dura e fragile. Tutti i trattamenti termici dell'acciaio — tempra, rinvenimento, ricottura — agiscono su queste trasformazioni di fase.
Selezionare e preparare il ferro battuto
Selezionare e preparare il ferro battuto
Iniziare con il ferro battuto — ferro a basso tenore di carbonio (inferiore allo 0,08% di carbonio) che è stato ottenuto per fusione a bloom e forgiato a martello per consolidare il metallo ed espellere le scorie. Il ferro deve essere pulito, privo di ruggine pesante o scaglie, e idealmente in forma di barra piatta di circa 5–10 mm di spessore e 20–30 mm di larghezza. Le barre più sottili si carburano più rapidamente, perché il carbonio deve diffondere verso l'interno dalla superficie: una barra da 10 mm impiega circa 8 ore per carburare fino al centro a 925 °C.
Se si parte da un bloom o da ferro grezzo, forgiarlo prima in barre piatte. Pulire la superficie con una spazzola metallica o una lima per rimuovere le scaglie (ossido di ferro), che agiscono come barriera alla diffusione del carbonio. Pesare le barre: si pesceranno di nuovo dopo la cementazione per calcolare il carbonio assorbito (l'acciaio è più pesante del peso del carbonio aggiunto).
Materiali per questo passaggio:
 Minerale di ferro (ferro di palude / ematite / magnetite)1 pezzo
Strumenti necessari:
 Lima per metalli
 Bilancia digitale di precisione
Prepara il carbone di legna per il pacco di cementazione
Prepara il carbone di legna per il pacco di cementazione
Frantuma il carbone di legna dura in pezzi di circa 5–10 mm di diametro — abbastanza piccoli da compattarsi strettamente attorno alle barre di ferro, ma abbastanza grandi da mantenere intercapedini d'aria che permettano al gas monossido di carbonio di circolare. Il carbone è la fonte di carbonio: ad alta temperatura reagisce con tracce di ossigeno e umidità producendo monossido di carbonio (CO), che è l'effettivo agente di cementazione. Il gas CO si dissocia sulla superficie del ferro, depositando carbonio atomico che diffonde nel metallo.
Occorrono circa 3–4 volte il peso del ferro in carbone. Per 500 grammi di barre di ferro, prepara 1,5–2 kg di carbone frantumato. Alcune ricette storiche aggiungevano al pacco materiali organici (farina d'ossa, scarti di cuoio, fuliggine): questi si decompongono alla temperatura e apportano carbonio e azoto aggiuntivi. Per questo progetto, il carbone di legna dura puro è sufficiente e produce i risultati più prevedibili.
Materiali per questo passaggio:
 Carbone di legna2 kg
Strumenti necessari:
 Martello
Costruire o preparare il crogiolo per la cementazione
Costruire o preparare il crogiolo per la cementazione
Il crogiolo deve essere sigillato per evitare che il carbone di legna bruci semplicemente nell'atmosfera del forno. Utilizzare un crogiolo profondo in argilla refrattaria con coperchio a tenuta, oppure costruire una scatola per la cementazione con mattoni refrattari e argilla refrattaria. Il recipiente deve resistere a 950 °C per 8+ ore senza creparsi. Un crogiolo in argilla-grafite è ideale: è refrattario, non reagisce con il contenuto e può essere sigillato con un luto di argilla (una pasta di argilla refrattaria e acqua applicata attorno al giunto del coperchio).
Il crogiolo deve essere abbastanza grande da contenere tutte le barre di ferro con almeno 25 mm di imballaggio di carbone di legna su tutti i lati. Non deve esserci un percorso diretto per l'aria che raggiunga il carbone di legna: qualsiasi perdita d'aria farà sì che il carbone bruci anziché carburare, sprecando combustibile e producendo risultati non uniformi.
Strumenti necessari:
 Crogiolo in argilla refrattaria
 Mattoni refrattari
Disponi le barre di ferro nel carbone di legna all'interno del crogiolo
Disponi le barre di ferro nel carbone di legna all'interno del crogiolo
Disponi uno strato di 25 mm di carbone di legna frantumato sul fondo del crogiolo. Adagia la prima barra di ferro su questo letto, assicurandoti che non tocchi le pareti del crogiolo: almeno 15 mm di spazio libero su tutti i lati. Copri con un altro strato di carbone di legna di 15–20 mm, premendo delicatamente per eliminare le grandi sacche d'aria. Posiziona la barra successiva, assicurandoti che le barre non si tocchino tra loro (il carbone di legna deve circondare completamente ogni pezzo). Continua a stratificare finché tutte le barre non sono sistemate.
Copri con uno strato finale di carbone di legna di 25 mm. Le barre devono essere completamente immerse: il ferro esposto non si carburerà in quella zona. Sigilla il coperchio con un luto di argilla: mescola argilla refrattaria con acqua fino a ottenere una pasta densa, applica un cordone di 10 mm attorno al giunto del coperchio e levigalo per formare una tenuta continua. Lascia asciugare all'aria il luto per almeno 30 minuti prima di inserire il crogiolo nel forno. Un piccolo foro di sfiato (2–3 mm) nel coperchio permette alla pressione dei gas di fuoriuscire senza incrinare la tenuta.
Preparare il forno e portarlo alla temperatura di cementazione
Preparare il forno e portarlo alla temperatura di cementazione
Collocare il crogiolo sigillato in un forno a carbone con mantice, oppure in un forno a propano. Il forno deve mantenere 900–950 °C per tutta la durata della fase di cementazione — tipicamente 6–10 ore a seconda dello spessore delle barre di ferro. Questo è l'intervallo critico di temperatura in cui si forma l'austenite e la diffusione del carbonio procede a una velocità utile. Sotto 850 °C la diffusione è troppo lenta; sopra 1000 °C il ferro può iniziare a fondere lungo i bordi di grano (bruciatura), rovinando l'acciaio.
Avviare il forno lentamente — portare il crogiolo alla temperatura nell'arco di 1–2 ore per evitare shock termici. La guarnizione di argilla può creparsi leggermente man mano che si asciuga e il crogiolo si dilata; questo è normale. Osservare una piccola fiamma blu al foro di sfiato — si tratta di monossido di carbonio che brucia mentre fuoriesce, a conferma che la reazione di cementazione sta procedendo all'interno del crogiolo.
Materiali per questo passaggio:
Carbone di legna10 kgStrumenti necessari:
 Mantice
 Occhiali a mascherina
 Guanti in cuoio a manichetta lunga
 Grembiule di cuoio
Mantenere l'ammollo di cementazione
Mantenere l'ammollo di cementazione
Mantenere il forno a 900–950 °C per 6–10 ore. La durata dipende dallo spessore della barra: il carbonio diffonde circa 1 mm all'ora a 925 °C nel ferro. Una barra spessa 5 mm (2,5 mm fino al centro) richiede circa 6 ore per una carburazione completa attraverso tutto lo spessore; una barra da 10 mm richiede 10+ ore. Un ammollo insufficiente produce acciaio con indurimento superficiale (superficie dura, anima morbida), utile per alcune applicazioni ma non una lega uniforme.
Monitorare la temperatura del forno osservando il colore del crogiolo: il rosso ciliegia spento corrisponde a circa 750 °C (troppo bassa); il ciliegia brillante a 850 °C; l'arancione a 950 °C; l'arancio-giallo a 1050 °C (troppo alta). Mantenere il letto di carbone di legna nel forno, aggiungendo combustibile secondo necessità. Mantenere costante il funzionamento dei mantici: le interruzioni dell'alimentazione d'aria fanno scendere la temperatura, e il riscaldamento successivo fa perdere tempo e combustibile. La fiamma blu al foro di sfiato dovrebbe bruciare in modo costante per tutta la durata dell'ammollo.
Strumenti necessari:
Mantice Respiratore P100
 Tenaglie a manico lungo
Raffreddare lentamente il crogiolo nel forno
Raffreddare lentamente il crogiolo nel forno
Dopo il pieno tempo di mantenimento, smettere di aggiungere combustibile e fermare i mantici. Lasciare che il crogiolo si raffreddi nel forno — ciò può richiedere da 6 a 12 ore a seconda della massa del forno. Il raffreddamento lento è essenziale: consente all'austenite di trasformarsi in perlite (la struttura di equilibrio ferrite + cementite), producendo un acciaio duro ma non fragile. Un raffreddamento rapido in questa fase produrrebbe martensite — estremamente dura ma troppo fragile per la maggior parte degli usi senza un successivo rinvenimento.
Non aprire né disturbare il crogiolo finché è sopra un calore rosso spento. Aprire la tenuta mentre il pacchetto di carbone è ancora caldo introduce ossigeno, che brucia il carbone e ossida (decarburizza) la superficie dell'acciaio — annullando la cementazione che hai appena ottenuto in ore di lavoro. La pazienza è fondamentale. Il crogiolo è pronto per essere aperto quando può essere maneggiato con guanti pesanti (sotto circa 200 °C).
Apri il crogiolo ed estrai l'acciaio bollicinoso
Apri il crogiolo ed estrai l'acciaio bollicinoso
Rompi il sigillo di argilla e rimuovi il coperchio. Il carbone all'interno sarà parzialmente consumato — più leggero e più fragile rispetto al pacco originale. Estrai con cura le barre di ferro, ora barre d'acciaio, dal letto di carbone. La superficie mostrerà le caratteristiche bolle — rigonfiamenti sollevati causati dal gas intrappolato sotto la scaglia superficiale durante la cementazione. Questa è l'origine del termine 'acciaio bollicinoso' e conferma la carburazione riuscita.
Le barre saranno anche ricoperte da un sottile strato di scaglia (ossido di ferro) e potrebbero presentare frammenti di carbone aderenti alla superficie. Spazzola con una spazzola metallica o lima la superficie per riportare alla luce l'acciaio sottostante. Il colore e la texture superficiale sono visibilmente diversi dal ferro battuto originale: l'acciaio ha una grana più fine e spesso un aspetto grigio leggermente più scuro e uniforme rispetto al grigio chiaro e fibroso del ferro battuto.
Strumenti necessari:
 Tenaglia per crogioloGuanti in cuoio a manichetta lungaLima per metalli
Testa l'acciaio con il test delle scintille e la tempra
Testa l'acciaio con il test delle scintille e la tempra
Il test sul campo più semplice per il contenuto di carbonio è il test delle scintille: tocca l'acciaio con una mola o una lima grossa e osserva le scintille. Il ferro battuto (basso contenuto di carbonio) produce getti di scintille lunghi, lisci e di colore giallo-arancio con pochi rami. L'acciaio a medio contenuto di carbonio (0,4–0,6%) produce scintille più corte e luminose con rami biforcuti distinti. L'acciaio ad alto contenuto di carbonio (0,8%+) produce scintille bianche brillanti e molto corte con esplosioni all'estremità. Confronta le scintille del tuo acciaio blister con un pezzo noto di ferro battuto: la differenza dovrebbe essere evidente.
Per un test definitivo, riscalda un piccolo pezzo fino al rosso ciliegia brillante (circa 800 °C) e tempralo in acqua. Il ferro battuto rimane morbido dopo la tempra; l'acciaio che ha assorbito carbonio sufficiente diventerà duro come il vetro. Prova a limare il pezzo temprato: se la lima scivola sulla superficie senza tagliare, l'acciaio è stato temprato con successo. Questo conferma un contenuto di carbonio superiore a circa lo 0,3%.
Strumenti necessari:
Lima per metalli Tinozza di tempra
 Tenaglia da forgia
Consolida per forgiatura l'acciaio a vescica (opzionale: acciaio da tosatura)
Consolida per forgiatura l'acciaio a vescica (opzionale: acciaio da tosatura)
L'acciaio a vescica prodotto con un singolo passaggio di cementazione può presentare una distribuzione irregolare del carbonio: più alta in superficie, più bassa al centro. Per una lega più uniforme, l'acciaio può essere piegato e saldato per forgiatura. Riscalda la barra fino al giallo-bianco brillante (circa 1100 °C), piegala su se stessa e chiudi la piega con una saldatura a martello. Ripeti questo ciclo di piegatura e saldatura 3–4 volte. Ogni piegatura dimezza la distanza che il carbonio deve diffondere, e la lavorazione meccanica redistribuisce il carbonio in modo più uniforme in tutta la sezione.
Questo prodotto piegato e consolidato è chiamato acciaio da tosatura (storicamente usato per cesoie e utensili da taglio). È più uniforme e affidabile del semplice acciaio a vescica. Un ulteriore affinamento — fondere l'acciaio a vescica in un crogiolo a circa 1500 °C — produce l'acciaio da crogiolo (acciaio wootz), il acciaio di qualità più elevata disponibile prima del processo Bessemer. La fusione dell'acciaio da crogiolo richiede temperature superiori a quelle raggiungibili con la maggior parte delle attrezzature su piccola scala, ma la cementazione seguita dalla piegatura produce un ottimo acciaio da lavoro.
Strumenti necessari:
 Martello da fucinaTenaglia da forgia
 IncudineMantice
Documenta i risultati della cementazione
Documenta i risultati della cementazione
Pesa le barre d'acciaio finite e confrontale con il peso iniziale. L'aumento di peso corrisponde al carbonio assorbito: per un obiettivo di 0,8% di carbonio, 500 grammi di ferro dovrebbero aumentare di circa 4 grammi. L'aumento effettivo varierà in base al tempo di immersione, alla temperatura e allo spessore delle barre. Registra i parametri della cementazione: dimensioni delle barre, tipo e quantità di carbone di legna, tempo di immersione, temperatura stimata e risultati del test della scintilla.
Conserva l'acciaio da cementazione (blister steel) in un luogo asciutto per prevenire la ruggine. L'acciaio arrugginisce più rapidamente del ferro battuto perché le inclusioni di carbonio creano celle elettrochimiche che accelerano la corrosione. Per una conservazione a lungo termine, rivestilo con olio o cera. L'acciaio è ora pronto per essere forgiato in utensili, lame o qualsiasi applicazione che richieda un materiale duro e resistente. Il trattamento termico (tempra e rinvenimento) adatta le proprietà finali all'uso specifico, un argomento che si basa direttamente sui fondamenti metallurgici di questo progetto.
Strumenti necessari:
Bilancia digitale di precisioneMateriali
2- Segnaposto
- 12 kgSegnaposto
Strumenti richiesti
16- Segnaposto
- Segnaposto
- Segnaposto
- Segnaposto
- Segnaposto
- Segnaposto
- Segnaposto
- Segnaposto
- Segnaposto
- Segnaposto
- Segnaposto
- Segnaposto
- Segnaposto
- Segnaposto
- Segnaposto
- Segnaposto
Materiali dei progetti collegati

Extracting Iron from Hematite — Bloomery Smelting from Ore to Bloom
di Peter
Lavorazione dei metalli

Making Charcoal from Hardwood — Pyrolysis in a Pit Kiln
di Charlie
Chimica

Building a Box Bellows — The Breath That Makes Metal Obey Fire
di Emma
Lavorazione del legno

Smelting Tamahagane Steel in a Tatara Furnace — Traditional Japanese Steelmaking
di Forge
Lavorazione dei metalli
Questo progetto realizza

Blueprint correlati
Questi blueprint condividono conoscenze — tecniche, materiali o principi

Building a Bloomery & Smelting Iron — The Iron Age
di Forge
Lavorazione dei metalli

Alloying Brass from Copper and Zinc — The Golden Metal That Is Neither Gold Nor Bronze
di Mary
Lavorazione dei metalli
Extracting Iron from Hematite — Bloomery Smelting from Ore to Bloom
di Peter
Lavorazione dei metalli

Quench Hardening and Tempering a Steel Blade — Heat Treatment Fundamentals
di Forge
Antico
CC0 Pubblico dominio
Questo progetto è rilasciato sotto CC0. Sei libero di copiare, modificare, distribuire e utilizzare quest'opera per qualsiasi scopo, senza chiedere permesso.
Supporta il Maker acquistando prodotti tramite il suo progetto dove guadagna una Commissione Maker stabilita dai venditori, oppure crea una nuova iterazione di questo progetto e includilo come collegamento nel tuo progetto per condividere i ricavi.