Collaborazione
ARTE
BELLEZZA E BENESSERE
MESTIERE
CULTURA E STORIA
DIVERTIMENTO
AMBIENTE
CIBO E BEVANDE
INGEGNERIA INVERSA
SCIENZE
SPORT
TECNOLOGIA
INDOSSABILI
Tradotto


Estrusione dell'alluminio: barre, tubi e profilati
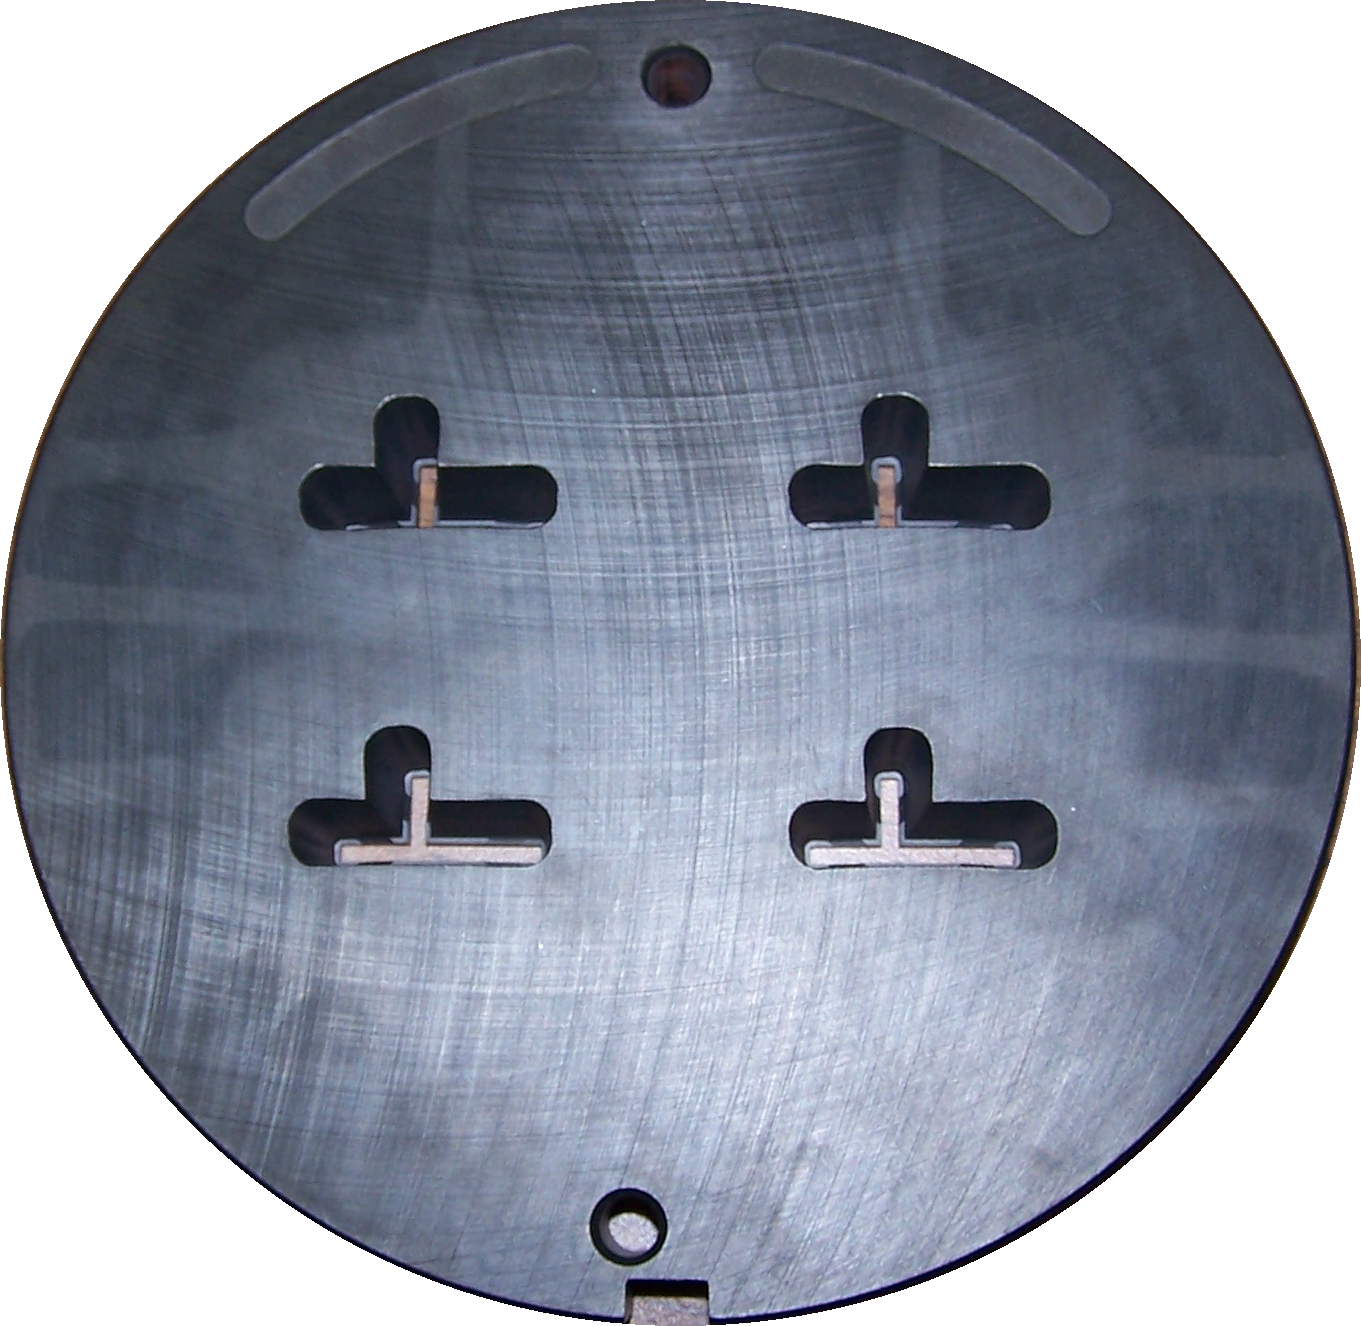
Quasi ogni barra, tubo, angolare e profilato a T-slot in alluminio viene estruso: un cilindro di alluminio, il billet, viene riscaldato a circa 350–500 °C, collocato in un contenitore a pareti spesse e spinto da un pistone attraverso una matrice in acciaio la cui apertura ha la forma del prodotto, come il dentifricio da un tubo. Le presse vanno da circa 230 a 11.000 tonnellate. Le forme cave, come i tubi, passano attorno a un mandrino oppure attraverso una matrice che divide e ricongiunge il metallo. L'estruso lungo viene raffreddato, stirato per raddrizzarlo, tagliato a lunghezza e, per le leghe più resistenti, sottoposto a trattamento termico.
Si tratta di un processo industriale; spiega come viene prodotto il materiale che i costruttori acquistano.
Avanzato
Minuti per billet (industriale)
Istruzioni
1
1
Colata e taglio dei billette
Colata e taglio dei billette
I lingotti di alluminio vengono rifusi con le aggiunte di lega e colati in tronchi cilindrici lunghi, quindi segati in billette.
Materiali per questo passaggio:
 Lingotto di alluminio100 kg
2
2
Riscaldare il billetta
Riscaldare il billetta
Ogni billetta viene riscaldata a circa 350–500 °C, abbastanza morbida da scorrere ma ben al di sotto del punto di fusione.
Strumenti necessari:
 Forno di ricottura
3
3
Caricamento e spinta
Caricamento e spinta
Il billetta viene inserita nel contenitore della pressa davanti alla matrice; il pistone la spinge attraverso di essa a pressioni da decine a centinaia di megapascal. L'apertura della matrice determina il profilo.
Strumenti necessari:
 Pressa idraulica per estrusione
 Matrice di estrusione
4
4
Raffredda e stira
Raffredda e stira
Il profilo esce su un tavolo, viene raffreddato ad aria o ad acqua, quindi afferrato alle due estremità e stirato in linea retta.
5
5
Taglio e trattamento
Taglio e trattamento
Viene tagliato a misura; le leghe trattabili termicamente vengono poi invecchiate fino alla piena resistenza.
Strumenti necessari:
Forno di ricottura6
6
Controlla il profilo
Controlla il profilo
Le sezioni vengono misurate in base alle dimensioni e alle tolleranze indicate nel disegno.
Strumenti necessari:
 Calibro digitale da 6 pollici
Materiali
1- 100 kgSegnaposto
Strumenti richiesti
4- Segnaposto
- Segnaposto
- Segnaposto
- Segnaposto
Questo progetto realizza



Blueprint correlati
Questi blueprint condividono conoscenze — tecniche, materiali o principi

CC0 Pubblico dominio
Questo progetto è rilasciato sotto CC0. Sei libero di copiare, modificare, distribuire e utilizzare quest'opera per qualsiasi scopo, senza chiedere permesso.
Supporta il Maker acquistando prodotti tramite il suo progetto dove guadagna una Commissione Maker stabilita dai venditori, oppure crea una nuova iterazione di questo progetto e includilo come collegamento nel tuo progetto per condividere i ricavi.