Collaborazione
ARTE
BELLEZZA E BENESSERE
MESTIERE
CULTURA E STORIA
DIVERTIMENTO
AMBIENTE
CIBO E BEVANDE
INGEGNERIA INVERSA
SCIENZE
SPORT
TECNOLOGIA
INDOSSABILI
English


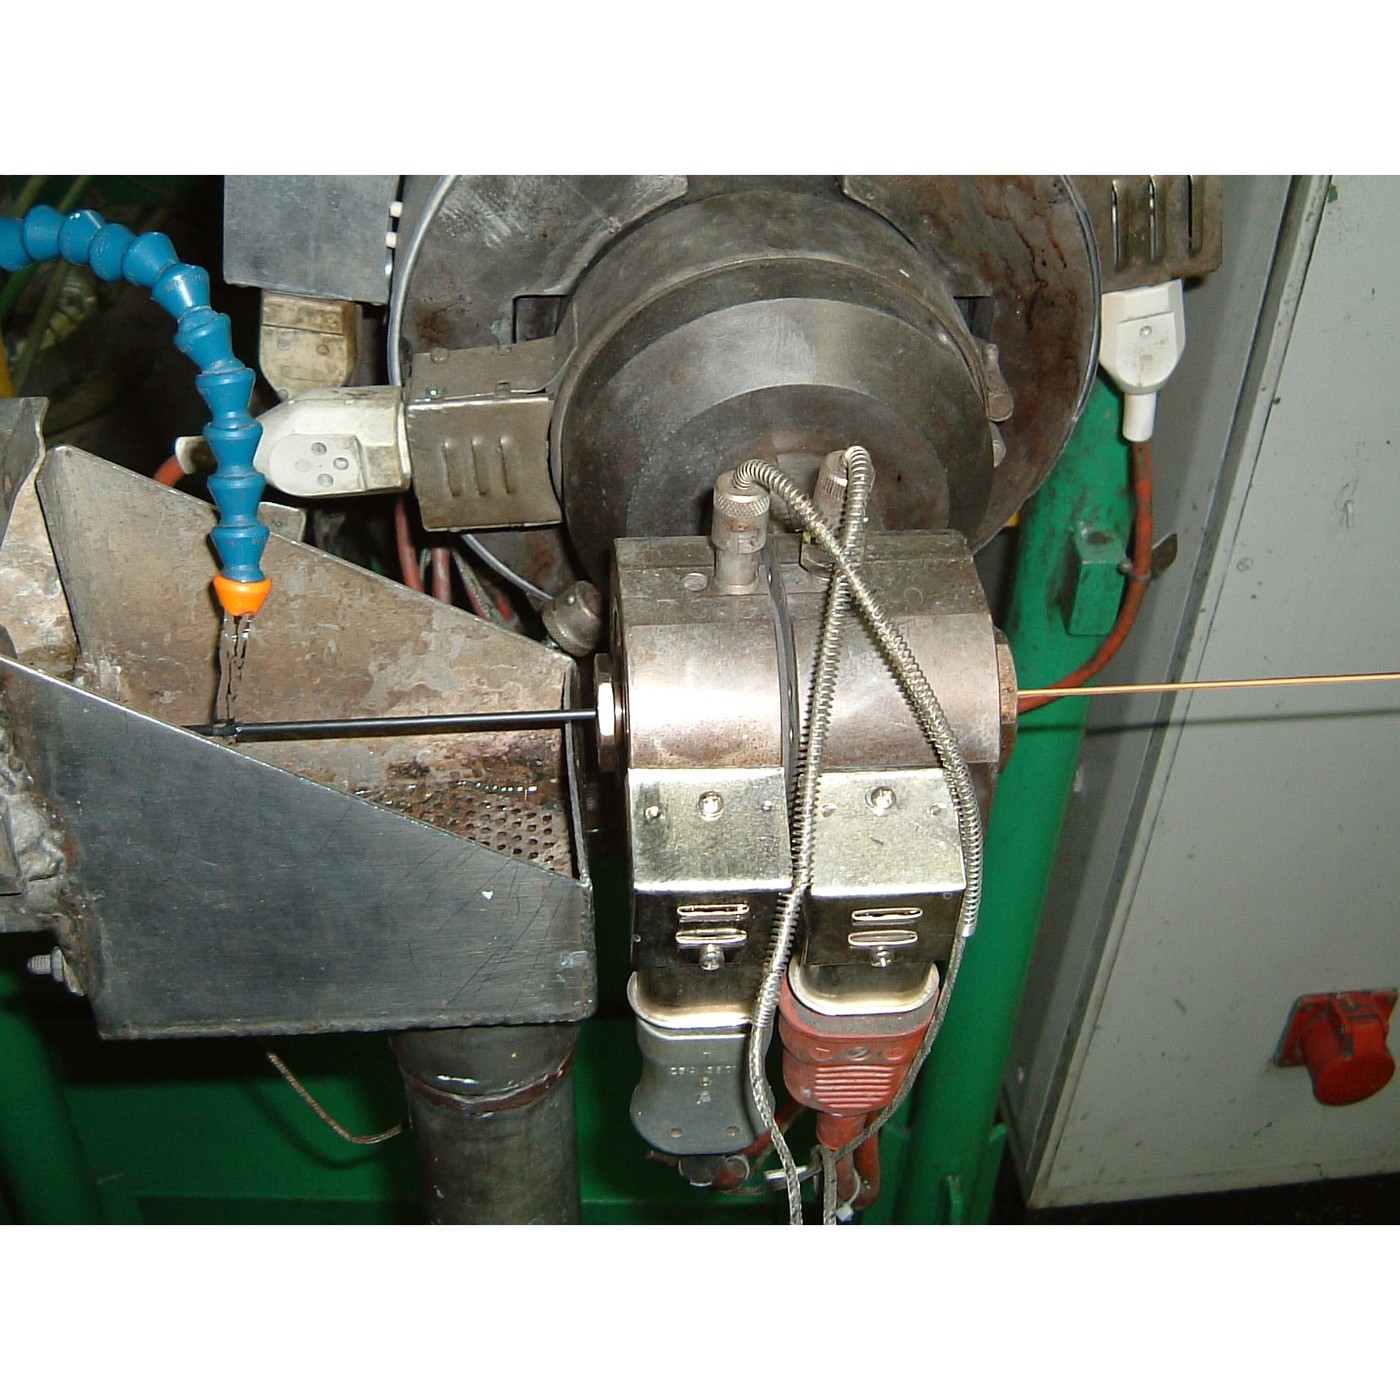
Estrusione di un profilo e soffiaggio di film
Lo stampaggio produce una parte alla volta e richiede un utensile per ciascuna. L'estrusione fa il contrario: una sola filiera produce una lunghezza continua di sezione costante, per tutto il tempo in cui la si alimenta, e il costo dell'utensile si distribuisce su chilometri anziché su singoli pezzi.
Tubi, telai per finestre, isolamento di cavi, filamento per stampa 3D, tubi da giardino, guarnizioni, il foglio da cui parte il termoformatura sottovuoto del secondo livello e, dopo un ulteriore tratto, il film per imballaggi più sottile del mondo escono tutti da un estrusore.
Il problema è che **la filiera non determina la forma**. Il polimero si ritrae all'uscita — rigonfiamento della filiera (die swell) — e il tiro di trazione lo riallunga. Ottenere una sezione corretta significa progettare la filiera sbagliata esattamente nel modo che annulla entrambi gli effetti.
Intermedio
Circa 3 ore
Istruzioni
1
1
Guarda il rigonfiamento avvenire su una macchina che hai già
Guarda il rigonfiamento avvenire su una macchina che hai già
L'ugello di una stampante 3D è una filiera di estrusione, e si rigonfia come tale. È la dimostrazione più pulita disponibile su un banco di lavoro.
Scalda l'hot end alla temperatura di stampa con l'ugello libero dal piano, ed estrudi lentamente nell'aria. Raccogli il filamento, lascialo raffreddare e misuralo con il micrometro.
Esso è **più grande dell'ugello**. Un ugello da 0,4 mm produce tipicamente un filamento libero di 0,45-0,55 mm, a seconda del polimero e della temperatura. Ripeti l'operazione per PLA, PETG e ABS e tabula il rapporto di rigonfiamento per ciascuno.
Quindi cambia le condizioni e osserva come si modifica il rapporto:
- **Estrudi più velocemente.** Il rigonfiamento aumenta, perché le catene sono stirate più intensamente nella filiera e si ritraggono di più.
- **Estrudi a temperatura più alta.** Il rigonfiamento diminuisce, perché le catene hanno tempo di rilassarsi prima di solidificarsi.
Ora annullalo. Estrudi nell'aria e, con delle pinzette, tira il filamento via più velocemente di quanto esce. Misura di nuovo: il filamento è più sottile dell'ugello. Questo è **draw-down** (stiro), e in una linea reale è il sistema di trazione che fa esattamente questo a una velocità controllata.
Questi due effetti, in opposizione, costituiscono l'intero controllo dell'estrusione di profili. Il passo 4 fornisce i numeri della combinazione.
Materiali per questo passaggio:
 Filamento PLA1 pezzo
 Filamento PETG1 pezzo
 Filamento ABS1 pezzo
Strumenti necessari:
 Stampante 3D
 Micrometro
 Calibro digitale da 6 pollici
 Termometro a infrarossi
 Cronometro
 Pinzetta a punte fini
 Occhiali di sicurezza
 Quaderno di laboratorio (con copia)
2
2
Estrai un profilo e trova la tolleranza
Estrai un profilo e trova la tolleranza
Ora realizza una sezione sagomata anziché una circolare. Ti serve una piccola filiera: una piastra con una fessura o un taglio a croce attraverso di essa, montata dove il filo esce.
La versione più economica funzionante è una **piastra di filiera per un ugello di stampante 3D**: una sottile piastra di ottone o alluminio, forata e limata con una fessura di 2 mm, tenuta a un millimetro sotto l'ugello in una morsa in modo che l'estruso sia costretto a passarvi attraverso. Grezza, calda e delicata, ma dimostra le due cose che contano.
**La tolleranza (land).** La sezione parallela della filiera, dopo il cono di entrata. Una tolleranza corta produce più rigonfiamento e una superficie più ruvida; una tolleranza più lunga permette alle catene di rilassarsi all'interno della filiera e dà una sezione più stabile e precisa. Realizza due piastre, una con una tolleranza di 1 mm e una con 4 mm, e confronta l'estruso.
**Flusso non uniforme.** Estrudi attraverso una fessura più larga a un'estremità. Il fuso esce più velocemente dove la filiera è più aperta, quindi il profilo si piega verso il lato lento mentre esce. Ogni profilo asimmetrico si comporta così, e una filiera reale viene tagliata con lunghezze di tolleranza volutamente diseguali per bilanciare il flusso, motivo per cui una filiera di estrusione viene messa a punto a mano sulla macchina e non considerata finita allo stadio CAD.
Raffredda l'estruso come farebbe una linea reale: fallo passare attraverso una vaschetta poco profonda d'acqua a pochi centimetri dalla filiera. Nota che un raffreddamento troppo rapido congela l'esterno mentre l'interno sta ancora restringendosi, e la sezione si incurva.
Polimero fuso a 200–260 °C, una piastra di ottone calda e acqua in stretta vicinanza. Schermo facciale, guanti, una morsa stabile e non inseguire mai con le mani un filo caldo che cade.
Materiali per questo passaggio:
Filamento PLA1 pezzo Lamiera di alluminio1 pezzo
Strumenti necessari:
Stampante 3D Lime (lima a mano)
 Serie di lime
 Trapano a colonna
 Morsa da bancoCalibro digitale da 6 polliciMicrometroTermometro a infrarossi
 Visiera protettivaOcchiali di sicurezza
 Guanti da lavoro in pelle
 Cappa aspirante (canalizzata)Quaderno di laboratorio (con copia)
3
3
Soffia una pellicola e senti la differenza che fa l'orientamento
Soffia una pellicola e senti la differenza che fa l'orientamento
La pellicola soffiata è estrusione con lo stiramento spinto al massimo: il fuso esce da una filiera anulare come un tubo sottile, l'aria lo gonfia fino a diverse volte il suo diametro mentre un rullo di trascinamento lo tira verso l'alto molte volte più velocemente di quanto uscisse. Si solidifica a mezz'aria, stirata in entrambe le direzioni contemporaneamente.
Non puoi soffiare una pellicola su un banco da lavoro, ma puoi produrre la *proprietà* che essa possiede e dimostrare che conta, ed è la parte che vale la pena conoscere.
Prendi una borsa della spesa o un pezzo di film da imballaggio. Taglia due strisce, una lungo la direzione del rotolo e una trasversalmente ad essa: la direzione del rotolo è di solito evidente dalle linee di piegatura o da una stampa.
Strappa entrambe a mano. Una si strappa in modo pulito e facile in linea retta; l'altra resiste e devia. Poi tira entrambe fino alla rottura con la bilancia a molla e registra la forza.
Quella differenza è **orientamento**: le catene sono allineate maggiormente in una direzione rispetto all'altra, quindi la pellicola è resistente lungo di esse e si divide tra di esse. Una borsa che si strappa perfettamente per tutta la sua lunghezza e non attraverso è una borsa il cui rapporto di soffiaggio e di trazione non erano bilanciati.
Ora ripeti lo stesso test su un pezzo di pellicola **colata** (cast): pellicola per alimenti da cucina, o un foglio tagliato dallo stock del gradino di termoformatura sotto vuoto. Si comporta in modo molto più uniforme in entrambe le direzioni, ed è anche più debole. Questo è il compromesso: l'orientamento conferisce resistenza nella direzione in cui si orienta, e la toglie all'altra.
Tieni a mente questo risultato. Il gradino successivo lo porta molto più avanti e ne ricava una bottiglia.
Strumenti necessari:
 Dinamometro (bilancia a molla)Calibro digitale da 6 polliciMicrometro
 Righello
 Taglierino di precisione
 Microscopio digitale
 Carta millimetrataOcchiali di sicurezzaQuaderno di laboratorio (con copia)
 Lastra di polipropilene (A4)
 Film di polietilene
4
4
Rigonfiamento, stiro e spessore del film
Rigonfiamento, stiro e spessore del film
Caricamento del notebook Jupyter…
Strumenti necessari:
Carta millimetrata5
5
Storia e contesto
Storia e contesto
**Attribuzione, dichiarata onestamente.** Per questo gradino non si rivendica alcun singolo brevetto. L'estrusione a vite delle materie plastiche è nata dall'industria della gomma nel corso dell'Ottocento ed era pienamente consolidata negli anni Trenta, e il catalogo già riconosce nel gradino dell'estrusione dei tubi di piombo il suo antenato nella lavorazione dei metalli. Decine di brevetti riguardano particolari filiere, viti e compensazioni del rigonfiamento in uscita dalla filiera; nessuno di essi è *il* brevetto dell'estrusione, e attribuirne uno significherebbe inventare un ordine che la storia non possiede.
**Che cosa significa per l'economia.** L'estrusione è il modo più economico per trasformare un polimero in una geometria utile, perché lo stampo lavora in continuo e il suo costo si ripartisce sulla lunghezza anziché sui singoli pezzi. È per questo che gli oggetti di plastica più economici al mondo — film, sacchetti, tubi, profilati — sono estrusi, e perché un piccolo pezzo stampato a iniezione può costare più di un metro di profilato estruso che pesa dieci volte tanto.
**L'orientamento è l'idea da portare avanti.** Tutto ciò che nella linea di produzione di film o fibre si trova a valle della filiera serve a stirare il polimero mentre solidifica, perché lo stiramento allinea le catene e le catene allineate sono molto più resistenti. Il gradino successivo è lo stesso principio, applicato deliberatamente in due direzioni, per realizzare una bottiglia capace di reggere cinque bar.
**Limiti onesti.** L'estrusione produce sezioni costanti e nient'altro: qualsiasi variazione lungo la lunghezza deve essere aggiunta in seguito. Le tolleranze sono molto più larghe rispetto allo stampaggio e variano con la velocità della linea, la temperatura della massa fusa e il raffreddamento. Il rigonfiamento in uscita dalla filiera non è calcolabile con un'accuratezza utile per un compound reale, quindi le filiere vengono tagliate, fatte funzionare, misurate e ritagliate; il lavoro al banco nel passaggio 2 è una piccola versione onesta esattamente di questo ciclo. Inoltre il processo non perdona l'umidità nel materiale di alimentazione: i polimeri igroscopici devono essere essiccati, altrimenti l'acqua evapora in vapore nella filiera e l'estrudato esce espanso e striato.
Materiali
4- 1 pezzoSegnaposto
- 1 pezzoSegnaposto
- 1 pezzoSegnaposto
- 1 pezzoSegnaposto
Strumenti richiesti
22- Segnaposto
- Segnaposto
- Segnaposto
- Segnaposto
- Segnaposto
- Segnaposto
- Segnaposto
- Quaderno di laboratorio (con copia)10% commissioneSegnaposto
- Segnaposto
- Segnaposto
- Segnaposto
- Segnaposto
- Segnaposto
- Segnaposto
- Segnaposto
- Segnaposto
- Segnaposto
- Segnaposto
- Segnaposto
- Segnaposto
- Segnaposto
- Segnaposto
Blueprint correlati
Questi blueprint condividono conoscenze — tecniche, materiali o principi


CC0 Pubblico dominio
Questo progetto è rilasciato sotto CC0. Sei libero di copiare, modificare, distribuire e utilizzare quest'opera per qualsiasi scopo, senza chiedere permesso.
Supporta il Maker acquistando prodotti tramite il suo progetto dove guadagna una Commissione Maker stabilita dai venditori, oppure crea una nuova iterazione di questo progetto e includilo come collegamento nel tuo progetto per condividere i ricavi.