
Chiodo Greco in Ferro — Forgiatura di Chiodi in Ferro Battuto
Istruzioni
Riscaldare la barra di ferro nella forgia
Riscaldare la barra di ferro nella forgia
Inserire l'estremità di una barra di ferro battuto o di acciaio dolce nella forgia e riscaldarla fino a raggiungere un colore giallo-arancio brillante, circa 900-1050 gradi Celsius. A questa temperatura il ferro diventa altamente plastico e può essere modellato con colpi di martello relativamente leggeri. Il ferro deve essere lavorato a caldo: a differenza del bronzo, che può essere battuto a freddo e ricotto, il ferro a temperatura ambiente è troppo duro e fragile per una modellatura efficiente. L'adozione della tecnologia del ferro da parte dei Greci (a partire dal 1050-900 BCE circa) rappresentò un importante cambiamento tecnologico, poiché il minerale di ferro è molto più abbondante di rame e stagno, ma richiede temperature di fusione più elevate e tecniche di fusione più sofisticate. Il ferro greco delle origini veniva prodotto in piccoli forni a bassa temperatura (bloomery), che producevano masse spugnose di ferro battuto mescolate a scorie.
Materiali per questo passaggio:
 Lamiera di acciaio dolce50-60 cm cm
 Carbone di legna frantumato3-5 kg kg
Strumenti necessari:
 Forgia
 Incudine
 Martello da fucina
 Tenaglia da forgia
 Chiodaia
 Esercitazione di genetica delle popolazioni di Hardy-Weinberg
Stendere e assottigliare il gambo del chiodo
Stendere e assottigliare il gambo del chiodo
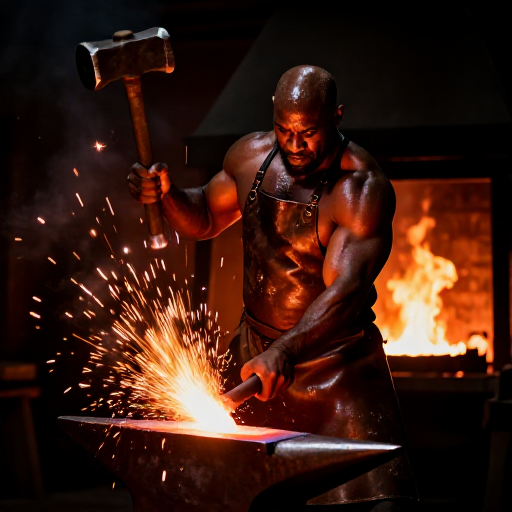
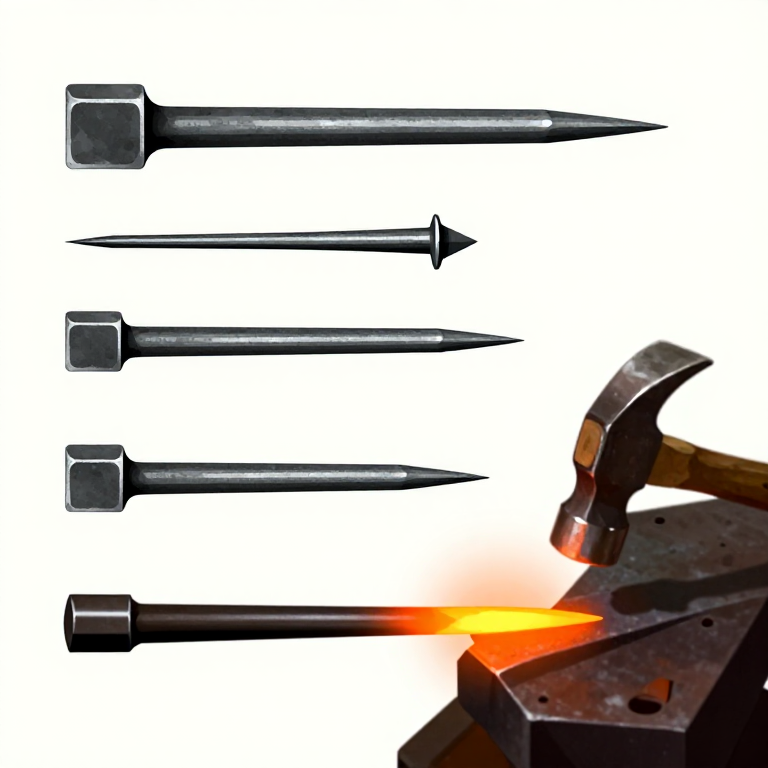
Rimuovere la barra incandescente dalla forgia con le tenaglie e posizionarla sull'incudine. Martellare la sezione riscaldata per stenderla (allungarla) assottigliandola fino a formare una punta. Lavorare prima su due facce opposte, poi ruotare di 90 gradi e assottigliare le altre due facce, creando un'ossatura a sezione quadrata. Il gambo del chiodo finito dovrebbe assottigliarsi uniformemente da circa 6 mm di lato quadrato all'estremità della testa fino a una punta affilata su una lunghezza di 4-8 cm, a seconda della dimensione del chiodo desiderata. Lavorare rapidamente mentre il ferro è caldo: si hanno circa 30-60 secondi di tempo di lavoro prima che il metallo si raffreddi al di sotto della temperatura di forgiatura e debba essere riscaldato di nuovo. Riportare la barra in forgia quando necessario.
Taglia il chiodo dalla barra
Taglia il chiodo dalla barra
Riscalda il ferro e posiziona la barra sopra lo scalpello da incudine (un utensile da taglio inserito nel foro dell'incudine) nel punto in cui vuoi separare il chiodo dalla barra madre, lasciando circa 5-8 mm di materiale in più sopra il taglio per formare la testa. Batti la barra contro il bordo dello scalpello per tagliarla per circa tre quarti, poi spezza il chiodo piegandolo. In alternativa, usa uno scalpello per taglio a caldo appoggiato alla barra mentre un assistente batte. Il taglio deve essere netto e posizionato in modo che il moncone rimanente sopra il gambo sia sufficiente per essere ingrossato (allargato) a formare la testa del chiodo.
Formare la testa del chiodo
Formare la testa del chiodo
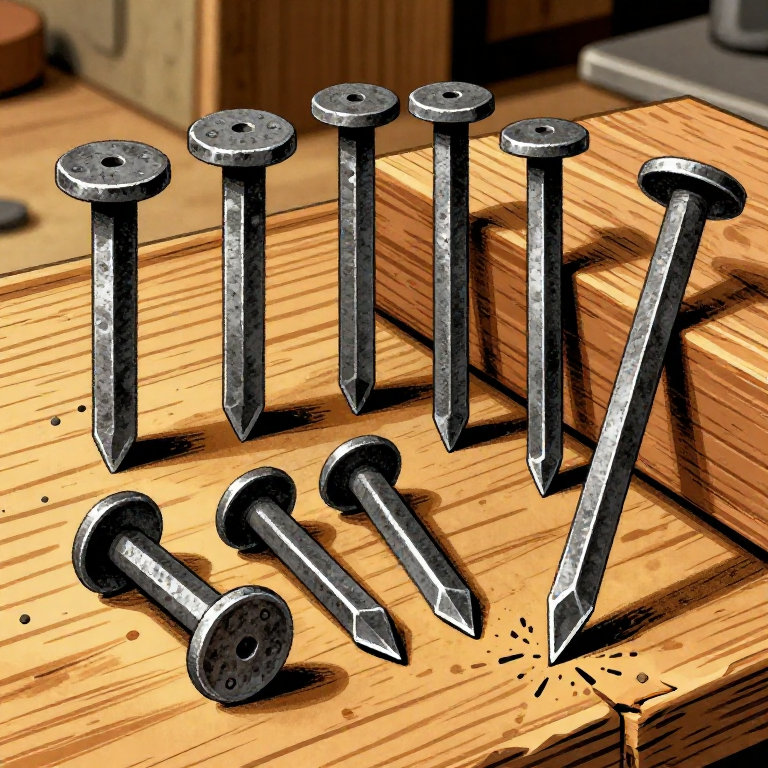
Riscaldare solo l'estremità della testa del chiodo fino al calore giallo. Inserire il chiodo con la punta per prima attraverso il foro conico in una piastra per teste di chiodo (una piastra metallica spessa con un foro svasato che sostiene il chiodo mentre viene formata la testa). Il gambo deve sporgere attraverso il foro, lasciando visibile solo il materiale della testa sopra. Colpire con decisione il moncone sporgente con la faccia piatta del martello per farlo allargare (ribattere) verso l'esterno, formando una testa piatta, tonda o quadrata. Questa operazione si chiama bugnatura. Possono essere necessari due o tre riscaldamenti per formare una testa ben modellata. La testa deve essere più larga del gambo di almeno 3-4 mm su tutti i lati per garantire tenuta quando viene conficcata nel legno. I chiodi a testa di rosa (con una testa leggermente bombata e sfaccettata) sono stati la forma storica più comune.
Tempra e Collauda il Chiodo Finito
Tempra e Collauda il Chiodo Finito
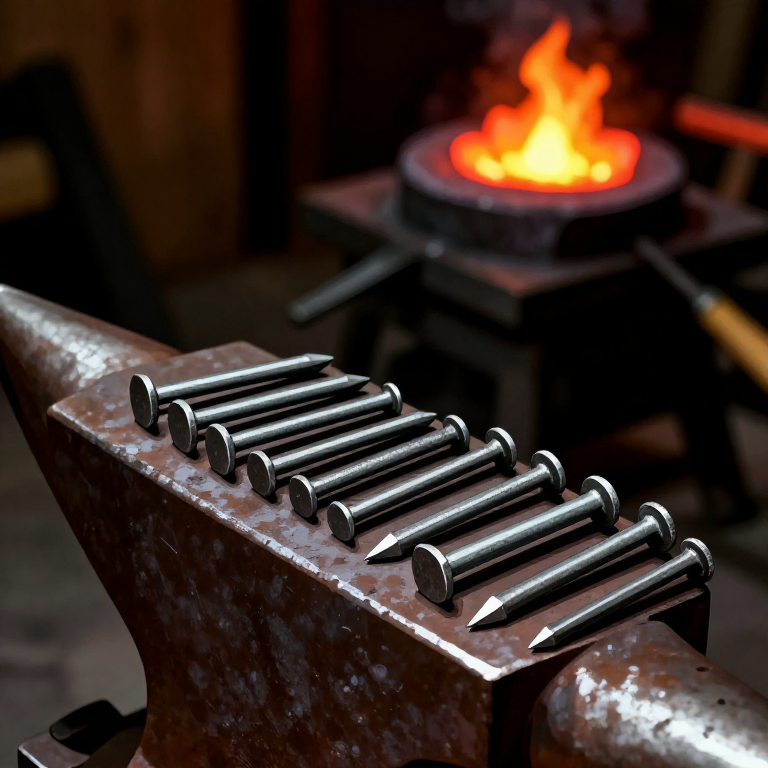
Una volta formata la testa, tempra il chiodo in acqua per raffreddarlo. I chiodi in ferro battuto non necessitano di trattamento termico come gli utensili in acciaio: il basso contenuto di carbonio del ferro battuto fa sì che non si indurisca in modo significativo durante la tempra. Il chiodo finito dovrebbe avere un gambo dritto e uniformemente rastremato, con una punta affilata e una testa piatta e ben formata. Verificalo conficcandolo in un pezzo di legno dolce: dovrebbe entrare dritto senza piegarsi, e la testa dovrebbe trovarsi a filo o leggermente sotto la superficie del legno. Un fabbro esperto può produrre 200-400 chiodi al giorno. I chiodi forgiati a mano erano un bene strategico fondamentale nel mondo antico: la sola costruzione navale ne consumava enormi quantità. La trireme ateniese (nave da guerra) richiedeva migliaia di chiodi e bulloni in bronzo e ferro per fissare il fasciame dello scafo, e gli arsenali navali mantenevano grandi scorte di chiodi come materiali strategici.
Materiali
3- 50-60 cm cmSegnaposto
- 3-5 kg kgSegnaposto
- 50-60 cm pezzoSegnaposto
Strumenti richiesti
8- Segnaposto
- Segnaposto
- Segnaposto
- Segnaposto
- Segnaposto
- Segnaposto
- Segnaposto
Questo progetto realizza
CC0 Pubblico dominio
Questo progetto è rilasciato sotto CC0. Sei libero di copiare, modificare, distribuire e utilizzare quest'opera per qualsiasi scopo, senza chiedere permesso.
Supporta il Maker acquistando prodotti tramite il suo progetto dove guadagna una Commissione Maker stabilita dai venditori, oppure crea una nuova iterazione di questo progetto e includilo come collegamento nel tuo progetto per condividere i ricavi.