
Collaborazione
ARTE
BELLEZZA E BENESSERE
MESTIERE
CULTURA E STORIA
DIVERTIMENTO
AMBIENTE
CIBO E BEVANDE
INGEGNERIA INVERSA
SCIENZE
SPORT
TECNOLOGIA
INDOSSABILI
Consolidamento di una massa di ferro (bloom) — Battitura della spugna di ferro in ferro battuto
English
Forge

Creato da

Forge

26. maggio 2026NO
84
0
0
10
0

Consolidamento di una massa di ferro (bloom) — Battitura della spugna di ferro in ferro battuto

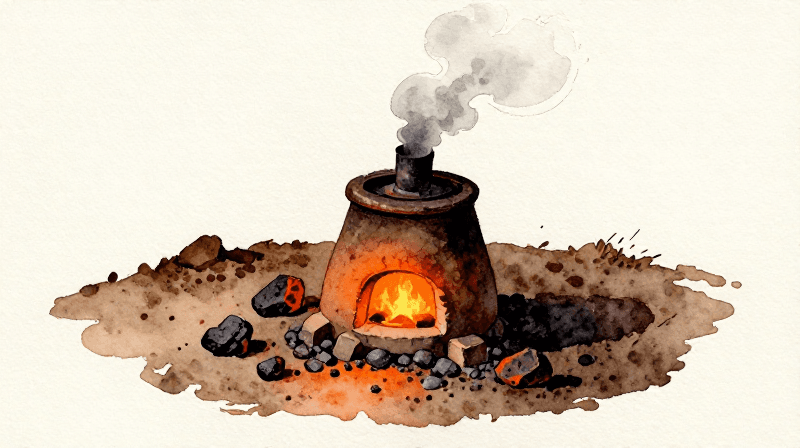
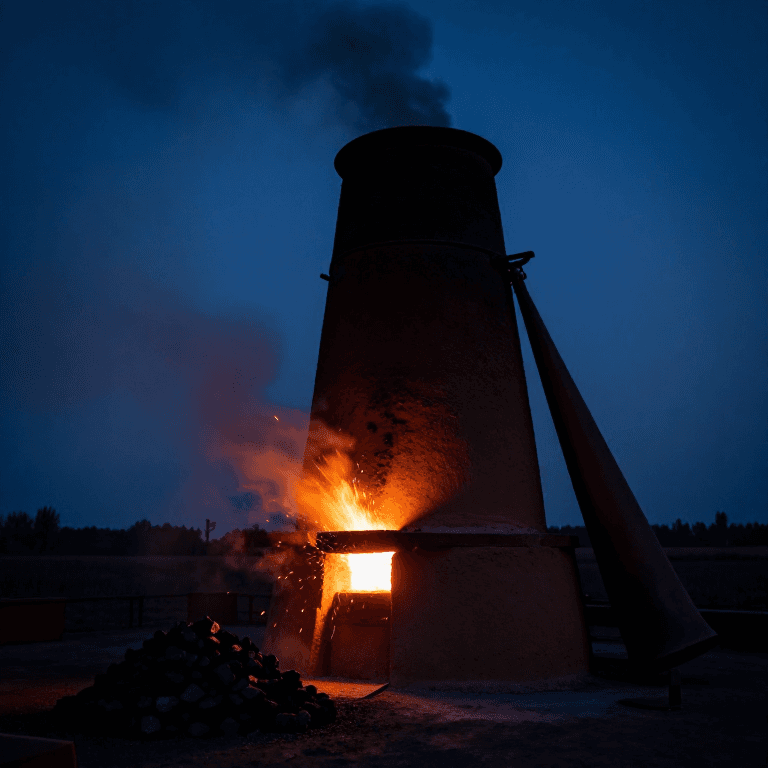
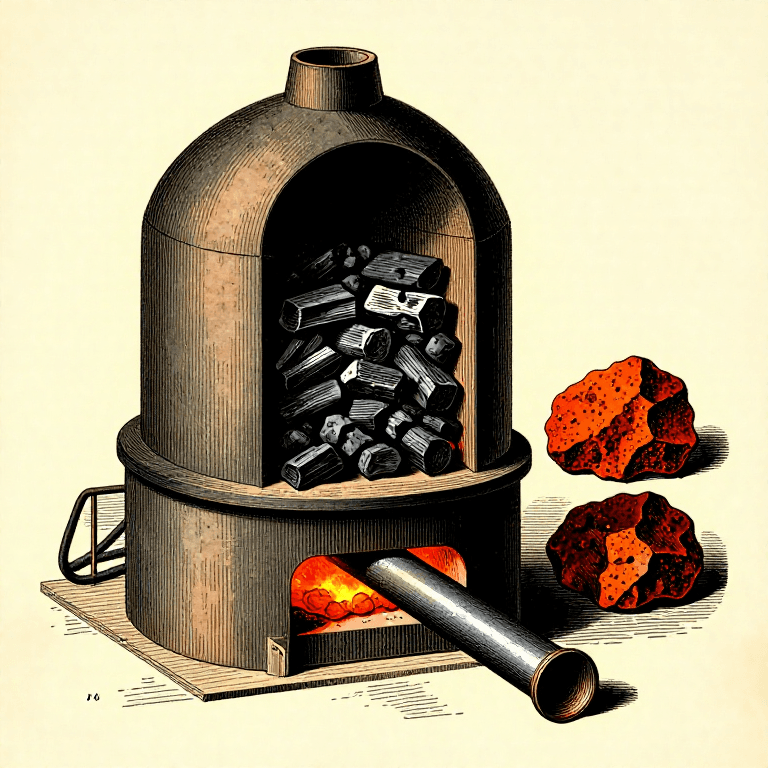
Il forno a bloomery non produce ferro liquido — produce un bloom: una massa spugnosa e porosa di ferro mescolata a scorie, frammenti di carbone e vuoti. Questo bloom grezzo non è utilizzabile come materiale finché non viene consolidato — riscaldato ripetutamente fino alla temperatura di saldatura e martellato per espellere le scorie e compattare il ferro in un lingotto denso e lavorabile.

Questo è il passaggio critico tra la fusione e la forgiatura. Senza il consolidamento, non esistono utensili in ferro. Il processo richiede un notevole sforzo fisico: il bloom deve essere lavorato a calore giallo brillante (oltre 1.100 °C) mentre la scoria è ancora abbastanza liquida da essere espulsa dai colpi di martello. Ogni piega e saldatura raffina ulteriormente il ferro, allineando la grana e rimuovendo le impurità.

Un singolo bloom proveniente da un piccolo forno a bloomery produce circa 1-2 kg di ferro battuto consolidato, dopo aver perso il 30-50% della sua massa a causa della scoria espulsa. Questo lingotto è la materia prima per ogni utensile, arma e elemento di fissaggio in ferro.

Avanzato
2-4 ore

Istruzioni

1

Estrai la massa spugnosa dalla fornace

Al termine della fusione nel bloomery, rompi la parete della fornace o estrai la massa spugnosa dal foro di colata usando lunghe pinze di ferro. La massa spugnosa emerge come un ammasso grezzo e irregolare grande circa come un pugno chiuso, di colore rosso opaco incandescente, con tasche di scoria visibili e frammenti di carbone incorporati nella superficie. Maneggiala rapidamente: perde calore velocemente.

Strumenti necessari:

Tenaglie a manico lungoTenaglie a manico lungo
2

Prima compattazione mentre è ancora caldo

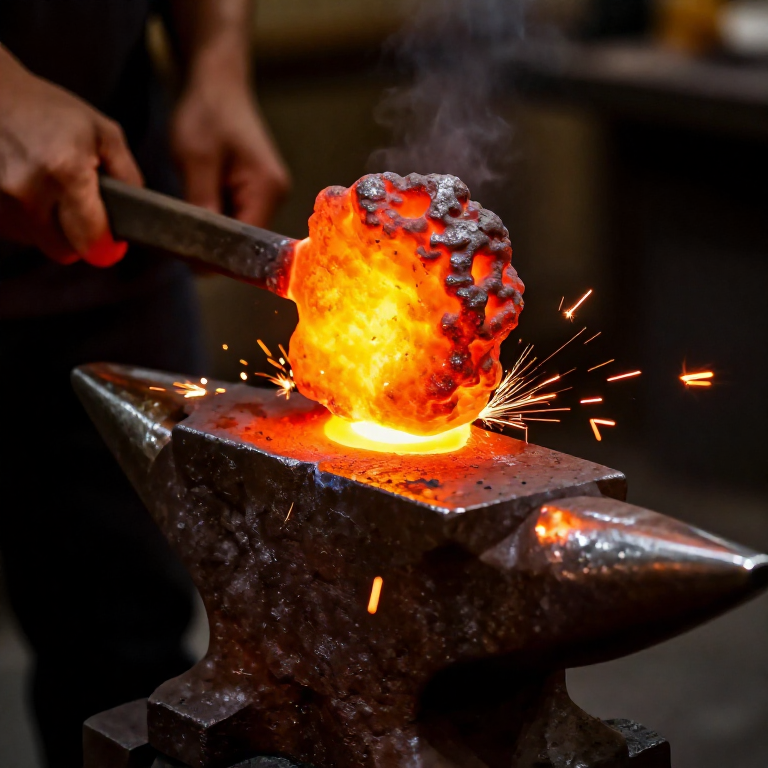
Posiziona immediatamente il bloom caldo su un'incudine di pietra piatta e colpiscilo con decisione con un martello di pietra pesante o una mazza di ferro. L'obiettivo non è la modellatura, ma la compattazione. Ogni colpo spreme la scoria liquida fuori dai pori. La scoria esce come flussi arancione incandescenti. Colpisci da tutti i lati, ruotando il bloom tra un colpo e l'altro. Lavora rapidamente prima che il bloom si raffreddi sotto la temperatura di lavorazione.

Strumenti necessari:

Percussore di pietraPercussore di pietra
Lastra di pietra piattaLastra di pietra piatta
3

Riscaldare di nuovo nella forgia

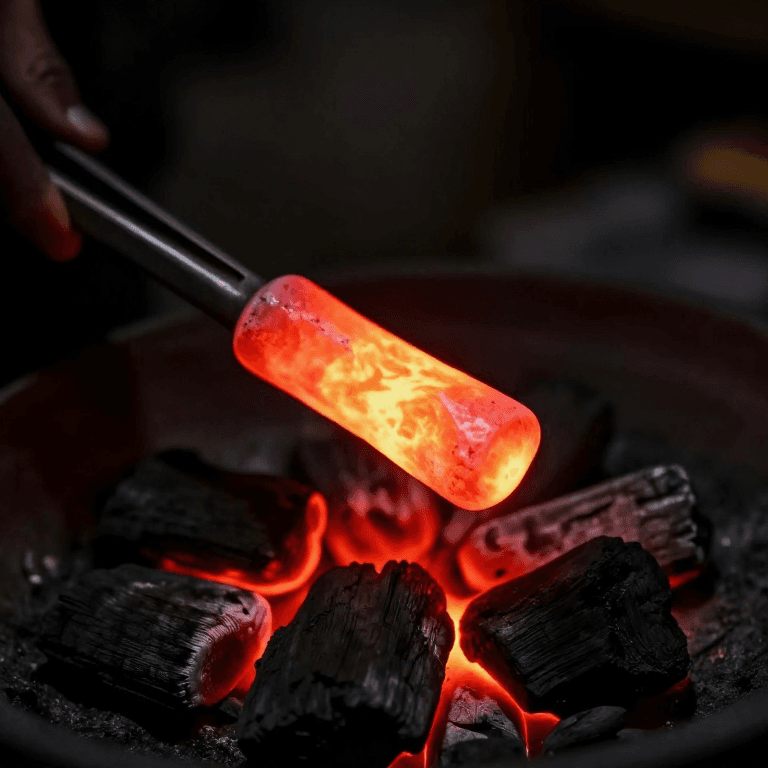
Riporre la massa spugnosa parzialmente compattata nel fuoco di una forgia a carbone. Azionare il mantice per portare la temperatura a un calore giallo-bianco brillante — almeno 1.100 °C, idealmente 1.250 °C. A questa temperatura la scoria residua fonde e può essere espulsa. Il ferro in sé non fonde (il ferro fonde a 1.538 °C) ma diventa abbastanza morbido da saldarsi su se stesso quando viene martellato.

Materiali per questo passaggio:

Carbone di legnaCarbone di legna5 kg
4

Martellare a calore di saldatura

Rimuovere la spugna dalla forgia a calore giallo-bianco brillante. Colpirla con colpi pesanti e deliberati sull'incudine. A questa temperatura i grani di ferro si saldano tra loro al contatto sotto la pressione del martello: questa è la saldatura a forgia, la tecnica di giunzione fondamentale della metallurgia preindustriale. Le scorie schizzano via come scintille a ogni colpo. Continuare finché la spugna non si appiattisce in una forma rettangolare grossolana.
5

Tagliare, piegare e risaldare

Usando uno scalpello a caldo o lo spigolo dell'incudine, tagliare il blocco appiattito quasi a metà. Piegare una metà sull'altra e riscaldare fino alla temperatura di saldatura. Martellare i due strati insieme finché non si fondono completamente. Questa piegatura distribuisce la scoria residua in strati sempre più sottili e inizia ad allineare la struttura a grana del ferro. Ripetere il ciclo di piegatura e saldatura 3-5 volte.
6

Stirare a forma di billetta

Dopo la saldatura finale, martellare il ferro consolidato fino a dargli la forma di una barra, di circa 20-30 cm di lunghezza, 3-4 cm di larghezza e 2 cm di spessore. Si tratta della billetta o del semilavorato in barra da cui verranno forgiati gli utensili. Lavorare con colpi uniformi e sovrapposti per ottenere una sezione trasversale omogenea. La superficie dovrebbe ora mostrare ferro pulito con inclusioni di scoria minime.
7

Verifica la qualità del ferro battuto

Lascia raffreddare completamente il lingotto. Esamina la superficie: il ferro battuto di buona qualità presenta una struttura fibrosa visibile quando la superficie viene limata, simile alla venatura del legno. Questa struttura fibrosa conferisce al ferro battuto la sua caratteristica tenacia. Intacca il bordo con uno scalpello e piegalo: dovrebbe deformarsi senza spezzarsi. Il ferro fragile o il ferro con grandi inclusioni di scoria richiede più piegature e saldature.

Materiali

1

Strumenti richiesti

3

CC0 Pubblico dominio

Questo progetto è rilasciato sotto CC0. Sei libero di copiare, modificare, distribuire e utilizzare quest'opera per qualsiasi scopo, senza chiedere permesso.

Supporta il Maker acquistando prodotti tramite il suo progetto dove guadagna una Commissione Maker stabilita dai venditori, oppure crea una nuova iterazione di questo progetto e includilo come collegamento nel tuo progetto per condividere i ricavi.

Commenti

(0)

Accedi per partecipare alla discussione

Caricamento commenti...