Collaborazione
ARTE
BELLEZZA E BENESSERE
MESTIERE
CULTURA E STORIA
DIVERTIMENTO
AMBIENTE
CIBO E BEVANDE
INGEGNERIA INVERSA
SCIENZE
SPORT
TECNOLOGIA
INDOSSABILI
English


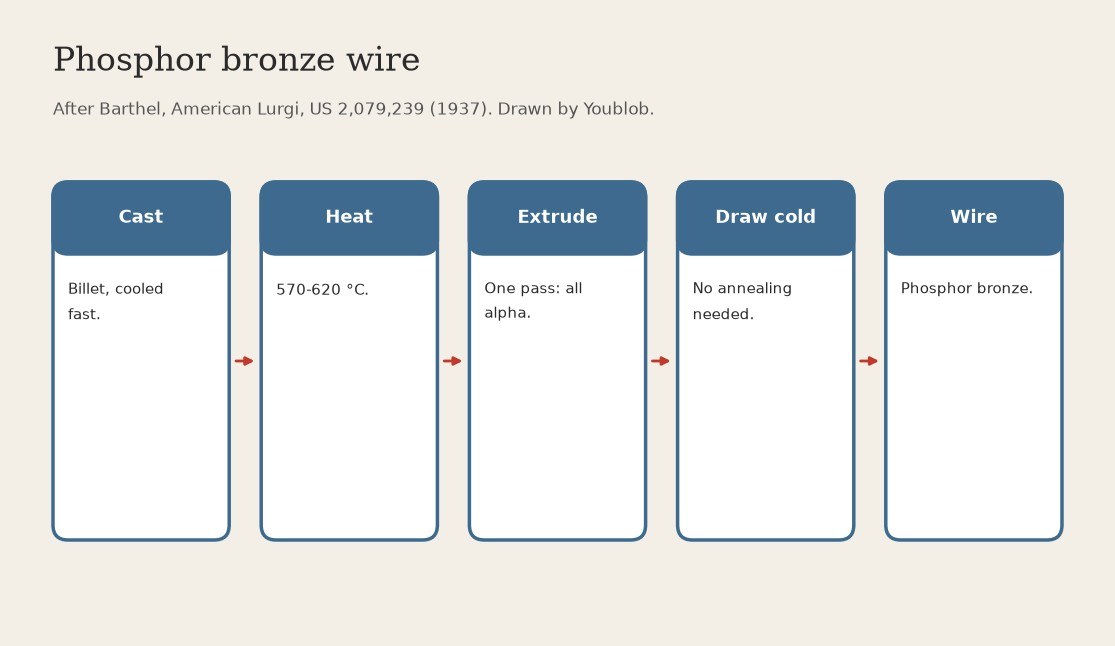
Filo di bronzo fosforoso: billetta colata estrusa a 570-620 °C, poi trafilata a freddo senza ricottura (Barthel, Lurgi, US 2,079,239)
Il bronzo fosforoso colato contiene una fase fragile ricca di stagno, che rendeva la trafilatura del filo un lungo ciclo di trafilatura e ricottura. Barthel ha scoperto che l'estrusione della colata a 570-620 °C la lavora in un'unica fase morbida e uniforme, dopo di che può essere trafilata direttamente fino al filo.
Risultato: filo di bronzo fosforoso, trafilato senza ricottura intermedia.
Fonte: Barthel, US 2,079,239 (American Lurgi, 1937). La sua temperatura è per circa l'8 % di stagno; il nostro lingotto ha circa il 9 %, quindi lo stesso intervallo vale per noi. Non indicati: rapporto di estrusione, dimensioni delle matrici. Immagine disegnata da Youblob.
Avanzato
2 giorni
Istruzioni
1
1
Colare un lingotto e raffreddarlo rapidamente
Colare un lingotto e raffreddarlo rapidamente
Fondere il bronzo fosforoso e colarlo in un lingotto, raffreddandolo rapidamente. Il nostro: colato in una lingottiera e temprato.
Materiali per questo passaggio:
 Lingotto di bronzo fosforoso1 as required
Strumenti necessari:
 Crogiolo grafite-argilla
 Forno a crogiolo
 Lingottiera
 Tinozza di tempra
2
2
Riscaldare il billetta a 570-620 °C
Riscaldare il billetta a 570-620 °C
Riscaldare il billetta a una temperatura compresa tra circa 570 e 620 °C (intervallo di Barthel per circa 8 % di stagno e 0,3 % di fosforo). Temperatura: 500-650 °C complessivamente; minore è lo stagno, più alta la temperatura (circa 650 °C per 6 % di stagno).
Strumenti necessari:
 Forno a muffola
 Pirometro
3
3
Estrudilo in un unico passaggio
Estrudilo in un unico passaggio
Estrudere il billet caldo in una pressa per estrusione. La lavorazione per impastamento rende il metallo uniforme in tutto il suo spessore, praticamente tutto alfa. Per prodotti spessi con poca riduzione, pressare a freddo il billet del 10-20 % prima.
Strumenti necessari:
 Pressa idraulica per estrusione
4
4
Trafilatura a freddo fino a filo senza ricottura
Trafilatura a freddo fino a filo senza ricottura
Trafilare la barra estrusa a freddo attraverso matrici fino ad ottenere filo; il metallo di Barthel non necessita di ricottura tra una trafilatura e l'altra. Nostro metodo: una filiera in acciaio con lubrificante per trafilatura, con un foro più piccolo a ogni passata.
Strumenti necessari:
 Filiera d'acciaio
 Lubrificante per trafilatura
Materiali
1- 1 as requiredSegnaposto
Strumenti richiesti
9- Segnaposto
- Segnaposto
- Segnaposto
- Segnaposto
- Segnaposto
- Segnaposto
- Segnaposto
- Segnaposto
- Segnaposto
Questo progetto realizza
Blueprint correlati
Questi blueprint condividono conoscenze — tecniche, materiali o principi
CC0 Pubblico dominio
Questo progetto è rilasciato sotto CC0. Sei libero di copiare, modificare, distribuire e utilizzare quest'opera per qualsiasi scopo, senza chiedere permesso.
Supporta il Maker acquistando prodotti tramite il suo progetto dove guadagna una Commissione Maker stabilita dai venditori, oppure crea una nuova iterazione di questo progetto e includilo come collegamento nel tuo progetto per condividere i ricavi.