Collaborazione
ARTE
BELLEZZA E BENESSERE
MESTIERE
CULTURA E STORIA
DIVERTIMENTO
AMBIENTE
CIBO E BEVANDE
INGEGNERIA INVERSA
SCIENZE
SPORT
TECNOLOGIA
INDOSSABILI
Tradotto


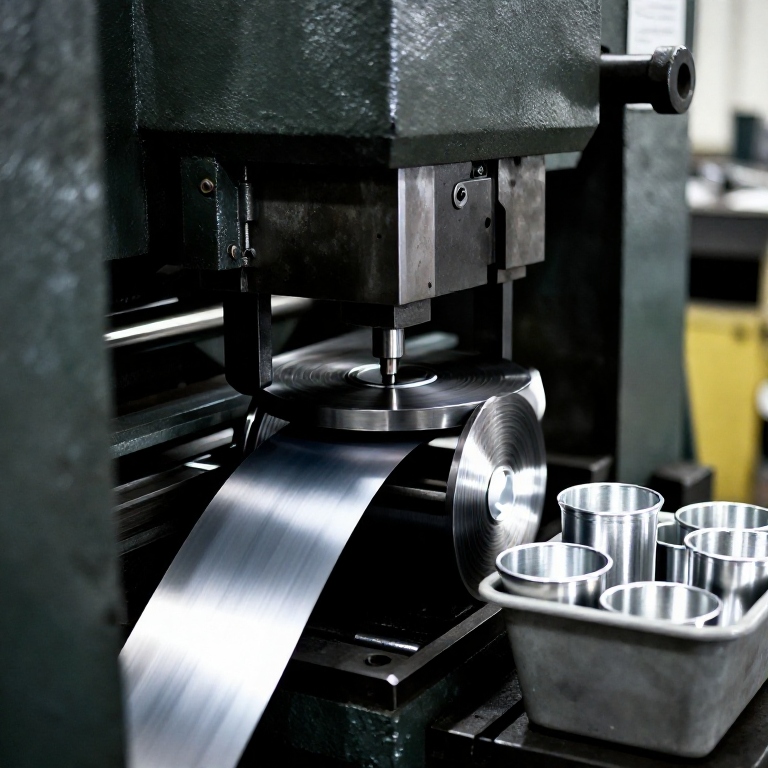
Stampaggio della lamiera: sbozzati, lattine stampate e rondelle
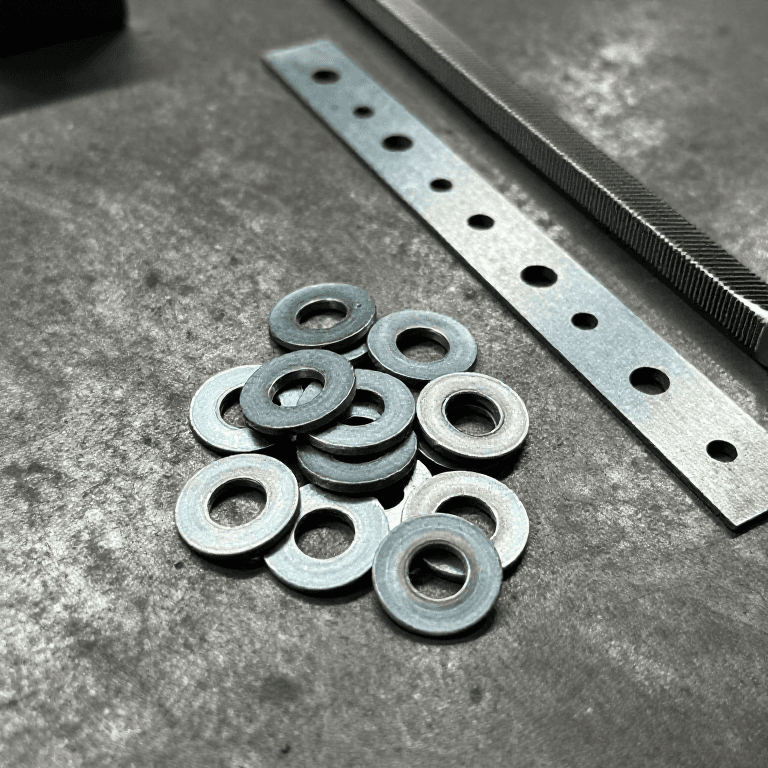
La stampaggio trasforma la bobina in parti alla velocità della pressa. La bobina viene svolta, raddrizzata e alimentata in una pressa la cui matrice la taglia e la modella: il taglio di sbozzatura definisce il contorno, la foratura pratica fori con punzoni, la piegatura curva il materiale, lo stampaggio a imbutitura trasforma uno sbozzato piatto in una coppa. Una rondella è uno sbozzato forato al centro. Una lattina per bevande è uno sbozzato ricavato da lamiera di alluminio laminata a freddo rigida (tipicamente lega 3104-H19 o 3004-H19), imbutito in una coppa di circa tre pollici di diametro, poi spinto attraverso anelli di stiratura che allungano e assottigliano la parete. Il fondo viene stampato separatamente dalla bobina in lega 5182-H48; una pressa di conversione forma il pulsante del rivetto, incide l'apertura e applica la linguetta.
Avanzato
Secondi per pezzo (industriale)
Istruzioni
1
1
Svolgere e raddrizzare
Svolgere e raddrizzare
La bobina viene posizionata su uno svolgitore e fatta passare attraverso i rulli di raddrizzatura fino alla pressa.
Materiali per questo passaggio:
 Bobina di alluminio100 kg
 Bobina d'acciaio100 kg
2
2
Punzonatura e foratura
Punzonatura e foratura
In uno stampo progressivo ogni corsa della pressa fa avanzare la striscia di una stazione: una stazione pratica i fori, la successiva ritaglia il contorno. Le rondelle in acciaio vengono prodotte in questo modo.
Strumenti necessari:
 Pressa per stampaggio
 Stampo progressivo
3
3
Imbutitura di tazze
Imbutitura di tazze
Per le lattine, i dischi rotondi di alluminio vengono imbutiti in tazze poco profonde.
Strumenti necessari:
Pressa per stampaggioStampo progressivo4
4
Ridisegnare e stirare
Ridisegnare e stirare
Ogni tazza viene spinta attraverso anelli di stiratura che allungano e assottigliano la parete; contemporaneamente viene formata la cupola della base.
Strumenti necessari:
Pressa per stampaggio5
5
Rifinitura, collo e flangia
Rifinitura, collo e flangia
La parte superiore irregolare viene rifilata e l'estremità aperta viene ristretta a collo e flangiata per ricevere il fondo.
Strumenti necessari:
Pressa per stampaggio6
6
Imprimere le estremità
Imprimere le estremità
I gusci vengono stampati da bobina di materiale per estremità; una pressa di conversione forma il pulsante del ribattino, incide l'apertura e inserisce una linguetta ricavata da una striscia separata.
Strumenti necessari:
Pressa per stampaggioStampo progressivo7
7
Ispeziona
Ispeziona
I pezzi vengono misurati rispetto al disegno; le lattine vengono controllate per lo spessore della parete e per eventuali perdite.
Strumenti necessari:
 Calibro digitale da 6 pollici
Materiali
2- 100 kgSegnaposto
- 100 kgSegnaposto
Questo progetto realizza

Blueprint correlati
Questi blueprint condividono conoscenze — tecniche, materiali o principi

CC0 Pubblico dominio
Questo progetto è rilasciato sotto CC0. Sei libero di copiare, modificare, distribuire e utilizzare quest'opera per qualsiasi scopo, senza chiedere permesso.
Supporta il Maker acquistando prodotti tramite il suo progetto dove guadagna una Commissione Maker stabilita dai venditori, oppure crea una nuova iterazione di questo progetto e includilo come collegamento nel tuo progetto per condividere i ricavi.