
薪窯(アナガマ)の小型製作 — 単室登り窯
手順
サイトの選定と準備
サイトの選定と準備
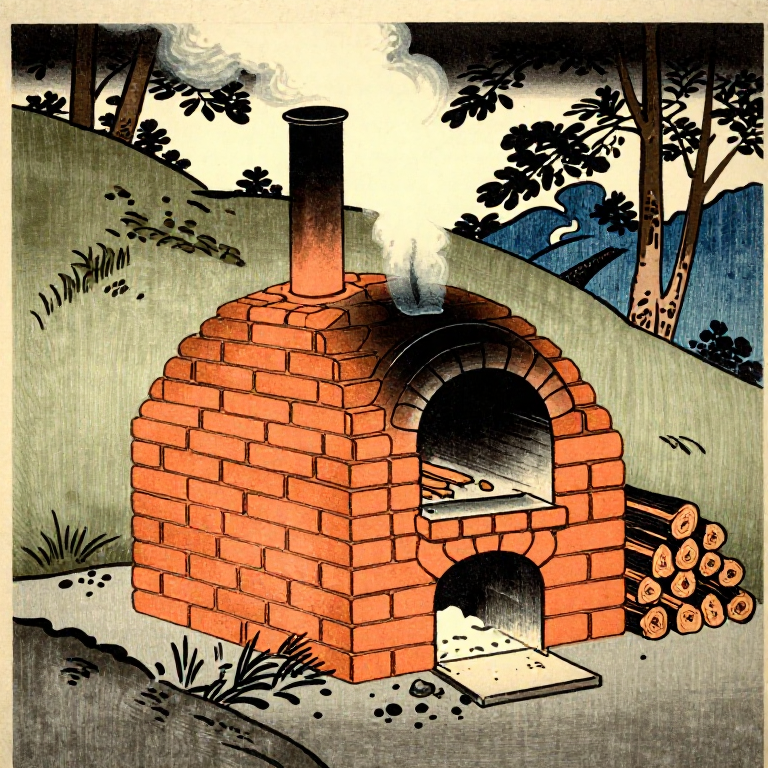
穴窯(アナガマ)では、自然な通風を得るために約15~20度の傾斜が必要です。火炊き口は斜面の下部に、煙突は上部に配置されるため、熱と炎は焼成室を通って上方へ進みます。排水の良い場所を選び、卓越風が煙突の方向へ吹くように窯を配置して通風を助けます。小型の穴窯の場合、斜面に水平な溝を掘削します。長さは約2.5m、幅は1m、深さは0.5m程度です。溝の底面は斜面の角度に沿わせてください。土をしっかりと締め固め、基礎として乾いた砂または砕いた耐火レンガを敷きます。複数日にわたる焼成では連続的に煙や火の粉が出るため、建物や張り出した枝から十分に離れた場所を選んでください。
床と燃焼室を組む
床と燃焼室を組む
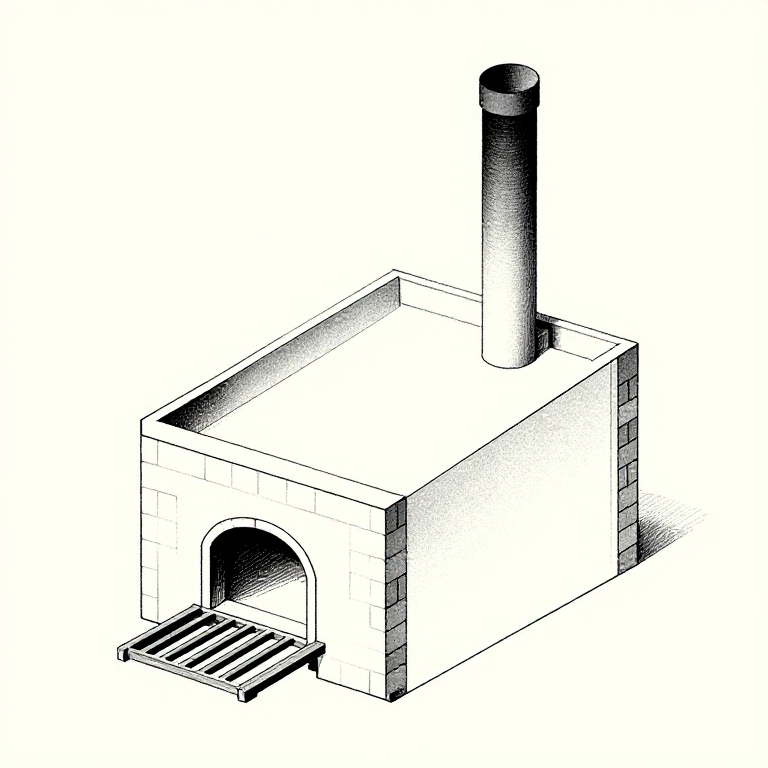
耐火モルタルを使い、トレンチの床に硬質耐火レンガを破れ目地(目地をずらした配列)で敷き詰めます。陶器は床に直接積み込むため、床には硬質耐火レンガが必要です。軟質の断熱レンガでは、荷重で崩れてしまいます。燃焼室は窯の長さのうち最下部の60〜80cmを占め、灰が下に落ち、下方から空気が入るように火格子を設ける必要があります(鉄棒を用いるか、隙間をあけてレンガを縦に並べます)。最下端には焚き口を設けます。おおよそ幅25cm、高さ30cmで、耐久性のためにアングル鉄で縁取りします。この開口部は、焼成中に燃焼室へ薪を投入する場所です。
壁とアーチを組む
壁とアーチを組む
溝の両側に耐火断熱レンガの壁を積み上げ、内側に向けて組み上げて懸垂線アーチ(吊り下げたチェーンの形を逆さにした自然な曲線)を形成します。懸垂線アーチは、鉄骨フレームを必要とせずに重量を均等に分散させます。内部の幅は約60〜80cm、天井頂部の内部の高さは約60cmとし、陶器の棚を数段重ねられる大きさにしてください。すべてのレンガの間には耐火モルタルを使用し、弱点を最小限に抑えるため、目地はできるだけ薄く(3〜5mm)保ってください。アーチ上部を閉じる間にレンガを支えるため、仮の木製型枠(合板製のアーチ型板)を作成します。モルタルが硬化した後に型枠を取り外してください。焼成中にコーンパックを観察できるよう、壁に小さなのぞき穴を1つか2つ残してください。
煙突とドアを作る
煙突とドアを作る
窯の上端に、耐火レンガで煙突を組み上げます。高さは約1.5〜2m、内寸は25〜30cm四方です。煙突の高さが通風の強さを決め、高い煙突ほど窯の中へ多くの空気を引き込みます。煙突の根元付近にダンパースロットを設けます(平らなレンガや鋼板を差し込み、煙道を部分的にふさぐための隙間です)。ダンパーを調整することで窯内の雰囲気を制御できます。全開では酸化焼成、部分的に閉じると還元焼成になります。下端には、投炭口の前に取り外し可能なレンガ製のドアを作ります。ドアは焼成のたびにレンガを積み、モルタルで固めて塞ぎ、取り出しの際には壊して開けます。焼成中はドアのレンガに隙間を残し、そこから薪をくべられるようにします。
窯の初焼きで窯を慣らす
窯の初焼きで窯を慣らす
陶磁器を窯詰めする前に、新しい窯を時間をかけた初焼きで慣らし、モルタルと煉瓦から水分を追い出してください。最初の8~10時間は、焚口で非常に小さな火から始め、温度の上昇を1時間あたり50度C以下に抑えます。急激な加熱は蒸気圧を生じさせ、モルタルの目地に割れを生じさせたり、煉瓦の表面を剥離させたりします。窯を約500度Cまで上げて数時間保持し、その後24~48時間かけて自然冷却させます。最初の陶磁器の焼成前に、すべての目地を点検し、ひび割れがあれば補修してください。よく作られた小型の穴窯は、通常3~5日間の焼成でコーン10~12(1280~1340度C)に達し、1回の焼成につき2~4立方メートルの割り薪(広葉樹)を消費します。
材料
5- 200-300 bricks 個プレースホルダー
- 50-80 bricks 個プレースホルダー
- 25-50 kg 個プレースホルダー
- プレースホルダー
- プレースホルダー
この設計図で作るもの
CC0 パブリックドメイン
このブループリントはCC0で公開されています。許可を求めずに、自由にコピー、修正、配布、あらゆる目的で使用できます。
メイカーを応援するには、ブループリント経由で製品を購入してください。メイカーには メイカーコミッション がベンダーにより設定されています。または、このブループリントの新しいイテレーションを作成し、自分のブループリントにコネクションとして含めて収益を共有できます。