
ギリシャの鉄釘 — 錬鉄釘の鍛造
手順
炉で鉄の棒を熱する
炉で鉄の棒を熱する
錬鉄または軟鋼の棒の端を炉に入れ、約900〜1050度の明るい黄橙色になるまで加熱する。この温度では鉄は非常に可塑性が高まり、比較的軽いハンマーの打撃で成形できる。鉄は熱間で加工しなければならない。冷間でハンマー加工や焼なましができる青銅とは異なり、常温の鉄は硬くてもろく、効率的な成形には適さない。ギリシャが鉄の技術を採用したのは(紀元前BCE年頃の1050〜900年頃に始まる)大きな技術的転換であった。鉄鉱石は銅や錫よりはるかに豊富にあるが、より高い炉温と、より高度な製錬技術を必要とするためである。初期のギリシャの鉄は、スラグを含む海綿状の錬鉄の塊をもたらす小型のブルーマリー炉で製造されていた。
このステップの材料:
 軟鋼板50-60 cm cm
 木炭(砕いたもの)3-5 kg kg
必要な工具:
 鍛冶炉
 金床
 鍛造槌
 鍛冶ばさみ(やっとこ)
 釘頭台
 ハーディ・ワインベルグ集団遺伝学実習
釘の軸を引き伸ばしてテーパーをつける
釘の軸を引き伸ばしてテーパーをつける
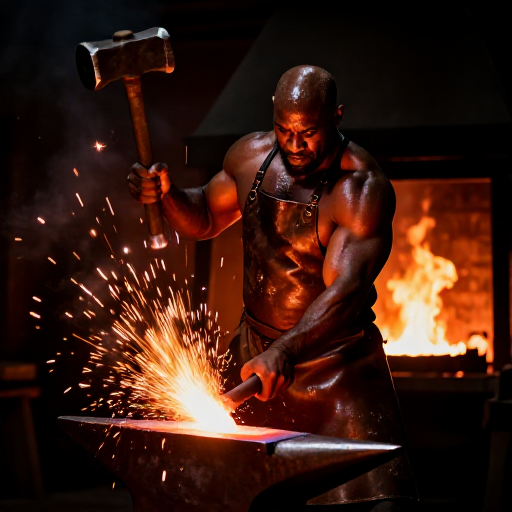
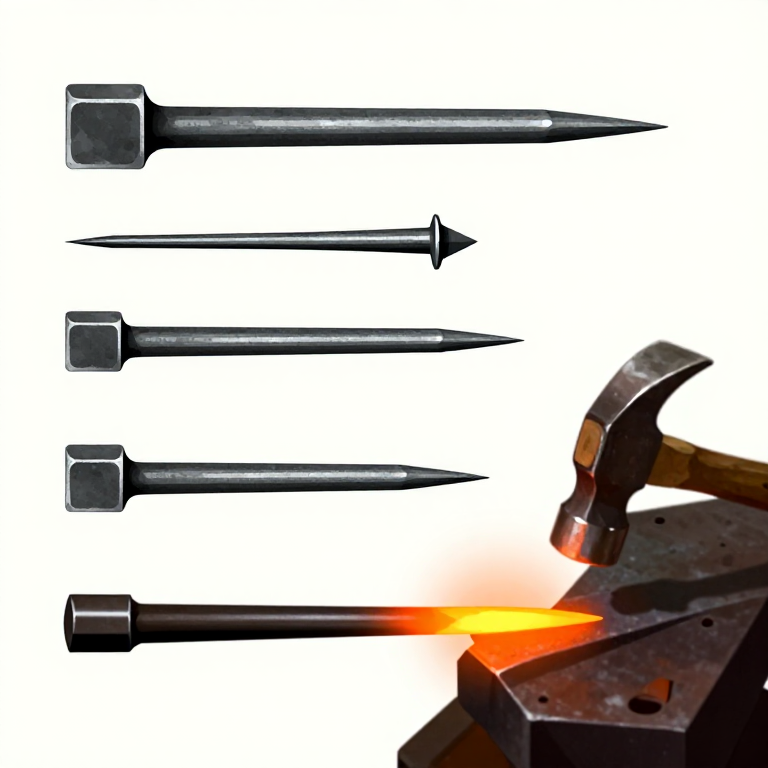
トングで赤熱した棒を火床から取り出し、金床の上に置きます。加熱した部分をハンマーで叩いて引き伸ばし(長くし)、同時に先端に向かって細くなるようテーパーをつけます。まず対向する二面から作業し、その後90度回転させて残りの二面にテーパーをつけ、正方形断面のテーパーを作ります。完成した釘の軸は、用途に応じた釘のサイズにより、頭部側の約6 mm角から、4〜8 cmの長さにわたって均一に先端の鋭い尖端へと細くなるようにします。鉄が熱いうちに手早く作業してください。鉄が鍛造温度を下回って再加熱が必要になるまで、作業可能時間は約30〜60秒です。必要に応じて棒を火床に戻してください。
ロッドからネイルを切り離す
ロッドからネイルを切り離す
鉄を再加熱し、ロッドをハーディ(アンビルのハーディ穴に差し込む切断工具)の上に位置させ、ロッドから釘を切り離したい箇所に合わせます。頭部を成形するために、切断箇所の上に約5〜8 mmの余分な材料を残してください。ロッドをハーディの刃に打ち当てて約4分の3まで切り込みを入れ、その後曲げて釘を折り取ります。あるいは、助手が打撃を加える間、ロッドに当てたホットカットチゼルを使用することもできます。切断面はきれいであり、シャンクの上に残る短い部分が釘頭に広げる(アップセット)のに十分な長さになるように位置させてください。
釘頭を成形する
釘頭を成形する
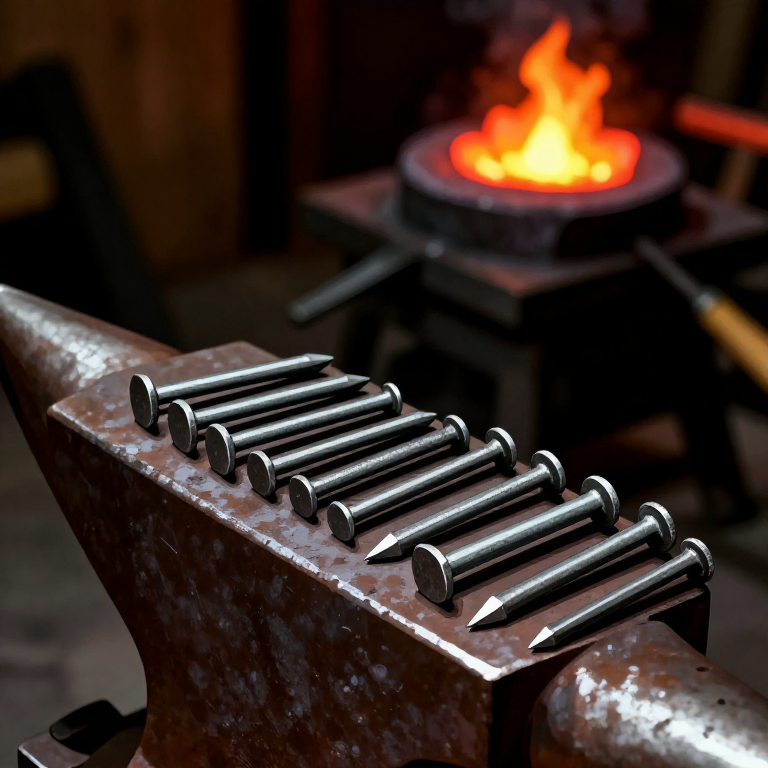
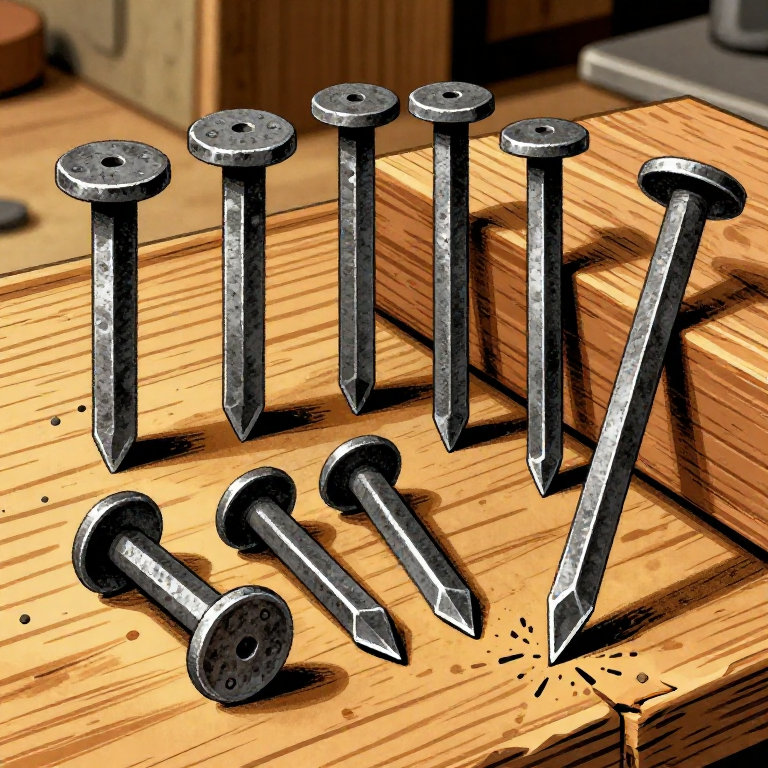
釘の頭部側だけを黄色熱まで再加熱する。釘の先端を先にして、釘ヘッダー(釘を保持しつつ頭部を成形するための、皿穴付きの先細りの穴がある厚い金属板)の先細り穴に差し込む。軸部は穴を通って突き出し、頭部となる素材だけが上に見えるようにする。突き出た部分を金床の平面でしっかりと叩き、外側へ広げて(据え込んで)平らな丸形または角形の頭を形成する。これを頭打ち(ヘディング)という。整った形の頭を作るには二、三回の加熱が必要な場合がある。木材に打ち込んだときに保持力を確保するため、頭部は全方向で軸部より少なくとも3〜4 mm広くすること。ローズヘッド釘(わずかにドーム状で多面的な頭部を持つ)は歴史的に最も一般的な形式であった。
完成した釘の焼き入れと検査
完成した釘の焼き入れと検査
頭部を成形したら、釘を水に入れて冷却します。錬鉄製の釘は、鋼の工具のように熱処理を行う必要はありません。錬鉄は炭素含有量が低いため、焼き入れをしても大きく硬化しないからです。完成した釘は、まっすぐで均等に先細りしたシャンクと、鋭い先端、平らでよく整った頭部を持つべきです。軟材の木片に打ち込んで検査してください。曲がらずにまっすぐ入り、頭部が木の表面と同じ高さか、わずかに沈むようであれば合格です。熟練した鍛冶職人は1日に200~400本の釘を作ることができます。手打ちの釘は古代世界で極めて重要な商品であり、造船だけでも膨大な量を消費しました。アテネの三段櫂船(軍艦)は、船殻の外板を留めるために数千本の青銅製および鉄製の釘やボルトを必要とし、海軍工廠は戦略物資として大量の釘を備蓄していました。
CC0 パブリックドメイン
このブループリントはCC0で公開されています。許可を求めずに、自由にコピー、修正、配布、あらゆる目的で使用できます。
メイカーを応援するには、ブループリント経由で製品を購入してください。メイカーには メイカーコミッション がベンダーにより設定されています。または、このブループリントの新しいイテレーションを作成し、自分のブループリントにコネクションとして含めて収益を共有できます。