コラボレーション
アート
美容とウェルネス
工芸
文化と歴史
エンターテインメント
環境
食品と飲料
リバースエンジニアリング
科学
スポーツ
テクノロジー
ウェアラブル
翻訳済み


鋼のヤスリ:鍛造、切削、焼き入れ
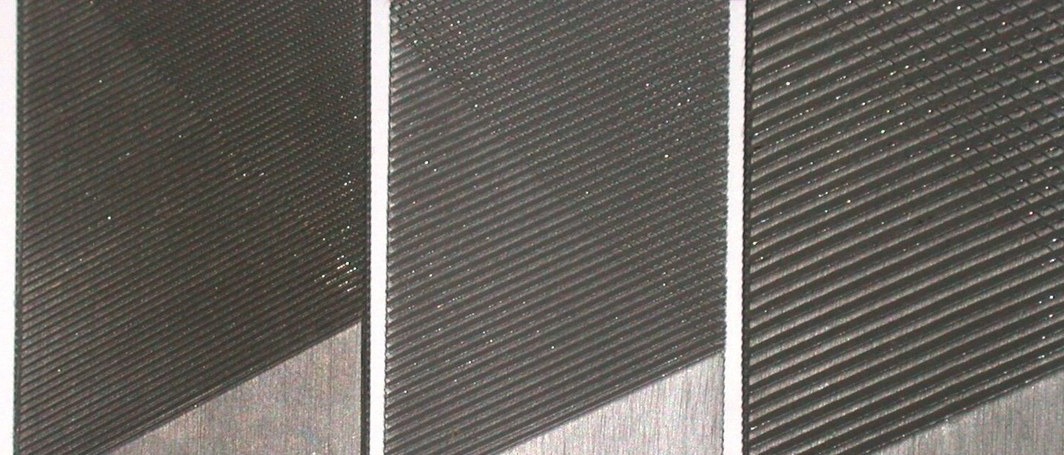
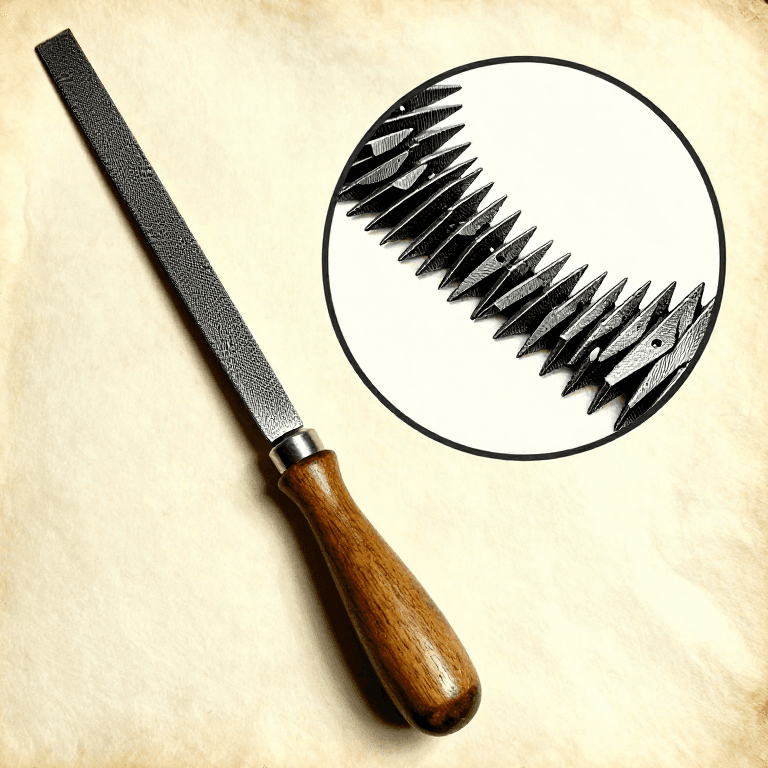
ヤスリは炭素含有量が約1.0~1.25%の高炭素鋼の棒で、表面には小さなタガネの切り目が一列ずつ刻まれている。素材は舌部(タング)を付けて鍛造し、焼きなましで軟らかくし、平らに研削する。歯は一本ずつタガネとハンマーで起こす。一打ごとに溝が切られ、その縁が持ち上げられて歯になる。単目ヤスリは長さに対して65~85°の平行な切り目が一列にあり、複目ヤスリは最初の列と交差する第二の列を持つ。一般作業用では、第一列が40~45°、第二列が70~80°である。その後、ヤスリは冷たい食塩水に入れて急冷することで可能な限り硬く焼き入れされ、焼き戻しは行わない。折れないように軟らかくされるのは舌部だけである。工場では同じ工程を機械で行う。
上級者
2日(一晩の焼きなましを含む)
手順
1
1
空白を鍛造する
空白を鍛造する
黄色の熱で、高炭素鋼をヤスリの断面に合わせて引き伸ばし、一方の端に細く尖ったタングを鍛造する。
このステップの材料:
 高炭素鋼のビレット0.5 kg
必要な工具:
 鍛冶炉
 金床
 鍛造槌
 鍛冶ばさみ(やっとこ)
2
2
焼きなまし
焼きなまし
ブランクを血のように赤くなる程度を超えない温度で加熱し、空気に触れないようにして非常にゆっくり冷却する。工場では、閉じた箱に入れたブランクを炉の中に24〜36時間置いたままにする。開放された空気中で冷却すると、再び硬化してしまう。
必要な工具:
鍛冶炉3
3
曲がりを直して研削する
曲がりを直して研削する
ブランクをまっすぐに整え、スケール(酸化被膜)を研削で落とし、面を平らかつ均一にしてください。そうしないと歯の高さがそろいません。
必要な工具:
 回転砥石
4
4
歯を刻む
歯を刻む
たがねを斜めに当てて打ち、その後わずかな一定の間隔で移動させて再び打つ。一度の打撃で歯が一つ起こる。両目刻みの場合は、まず一段目(オーバーカット)を刻み、次にそれと交差する二段目(アップカット)を刻む。もう一方の面を刻むときは、仕上がった歯をつぶさないよう、ヤスリを錫の板の上で裏返して置く。
必要な工具:
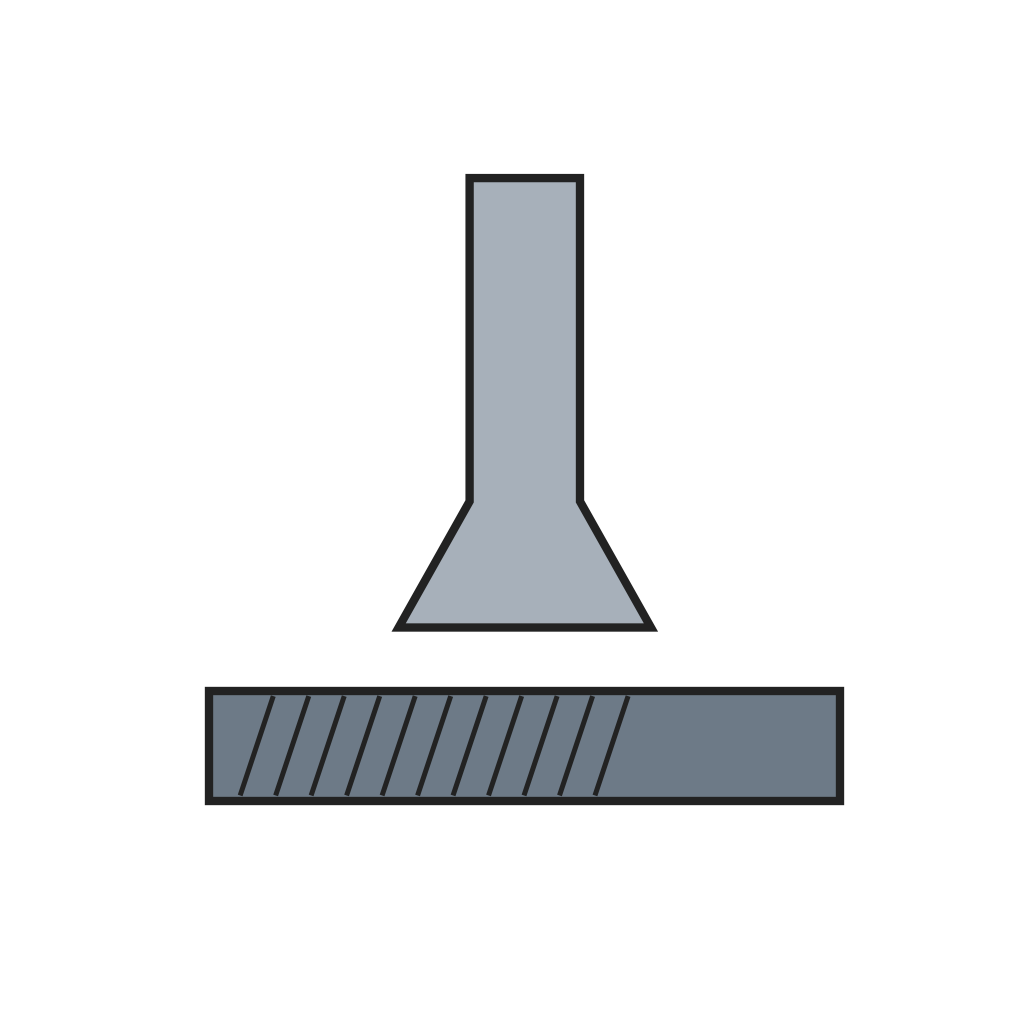 やすり目立てたがね鍛造槌金床
 ピューター板
5
5
焼き入れ
焼き入れ
ファイルを均一に焼き入れ温度まで加熱し、水よりも速く冷却して硬度をより高める冷たい食塩水の浴槽に浸けます。焼き戻しは行わないでください。
このステップの材料:
 塩1 kg
必要な工具:
鍛冶炉 バケツ鍛冶ばさみ(やっとこ)
6
6
タング(柄に差し込む部分)の硬さを和らげる
タング(柄に差し込む部分)の硬さを和らげる
タングだけを再加熱し、ガラスのように硬い状態をなくします。完全に硬化したタングは、柄を叩き込んだときに折れてしまいます。ヤスリを清掃し、油を塗ってください。
必要な工具:
鍛冶炉鍛冶ばさみ(やっとこ)この設計図で作るもの
関連ブループリント
これらのブループリントは知識を共有しています — 技術、材料、原理
CC0 パブリックドメイン
このブループリントはCC0で公開されています。許可を求めずに、自由にコピー、修正、配布、あらゆる目的で使用できます。
メイカーを応援するには、ブループリント経由で製品を購入してください。メイカーには メイカーコミッション がベンダーにより設定されています。または、このブループリントの新しいイテレーションを作成し、自分のブループリントにコネクションとして含めて収益を共有できます。