コラボレーション
アート
美容とウェルネス
工芸
文化と歴史
エンターテインメント
環境
食品と飲料
リバースエンジニアリング
科学
スポーツ
テクノロジー
ウェアラブル
English

音で樹脂を溶着する
第2段では、金型設計で最も有用な手法が示された。すなわち、型から離型できないほど凝った部品は、二つに分割してから後で接合する、というものだ。本段階はその接合について扱う。
接着剤は当然の答えだが、しばしば誤った答えでもある。接着剤には硬化時間が必要で、リサイクルしたい部品の中に第三の材料を持ち込むことになり、ポリオレフィンに対してはほとんど効果がない。別の方法は、二つの半体を**一つの部品として一体化させる**ことであり、熱可塑性樹脂の場合、それは界面だけを溶かすことを意味する。
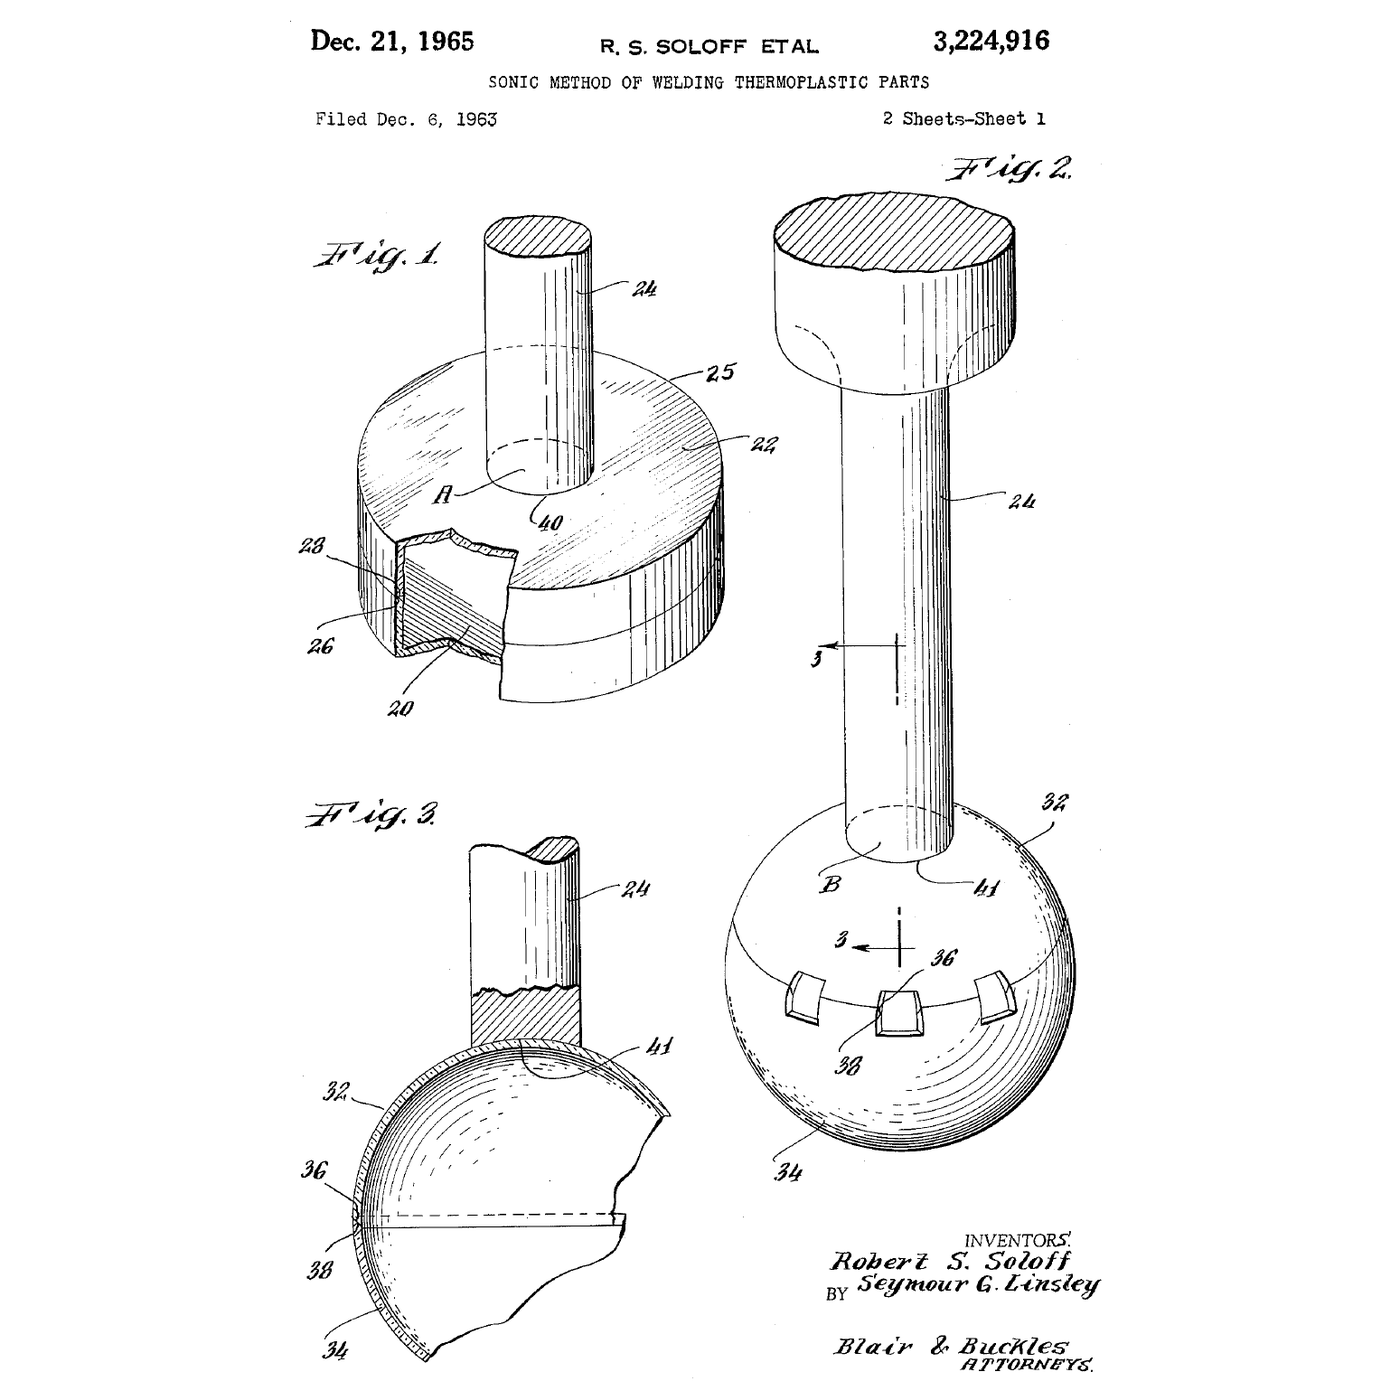
ロバート・ソロフが1963年に取得した特許は超音波を用いる。接合部を20 kHzで振動させ、一方の面に成形された小さな三角形のリブを、樹脂自身の内部摩擦によって溶かす。要する時間は5分の1秒、消耗品は不要で、母材と同等の強度を持つ溶着が得られる。
上級者
約3時間
手順
1
1
要求項を読み、実物の中からエネルギーディレクターを見つける
要求項を読み、実物の中からエネルギーディレクターを見つける
**米国特許 3,224,916**、*熱可塑性部品の超音波溶接方法*、発明者 **Robert S. Soloff** と Seymour G. Linsley、譲受人 **Branson Instruments**;出願日 **1963年12月6日**、出願番号 第328,500号、特許付与日 **1965年12月21日**;請求項8項、米国分類 156-73。存続期間満了。このページの図面は特許自体のシート1である:FIG。1は接合部、FIG。2はホーン、FIG。3は断面。
明細書は、*熱可塑性部品の溶接組立体*を、*高強度超音波エネルギー源*によって行うことについてのものであり、部品は*密着した接触*に持ち込まれなければならないと明記し、さらにその方法が*溶融しにくい熱可塑性材料*にも及ぶとしている。これこそが興味深い主張である。なぜなら、まさにそうした材料こそ接着剤も失敗するものだからである。
では、実際に一つ見つけてみよう。壊してもかまわない安価な成形品の組立体、たとえばおもちゃ、使い捨てカミソリの柄、ペンの軸、小型家電のハウジングなどを割って開けてみる。顕微鏡で接合面を観察する。
溶着された接合部では、片側の面にのみ、接合線を一周する**小さな三角形のリブ**が見つかるはずである。高さは1ミリメートルの数分の一程度で、通常は基部の幅もほぼ同じである。これがエネルギーディレクターである。すでに溶着された部品では、これは押しつぶされ、溶けた材料が細いビードとして両側へはみ出している。
顕微鏡とノギスでリブを測定せよ。その寸法が他ではなくこの値である理由は、手順4で示す。
必要な工具:
 デジタル顕微鏡
 デジタルノギス 6インチ
 クラフトナイフ
 保護めがね
2
2
2つのパーツを溶着し、エネルギーの行方を確認する
2つのパーツを溶着し、エネルギーの行方を確認する
超音波溶着機(金属用や洗浄槽ではなく、プラスチック用)をお持ちであれば、以下の手順を正確に実施してください。お持ちでない場合、手順3でその仕組みを同様に学べるベンチ上の代替方法を紹介します。
接合面が40 × 10 mmの平板状クーポンを2枚、印刷または成形で用意します。そのうちの1枚には、高さ0.4 mm、幅0.5 mmの三角形のエネルギーディレクターを全長にわたって設けます。もう1組は比較用に平板のままにしておきます。
溶着機をセットします。下側のパーツの下には剛性のある治具を、上側のパーツにはホーンを平らに当てます。溶着時間は短く、力は弱い状態から始めます。溶着後、万力とバネばかりを使って接合部を引き離し、力の値と**破断位置**を記録します。
3つの変数を一つずつ変えて振り、それぞれをグラフにプロットしてください。
- **溶着時間** — 短すぎるとディレクターが潰れず、長すぎると溶融材が押し出されて接合部が不足します。
- **加圧力** — 弱すぎると加圧サイクル中に接合面が接触し続けず、強すぎるとディレクターが溶融する前に潰れてしまい、せん断発熱が失われます。
- **振幅**(装置が対応している場合)。
良好な溶着では、接合部ではなく接合部の横にある**母材**が破壊されます。エネルギーディレクターのない平面対照試料はほとんど強度が出ません。これこそがディレクターの役割を示すポイントです。
超音波装置は、メーターでは控えめに見えても実際には大きな音を発します。多くの出力は可聴域より高い周波数にありますが、subharmonic(分周波成分)は可聴域に入ります。耳栓などの聴覚保護具を着用し、指がホーンの動作範囲に入らないようにし、稼働後のホーンには絶対に触れないでください。
このステップの材料:
 ABS フィラメント1 個
 PLA フィラメント1 個
必要な工具:
 超音波プラスチック溶着機
 3D プリンター
 万力(ベンチバイス)
 ばねばかり(力計)デジタル顕微鏡デジタルノギス 6インチ
 防音保護具(イヤーマフ、SNR 30 dB)保護めがね
 革の作業用手袋
 実験ノート(複写式)
3
3
ベンチでの代替手段:摩擦、溶剤、熱したブレード
ベンチでの代替手段:摩擦、溶剤、熱したブレード
超音波ホーンを使わずに界面を溶かす3つの方法です。それぞれが同じ原理の異なる側面を教えてくれます。3つすべてを試し、破断面を比較してください。
**スピン溶接。** 印刷した円筒状のボスをドリルプレスのチャックに固定し、その相手部品を下のバイスに挟みます。数百rpmで回転させて押し付けると、摩擦により1〜2秒で界面が溶けます。その後スピンドルを止め、固まるまで圧力を保持します。これは特許と同じ仕組み、つまり機械的な仕事を界面に与えるものですが、振動の代わりに回転を用いています。円形の接合部にしか使えず、だからこそ超音波が発明する価値があったのです。
**溶剤接着。** ABSやアクリルの場合、溶剤セメントは接着するのではなく、両面を**溶解**させて分子鎖を相互拡散させ、その後溶剤が蒸発すると一体の成形品になります。両面に少量ずつ塗布し、押し付けてクランプで固定し、必要と感じるよりはるかに長く放置してください。1時間後の溶剤接合部の強度は、最終強度のほんの一部にすぎません。同じセメントをポリプロピレンに試してみてください。何も起こりません。どの一般的な溶剤もポリオレフィンに作用しないからです。この失敗は意図的に再現してみる価値があります。
**熱板溶接。** 清潔な熱板に、融点より約30 °C高い温度で両面を押し当て、ビードが形成されるまで待ち、取り外して押し付け合わせます。原始的で時間もかかりますが、ポリエチレンとポリプロピレンでは3つの中で最も強い接合部ができます。地中でプラスチック配管が接合されるのもこの方法です。
いずれも破断させ、破断面を顕微鏡で観察してください。本物の溶接部には引き伸ばされた繊維状のポリマーが見られ、失敗したものは、もともと一体ではなかった2つの滑らかな面を示します。
溶剤セメントは揮発性が高く、多くの場合有害です。ドラフトチャンバー内または屋外で作業し、ニトリル手袋を着用し、火気を近づけないでください。熱板は電源を切った後も長時間危険な状態が続きます。
このステップの材料:
ABS フィラメント1 個必要な工具:
 ボール盤万力(ベンチバイス)
 ホットプレート
 赤外線温度計デジタル顕微鏡ばねばかり(力計)
 ストップウォッチ
 ニトリル手袋保護めがね
 ドラフトチャンバー(排気ダクト式)
 消火器実験ノート(複写式)
 ポリプロピレン板(A4)
 アクリル板
 プラスチック用溶剤接着剤
4
4
ホーンの働きと、ディレクターが小さい理由
ホーンの働きと、ディレクターが小さい理由
Jupyter ノートブックを読み込み中…
必要な工具:
 方眼紙
5
5
履歴と背景
履歴と背景
**出典。** US 3,224,916、*Sonic method of welding thermoplastic parts*(熱可塑性部品を超音波で溶接する方法)、発明者 Robert S. Soloff および Seymour G. Linsley、譲受人 Branson Instruments;出願 1963年12月6日、特許付与 1965年12月21日、失効。このページの図面は特許そのもののものです。
**なぜこれほど速く広まったか。** 超音波溶接には消耗品がなく、硬化時間もなく、溶剤を扱う必要もなく、部品に第三の材料も加わりません。1サイクルは一瞬で済むため、成形速度に合わせた組立ラインに適合し、部品は冷えた状態で残るためすぐに取り扱えます。ねじ止めされていない量産の消費者向け筐体は、ほぼすべてこの方法で溶接されています。
**エネルギーディレクターこそが本当の発明です。** 平面の接合面に超音波をかけると、全体がわずかに温まるだけで溶接はされません。その理由は手順4に示されています。ひずみを小さな成形三角形に集中させることで、拡散的な加熱問題が局所的な溶融問題に変わります。そしてそのコストは実質ゼロです。金型に一度切り込むだけでよいからです。
**接着剤の段階との関係。** カタログの接着剤の設計図は、*異なる*材料を第三の物質で接合することを扱っています。溶接はその反対のケースです。同じポリマーで、第三の物質はなく、接合部は部品と区別がつかなくなります。両方が可能な場合、速度、強度、リサイクル性の点で溶接が優れています。一方、材料が異なる場合、接合部で隙間をシールする必要がある場合、または部品を押し付けられない場合は接着剤が優れています。
**正直な限界。** 超音波溶接は**熱可塑性樹脂のみ**を対象とし、ほぼすべての場合、両側に*同一の*ポリマーが必要です。異種ポリマーは相互拡散しないためです。成形時に組み込まれた接合形状が必要なので、最初から設計に組み込む必要があり、後から追加することはできません。ポリプロピレンやナイロンのような半結晶性ポリマーは、ABSのような非晶性ポリマーよりもはるかに溶接されにくいです。これは、エネルギーが接合部をガラス転移点より上に上げるのではなく、結晶を融解させるために使われるからです。さらに、装置は安価でも無害でもなく、そのため手順3が存在するのです。
材料
2- 1 個プレースホルダー
- 1 個プレースホルダー
必要な工具
22- プレースホルダー
- プレースホルダー
- プレースホルダー
- プレースホルダー
- プレースホルダー
- プレースホルダー
- プレースホルダー
- プレースホルダー
- プレースホルダー
- プレースホルダー
- 実験ノート(複写式)10%コミッションプレースホルダー
- プレースホルダー
- プレースホルダー
- プレースホルダー
- プレースホルダー
- プレースホルダー
- プレースホルダー
- プレースホルダー
- プレースホルダー
- プレースホルダー
- プレースホルダー
- プレースホルダー
関連ブループリント
これらのブループリントは知識を共有しています — 技術、材料、原理
The Clutch Fit: An Interference That Survives Ten Thousand Pulls
Martin 作
力学
55
0
0
0
0
0

What a Glue Joint Is: Why a Good One Breaks Everywhere Except the Glue
Woody 作
木工
53
0
0
0
0
0
Choosing the Adhesive: Open Time, Gap Fill, and What It Has to Survive
Mary 作
工芸
46
0
0
0
0
0
The Crimp: A Good One Is a Cold Weld, Not a Squeeze
Volt 作
テクノロジー
55
0
0
0
0
0
CC0 パブリックドメイン
このブループリントはCC0で公開されています。許可を求めずに、自由にコピー、修正、配布、あらゆる目的で使用できます。
メイカーを応援するには、ブループリント経由で製品を購入してください。メイカーには メイカーコミッション がベンダーにより設定されています。または、このブループリントの新しいイテレーションを作成し、自分のブループリントにコネクションとして含めて収益を共有できます。