コラボレーション
アート
美容とウェルネス
工芸
文化と歴史
エンターテインメント
環境
食品と飲料
リバースエンジニアリング
科学
スポーツ
テクノロジー
ウェアラブル
English


取り付けと位置合わせ:振れ、芯ずれ、当たり模様
精密等級で切削されたギアでも、不注意に取り付けると、普通のギアを適切に取り付けた場合より性能が劣ります。歯形は組み合わせがどのように動作するかを決める4つの要素の1つであり、残りの3つはシャフト、ベアリング、ハウジングに関わるものです。
振れ(ギアがシャフト上で正しく回転していないこと)は、中心距離を1回転ごとに変動させるため、バックラッシュは一点では狭く、半回転後には緩くなります。芯ずれは歯を傾け、歯面の片端だけが接触するようにするため、本来20 mmにわたって分散されるはずの荷重が6 mmに集中します。どちらも部品を見ただけでは分かりません。エンジニアーズブルーを使えば5分で確認できます。
この段では、各誤差がどれほどの影響を与えるか、どこから生じるか、そしてそれらすべてを同時に示す当たり模様の読み方を扱います。
中級者
4時間
手順
1
1
シャフトへのギアの取り付け
シャフトへのギアの取り付け
**ボアとシャフト。** すきま嵌めのギアは、そのすきま分だけ必ず偏心して回転します。中間嵌めまたは軽い締まり嵌めを使用してください。一般的な用途では H7/k6 または H7/m6 が適しています。トルクは嵌め合いではなくキーで伝達させてください。
**キーは何も芯出しをしません。** キーはトルクを伝達するためのものです。芯出しは嵌め合いが担っています。キー溝を深く切りすぎたり、ギアの溝の底に当たるキーを使うと、ギアが座面から浮き上がり、製造公差よりも大きく振れを生じさせます。キーの上端に隙間があることを確認してください。
**圧入し、叩き込まないこと。** ハンマーで叩いてギアを押し込むと、ギアが傾いた状態で組み付けられ、衝撃が軸受に伝わります。プレスで圧入するか、ギアをシャフトより 80~100 °C 高く加熱してから差し込んでください。
**肩に当てて直角を出すこと。** ギアを段付き部に突き当てる場合、直角精度は段付き部の精度に依存します。段付き部の隅にアールが残り、ギア側に逃げがない場合、ギアが段付き部から浮いて傾きます。
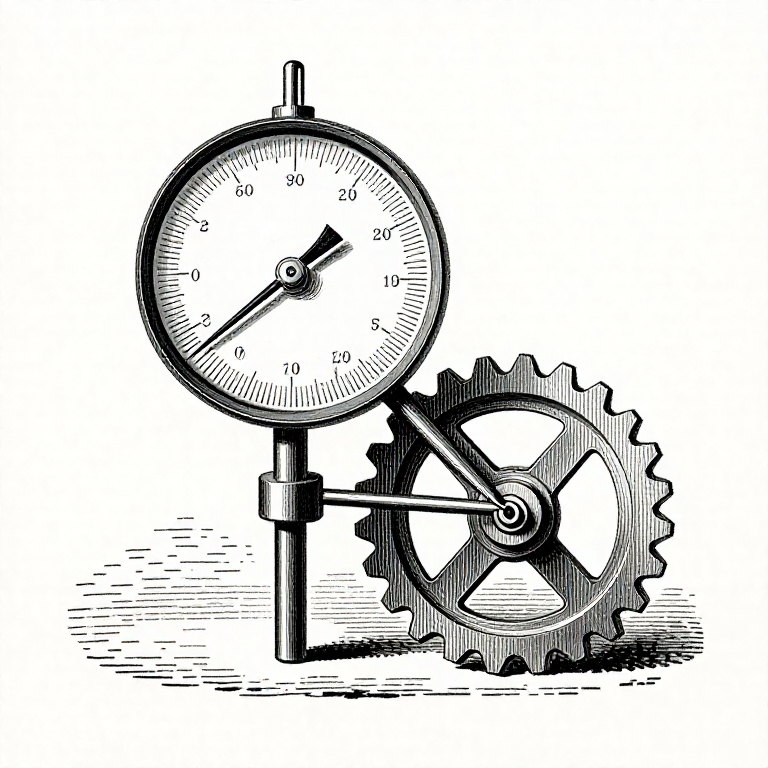
**次に、組み立てたシャフトで両センター間を測定してください。** 歯の谷に ピンまたはボールを入れてダイヤルゲージを歯面に当て、一回転させて全振れ量を読み取ります。さらに、シャフトのジャーナル部でもダイヤルゲージを回し、曲がったシャフトと偏心したギアを区別してください。両者は歯面では同じ値を示しますが、対策が異なります。
**分解する前と後で数値を記録してください。** 振れ量が変化していれば、それが最も有用な証拠です。
このステップの材料:
 平歯車セット(鋼、20 枚歯)1 個
 鋼製シャフト 30 mm1 個
 ボールベアリング2 個
必要な工具:
 ダイヤルゲージ
 マイクロメータ
2
2
振れと偏心が生む影響
振れと偏心が生む影響
Jupyter ノートブックを読み込み中…
必要な工具:
 デスクトップパソコン
3
3
接触パターンの読み方
接触パターンの読み方
エンジニアーズブルーを一本使えば、一時間の測定よりも多くのことが分かります。部品を単独で測るのではなく、誤差を含んだ組立状態そのものを見るからです。
**方法。** 歯面を清掃します。ピニオンの三〜四枚の歯に、金属が透けて見える程度の薄く均一な青の膜を塗ります。軽いブレーキをかけた状態で数回転させ、歯面に荷重をかけます。ホイール側に転写された当たり跡を読み取ります。
**良好な当たり**は歯面の中央にあり、歯幅のおよそ70〜80%を覆い、両端の手前で止まります。良いギヤでは端部を意図的に逃がしてあるため、角が荷重を受けないようになっています。
**片端のみの接触**は芯ずれです。どちら側かで方向が分かります。荷重を反転させたときに端が入れ替わる場合、軸受穴が不正なのではなく、軸がたわんでいます。
**両端に接触があり中央に何もない**場合は、ギヤの反りか、間隔の広い二つの軸受の間で軸がたわんでいることを示します。
**歯の高い位置、歯先での接触**は、中心距離が大きすぎるか、歯先の逃がしが必要であることを意味します。
**歯元の低い位置での接触**は、中心距離が近すぎることを意味します。歯元の接触は危険で、そこで曲げ応力が最も高くなるからです。
**当たりがホイールの歯ごとに円周上を移動する場合**は、振れや歯ピッチ誤差であり、芯ずれではありません。
**かさ歯車では、当たりそのものが調整になります。** ピニオンをシムで前後に動かし、当たりが中央にあり、やや歯先側(トゥ側)に寄るまで調整します。そのときのシムの組み合わせを記録してください。その取付距離が設定値となります。
このステップの材料:
平歯車セット(鋼、20 枚歯)2 個必要な工具:
 拡大ルーペ
 すきまゲージセット
 青色当たり出し剤
 かさ歯車セット(鋼、1:1)
4
4
パターンが示す問題の修正
パターンが示す問題の修正
**加工可能なハウジングの芯ずれ。** 両座穴を一度のセットアップで中ぐりするか、ワークを動かさずに同じ側から両方を中ぐりしてください。別々に行った2つの中ぐり穴が平行なのは偶然にすぎません。
**加工では除去できない芯ずれ。** 軸受ハウジングにシムを入れるか、一方の座穴に偏心ブッシュを取り付けて設定位置まで回転させてください。これは大型の開放歯車では標準的な方法です。
**軸のたわみ。** 軸受を歯車に近づける、軸径を大きくする、または歯車を片持ちにせず両軸受の中央に配置してください。たわみはスパンの三乗と直径の四乗に比例するため、どちらかをわずかに変えるだけでたわみは大きく変化します。
**意図的なはすば修正。** 大型歯車では、設計荷重時の既知のたわみを打ち消すように、歯筋にあらかじめねじれを持たせて研削します。これは一つの荷重でのみ正しく、それが妥協点です。
**クラウニング。** 各端部に向かって歯面をわずかに逃がし、芯ずれがあっても接触が中央に保たれるようにします。接触面積が減るため容量は低下しますが、上記の誤差に対して寛容になります。これが、他者が取り付ける歯車で標準的に採用される理由です。
**慣らし運転をさせる。** 適度なパターンであれば、軽負荷での最初の数時間で高い部分が研磨され、改善していきます。不良なパターンは改善せず、ピッティングが発生します。違いはピーク荷重が接触疲労限度の上か下かであり、芯ずれした歯車対を慣らし運転するとさらに早く損傷させるだけです。
このステップの材料:
ボールベアリング2 個平歯車セット(鋼、20 枚歯)2 個必要な工具:
ダイヤルゲージすきまゲージセットマイクロメータ青色当たり出し剤材料
3- プレースホルダー
- 1 個プレースホルダー
- プレースホルダー
関連ブループリント
これらのブループリントは知識を共有しています — 技術、材料、原理
CC0 パブリックドメイン
このブループリントはCC0で公開されています。許可を求めずに、自由にコピー、修正、配布、あらゆる目的で使用できます。
メイカーを応援するには、ブループリント経由で製品を購入してください。メイカーには メイカーコミッション がベンダーにより設定されています。または、このブループリントの新しいイテレーションを作成し、自分のブループリントにコネクションとして含めて収益を共有できます。